
Aufrufe: 146 Autor: Site-Editor Veröffentlichungszeit: 23.09.2026 Herkunft: Website


Die nordamerikanische Fertigung war in der Vergangenheit mit strengen physikalischen Grenzen bei der Aluminiumextrusion konfrontiert. Tonnagedecken zwangen Ingenieure dazu, komplexe, mehrteilige Baugruppen für große Strukturkomponenten zu entwerfen. Das Schweißen oder Befestigen kleinerer Strangpressteile verursacht Mehrkosten, führt zu Gewichtseinbußen und führt zu strukturellen Schwachstellen. Dies wird äußerst problematisch, wenn Komponenten mit großem Durchmesser oder dicken Wänden für die Luft- und Raumfahrt, Verteidigung, den Nahverkehr und die Infrastruktur beschafft werden. Der Einsatz extrem großer Strangpressen mit einer Kapazität von 16.000 Tonnen in Nordamerika verändert diese Realität völlig. Wir erleben einen grundlegenden Wandel in der Beschaffung und im Bauingenieurwesen. Ingenieurteams können nun monolithische und übergroße Strukturformen spezifizieren Aluminium-Extrusionsrohrkomponenten direkt herstellen und so bestehende Produktionsengpässe umgehen. Diese massive Verbesserung der Presskraft macht Kompromisse beim Design überflüssig und ermöglicht nahtlose, hochfeste Profile, die den strengen Anforderungen der Schwerindustrie gerecht werden.
Teilekonsolidierung: Ultragroße Pressen machen mehrteilige Baugruppen überflüssig und reduzieren Fehlerquellen und Montageaufwand.
Fortschrittliche Legierungsverarbeitung: Kapazitäten mit hoher Tonnage ermöglichen die Extrusion härterer Legierungen in Luft- und Raumfahrtqualität (Serie 2000 und 7000) in komplexe, großformatige Profile.
Beispiellose Abmessungen: Ingenieure können jetzt Durchmesser und Strukturbreiten von Aluminium-Strangpressrohren spezifizieren, die bisher bei inländischen Lieferanten nicht verfügbar waren.
Widerstandsfähigkeit und Zukunftssicherheit der Lieferkette: Die Domestizierung der Produktion von Mega-Extrusionen – mit der Inbetriebnahme neuer, riesiger Pressenlinien – verringert die Abhängigkeit von der Offshore-Schwerfertigung und verkürzt die Vorlaufzeiten für kritische Verteidigungs- und Infrastrukturprojekte.
Die Standardpresskapazitäten liegen in den meisten inländischen Anlagen typischerweise zwischen 3.000 und 8.000 Tonnen. Bei diesen Maschinen sind den Ingenieuren strenge Beschränkungen der maximalen Kreisgröße auferlegt. Man kann einfach keine massiven Profile durch sie hindurchschieben. Die Größe des umschreibenden Kreises bestimmt die maximale Profilbreite, die eine Presse verarbeiten kann. Eine 8.000-Tonnen-Presse erreicht im Allgemeinen eine Kreisgröße von etwa 14 bis 16 Zoll. Wenn Ihr Design eine 24 Zoll breite Platte erfordert, kann diese mit einer herkömmlichen Druckmaschine nicht hergestellt werden. Unzureichender Druck schränkt die Fähigkeit ein, harte Legierungen durch komplexe Matrizen zu pressen. Das Extrusionsverhältnis muss innerhalb bestimmter Grenzen bleiben. Wenn Sie versuchen, die Druckgrenzen zu überschreiten, gefährden Sie sofort die strukturelle Integrität. Der Metallfluss im Formhohlraum wird sehr ungleichmäßig. Kornstrukturen werden schwächer, was zu unvorhersehbaren mechanischen Eigenschaften führt. Bei der Konstruktion großer Komponenten stoßen Ingenieure an harte Grenzen. Sie müssen ihre idealen Designs in kleinere, extrudierbare Stücke schneiden.
Maximale Kreisgrößen schränken Profilbreite und -höhe stark ein und zwingen zu modularen Designs.
Ein niedrigerer Druck reicht nicht aus, um Legierungen der 7000er-Serie effizient zu pressen, was die Materialauswahl einschränkt.
Langsamere Stößelgeschwindigkeiten verlängern die Produktionszeit für komplexe Formen und verkürzen die Laufzeiten.
Bei unzureichender Tonnage führt die Matrizenreibung zu Oberflächenrissen an dickwandigen Profilen.
Unzureichende Abschreckfähigkeiten können massive Querschnitte nicht gleichmäßig kühlen, was zu einer Zerstörung der Härte führt.
Ältere Problemumgehungen verbergen enorme Betriebskosten in der Werkstatt. Schweißarbeiten nehmen pro Projekt Hunderte von Stunden in Anspruch. Die Prüfung dieser Schweißverbindungen erfordert teure zerstörungsfreie Prüfprotokolle wie Farbeindringprüfung oder Röntgenprüfung. Befestigungselemente erhöhen das Eigengewicht der Endmontage erheblich. Jedes einzelne Gelenk erhöht das Risiko eines Ermüdungsversagens bei dynamischer Belastung. Moderne strukturelle Beschaffung erfordert bessere Ergebnisse. Erfolg bedeutet, das Verhältnis von Festigkeit zu Gewicht zu maximieren und gleichzeitig Sekundäroperationen vollständig zu eliminieren. Eine einzelne extrudierte Form übertrifft jedes Mal eine geschweißte Baugruppe. Sie beseitigen die durch das Schweißen entstehenden Wärmeeinflusszonen. Wärmeeinflusszonen können die lokale Streckgrenze von 6061-T6-Aluminium um bis zu 50 Prozent reduzieren. Sie eliminieren die Risiken galvanischer Korrosion, die mit Verbindungselementen aus unterschiedlichen Metallen verbunden sind.
Fertigungsmetrik |
Ältere mehrteilige Baugruppe |
Monolithische Mega-Extrusion |
|---|---|---|
Strukturelle Integrität |
Beeinträchtigt durch Wärmeeinflusszonen an Schweißnähten |
Gleichmäßige Kornstruktur mit kontinuierlicher Festigkeit |
Gewichtsstrafe |
Hoch aufgrund von Befestigungselementen, überlappenden Verbindungen und Schweißzusatz |
Niedrig durch optimierte Querschnitte und keine Verbindungselemente |
Montagearbeit |
Umfangreiche Schweiß-, Bohr-, Befestigungs- und Befestigungsarbeiten erforderlich |
Minimal bis gar nicht; Die Teile kommen nahezu in Endform an |
Inspektionsaufwand |
Aufwendige zerstörungsfreie Prüfung jeder einzelnen Schweißnaht erforderlich |
Optimierte Tests, die an einem einzigen kontinuierlichen Profil durchgeführt werden |
Korrosionsbeständigkeit |
Anfällig an unterschiedlichen Metallverbindungen und Schweißstellen |
Hohe Widerstandsfähigkeit durch gleichmäßige Materialzusammensetzung |
Neue 16.000-Tonnen-Pressen ermöglichen massive Dimensionsverbesserungen. Sie können jetzt große, nahtlose und dickwandige Produkte erwerben Aluminium-Extrusionsrohrprofile im Inland. Um diese Größen zu erreichen, ist beim Extrudieren mit hoher Tonnage eine enorme physikalische Kraft erforderlich. Erhöhter Druck sorgt für eine gleichmäßige Kornstruktur über massive Querschnitte hinweg. Das Metall fließt perfekt durch die Matrize und füllt jeden Hohlraum mit gleichmäßiger Dichte. Dadurch entsteht ein stärkeres und zuverlässigeres Endprodukt. Sie müssen Aluminiumbleche nicht mehr walzen und schweißen, um große zylindrische Strukturen zu schaffen. Die Presse extrudiert sie nahtlos in einem kontinuierlichen Stoß. Eine 16.000-Tonnen-Presse kann Knüppel mit einem Gewicht von mehreren tausend Pfund verarbeiten und sie durch Matrizen drücken, die Kreisgrößen von mehr als 24 Zoll ermöglichen. Diese Fähigkeit verändert grundlegend die Herangehensweise von Ingenieuren an groß angelegte Flüssigkeitstransporte, Struktursäulen und Druckbehälter.
Ein enormer hydraulischer Druck drückt Metall durch massive Matrizen, ohne den Stößel abzuwürgen.
Die Reibungskontrolle verhindert Oberflächendefekte bei großen Außendurchmessern beim Schieben.
Fortschrittliche Abschrecksysteme kühlen massive Profile gleichmäßig ab, um die erforderliche Härte zu erreichen.
Automatisierte Streckvorrichtungen begradigen schwere Strangpressteile nach dem Abschrecken effektiv und beseitigen Restspannungen.
Durch die nahtlose Dornextrusion entstehen perfekt konzentrische Rohre ohne Schweißnähte.
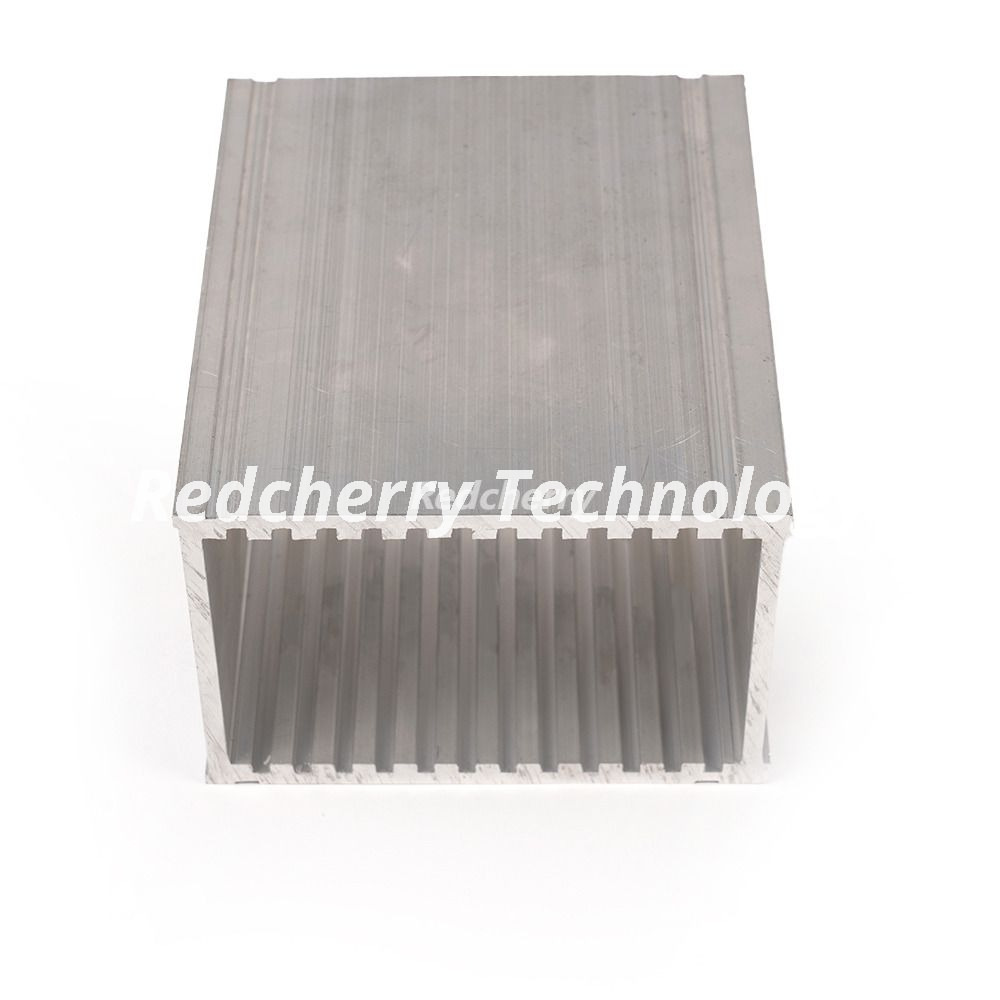
Ingenieure äußern häufig Skepsis gegenüber großen Extrusionen und der Maßhaltigkeit. Sie gehen davon aus, dass größere Toleranzen zu geringeren Toleranzen führen. Moderne Megapressen widerlegen diese Annahme. Sie behalten enge Toleranzen und Geradheit über unglaublich große Längen bei. Fortschrittliche Steuerungssysteme überwachen den Vorschub in Echtzeit und passen die Stößelgeschwindigkeit und die Werkstücktemperatur dynamisch an. Isotherme Extrusionsverfahren halten die Austrittstemperatur des Profils konstant. Dies verhindert Maßabweichungen von der Vorderseite des Profils zur Rückseite. Diese kundenspezifischen Präzisionslösungen reduzieren den Bearbeitungsaufwand nach der Extrusion drastisch. Sie erhalten endkonturnahe Formen direkt vom Auslauftisch der Presse. Diese Präzision ermöglicht die Verbindung massiver Platten ohne aufwändiges Kantenfräsen oder Flächenverblenden. Bei der Montage von Triebwagenböden oder Schiffsdecks müssen die Nut- und Federverbindungen über Längen von 40 Fuß perfekt ausgerichtet sein. Hochleistungspressen liefern genau diese Konsistenz.
Kleinere Pressen haben große Probleme mit hochfesten Legierungen mit geringer Extrudierbarkeit. Megapressen bewältigen sie problemlos. Sie können 7075- und 2024-Legierungen in massive Formen pressen. Diese Materialien bleiben für Verteidigungs- und Luft- und Raumfahrtanwendungen von entscheidender Bedeutung. Der extreme Druck verhindert Oberflächenrisse und innere Defekte während des Extrusionsprozesses. Harte Legierungen erfordern eine enorme Kraft, um ihre natürliche Fließspannung zu überwinden. Eine 16.000-Tonnen-Presse liefert genau die Kraft, die erforderlich ist, um makellose Profile in Luft- und Raumfahrtqualität herzustellen. Sie erreichen die mechanischen Eigenschaften eines geschmiedeten Knüppels mit der geometrischen Komplexität eines Strangpressteils. Das Pressen einer Legierung der 7000er-Serie erfordert eine präzise Temperaturkontrolle und eine enorme hydraulische Kraft, um zu verhindern, dass das Metall beim Austritt aus der Form reißt. Die schiere Kraft einer Megapresse sorgt dafür, dass das Metall reibungslos fließt und die innere Kornstruktur intakt und frei von Mikrobrüchen bleibt.
Nahtlose, großformatige Rohre erfüllen in der modernen Verteidigung eine geschäftskritische Rolle. Luft- und Raumfahrtingenieure nutzen sie direkt für Raketengehäuse und Raketenrumpfabschnitte. Sie bilden das primäre Rückgrat der Flugzeugstrukturgerüste. Die Panzerung von Militärfahrzeugen nutzt dickwandige Profile für überlegene Explosionsbeständigkeit und ballistische Ablenkung. Monolithische Strukturen verhindern schwache Schweißnähte in diesen extremen Umgebungen. Wenn ein Fahrzeug einer Explosionskraft ausgesetzt ist, fungiert eine Schweißnaht als primäre Fehlerstelle. Massive Profile absorbieren und verteilen die kinetische Energie weitaus effektiver. Die Möglichkeit, einen vollständigen, nahtlosen Zylinder aus 7075-Aluminium zu extrudieren, bedeutet, dass Verteidigungsunternehmen diese Teile nicht mehr aus massiven Schmiedeblöcken bearbeiten müssen. Dies spart Tausende von Stunden Bearbeitungszeit und reduziert den Materialabfall drastisch.
Nahtlose Raketen- und Raketenmotorgehäuse halten extremen Innendrücken stand, ohne zu versagen.
Tragflächenholme und Rumpfrahmen von Schwerlastflugzeugen reduzieren das Gesamtfluggewicht erheblich.
Explosionssichere Unterbodenpaneele für gepanzerte Fahrzeuge lenken die Explosionskräfte vom Mannschaftsraum ab.
Aufbaukomponenten von Marineschiffen widerstehen auf natürliche Weise Salzwasserkorrosion, ohne dass schwere Beschichtungen erforderlich sind.
Tragbare militärische Brückenbeläge und Stützbalken lassen sich aufgrund ihres geringen Gewichts schnell vor Ort einsetzen.
Breitprofil-Strangpressprofile verändern die Transportfertigung von Grund auf. Batteriegehäuse für Elektrofahrzeuge erfordern massive, auslaufsichere Aluminiumstrukturen, um flüchtige Zellen zu schützen. Triebwagenkästen für den Nahverkehr sind auf breite, ineinandergreifende Paneele angewiesen, um schnell den Fahrgastraum zu bilden. Leichte Komponenten für Nutzanhänger maximieren die zulässige Nutzlastkapazität auf Autobahnen. Maßgeschneiderte Großstrangpressungen optimieren Automobilvertriebsnetzwerke. Sie reduzieren das Eigengewicht von Transportfahrzeugen deutlich. Leichtere Transportfahrzeuge verbrauchen weniger Kraftstoff und transportieren mehr Ladung pro Fahrt. Eine einzige extrudierte Bodenplatte für einen U-Bahnwagen kann ein Dutzend kleinerer geschweißter Komponenten ersetzen. Dies beschleunigt die Montage und stellt sicher, dass der Boden absolut wasserdicht bleibt. Die strukturelle Steifigkeit dieser großen Platten verbessert auch die Unfallsicherheit des Transportfahrzeugs.
Der Schiffbau erfordert eine hervorragende Korrosionsbeständigkeit in rauen Salzwasserumgebungen. Massive monolithische Aluminiumprofile leisten genau das ohne schwere Schutzbeschichtungen. Brückenbeläge aus Aluminium zeichnen sich durch eine enorme Tragfähigkeit und schnelle Installationszeiten aus. Stranggepresstes Aluminium übertrifft geschweißten Stahl in Meeresumgebungen durchweg. Während seiner gesamten Betriebsdauer ist deutlich weniger Wartung erforderlich. Es lässt sich schneller installieren, da die Komponenten nur einen Bruchteil ihrer Stahlgegenstücke wiegen. Sie machen in vielen Bauphasen den Einsatz von Schwerlastkränen überflüssig. Werften können große extrudierte Platten viel schneller zusammenschweißen, um den Rumpf und die Aufbauten zu bilden, als sie mit Stahlrahmen und -panzern versehen. Das reduzierte Gewicht an der Oberseite verbessert die Stabilität und Kraftstoffeffizienz des Schiffes.
Beim Austausch mehrteiliger Baugruppen müssen Ingenieure den Return on Investment berechnen. Vergleichen Sie das Gewicht einer geschweißten Stahlbaugruppe mit einem einzelnen Mega-Strangpressprofil. Berücksichtigen Sie die entfallenden Verbindungselemente, Zwickel und Schweißzusatzmetalle. Berechnen Sie die strukturelle Integrität, die durch die Entfernung von Wärmeeinflusszonen erreicht wird. Durch die monolithische Bauweise ergibt sich immer ein höheres Verhältnis von Festigkeit zu Gewicht. Sie vereinfachen Ihre Stückliste und beschleunigen gleichzeitig Ihre Endmontagelinie. Wenn Sie fünfzig einzelne Teilenummern aus einer Baugruppe entfernen und durch ein extrudiertes Profil ersetzen, sinkt Ihr Beschaffungsaufwand. Ihre Bestandsverwaltung wird rationalisiert. Die Konstruktionszeichnung reicht von einem komplexen mehrseitigen Montagedokument bis hin zu einem Einzelteildruck.
Ultragroße Pressen produzieren nach dem Stanzen der Matrize schnell massive Bauteile. Vergleichen Sie dies mit den Wochen, die für die komplexe Fertigung, Befestigung und das Schweißen kleinerer Teile erforderlich sind. Die Prognose der Nachfrage bleibt für Beschaffungsteams von strategischer Bedeutung. Neue 16.000-Tonnen-Pressenlinien werden in Kürze in Nordamerika in Betrieb gehen. Durch die Reservierung von Kapazitäten wird sichergestellt, dass Ihre Projekte im Zeitplan bleiben. Die Schwerindustrie bewegt sich langsam, aber die Sicherung der Druckzeit verschafft Ihnen einen enormen Wettbewerbsvorteil. Sie umgehen die herkömmlichen Produktionsengpässe vollständig. Sobald die ersten Matrizenversuche abgeschlossen sind und die Erstmusterprüfung bestanden ist, kann die Presse Hunderte von Fuß massiver Strukturprofile pro Stunde produzieren. Diesen Durchsatz kann keine Schweißerei erreichen.
Übergroße Luft- und Raumfahrt- und Verteidigungskomponenten erfordern strenge Testprotokolle. Durch die zerstörungsfreie Prüfung wird die interne Integrität überprüft, ohne das Teil zu beschädigen. Die Ultraschallprüfung erkennt mikroskopische Fehler tief in dicken Querschnitten. Durch metallurgische Konformität wird sichergestellt, dass die Legierung strenge Militär- und Luftfahrtspezifikationen erfüllt. Megapress-Anlagen integrieren diese Qualitätssicherungsprozesse direkt in ihre Produktionslinien. Sie erhalten zertifizierte, vollständig konforme Teile, die sofort in Ihren endgültigen Bau integriert werden können. Automatisierte Ultraschallprüftanks scannen die gesamte Länge der Extrusion auf Einschlüsse oder Porosität. Durch die Leitfähigkeitsprüfung wird bestätigt, dass der Wärmebehandlungsprozess ordnungsgemäß funktioniert hat. Sie erhalten ein massives Teil mit vollständigem metallurgischem Stammbaum.
Werkzeuge für 16.000-Tonnen-Pressen erfordern eine höhere Anfangsinvestition. Sie müssen eine strenge Break-Even-Analyse durchführen, um die Verschiebung zu rechtfertigen. Ab welchem Produktionsvolumen werden die Werkzeugkosten vernachlässigbar? In der Regel gleicht die Einsparung von nur wenigen Stunden qualifizierter Schweißarbeit pro Teil die Werkzeugkosten schnell aus. Der hohe Montageaufwand macht den Switch äußerst profitabel. Wenn Ihr aktuelles Design kundenspezifische Vorrichtungen, mehrere Schweißstationen und eine umfangreiche Wärmebehandlung nach dem Schweißen erfordert, amortisiert sich eine Mega-Extrusionsdüse bereits beim ersten Produktionslauf. Die Matrize selbst ist ein massives Stück Werkzeugstahl, das so konstruiert ist, dass es enormen Drücken standhält. Während die Vorabkosten höher sind als bei einer Standardmatrize, machen die nachgelagerten Einsparungen bei Arbeitsaufwand, Inspektion und Nacharbeit es zu einer äußerst logischen Investition für Produktionsläufe.
Monolithische Extrusionen verbessern die Gesamtmaterialausbeute erheblich. Mechanische Verbindungen erfordern überlappendes Material, um ordnungsgemäß zu funktionieren. Schweißnähte erfordern Trägerplatten und schweres Zusatzmetall. Eine einzige Extrusion eliminiert all dieses überschüssige Material aus der Entwurfsphase. Sie kaufen genau das Metall, das Sie zum Tragen der Last benötigen. Die Ausschussraten sinken in Ihrer Fabrik deutlich. Sie verbringen weniger Zeit mit der Verwaltung von Reststücken und haben mehr Zeit mit dem Versand fertiger Produkte. Bei der Bearbeitung großer Bauteile aus dem Vollen kann die Ausschussquote über 80 Prozent betragen. Durch das Extrudieren einer endkonturnahen Form sinkt die Ausschussrate auf einstellige Werte. Sie bearbeiten nur die kritischen Passflächen und lassen den Rest des extrudierten Profils unberührt.
Die Verwendung einer einzigen ultragroßen Druckmaschine birgt erhebliche Engpassrisiken. Derzeit sind in Nordamerika nur sehr wenige 16.000-Tonnen-Pressen im Einsatz. Sie müssen dieses Risiko proaktiv mindern. Binden Sie Lieferanten frühzeitig in Ihrer Designphase ein. Sichern Sie sich langfristige Kapazitätsreservierungen vor der Inbetriebnahme neuer Anlagen. Setzen Sie gegebenenfalls Dual-Sourcing-Strategien um. Der Aufbau von Beziehungen zu Extrudern, die ihre Kapazitäten für schwere Pressen erweitern, schützt Ihren Produktionsplan vor unerwarteten Ausfallzeiten. Sie sollten die Wartungspläne und Backup-Pläne des Extruders überprüfen. Stellen Sie sicher, dass sie über redundante Hydrauliksysteme und ein robustes Werkzeugwartungsprogramm verfügen. Eine kaputte Matrize an einer 16.000-Tonnen-Presse kann die Produktion wochenlang lahmlegen, wenn keine Ersatzlösung verfügbar ist.
Der Transport massiver Strangpressteile stellt eine harte logistische Realität dar. Diese Profile überschreiten häufig die Standardlängen von Tiefladern. Sie benötigen eine solide Schadensbegrenzungsstrategie, bevor die Teile die Druckmaschine verlassen. Arbeiten Sie mit Extrudern zusammen, die umfassendes Schneiden vor Ort anbieten. Nutzen Sie ihre CNC-Bearbeitungsfähigkeiten, bevor Sie das Endprodukt versenden. Nutzen Sie ihre spezialisierten Frachtpartnerschaften, um eine sichere und konforme Lieferung zu gewährleisten. Der Versand eines fertig bearbeiteten Teils ist immer effizienter als der Versand roher, übergroßer Teile. Für den Transport eines 80-Fuß-Profils sind Begleitfahrzeuge, Sondergenehmigungen und spezielle lenkbare Anhänger erforderlich. Wenn der Extruder das Teil zu einem fertigen 40-Fuß-Bauteil schneiden und bearbeiten kann, entfällt dieser logistische Aufwand vollständig.
Das Aufkommen extrem großer Extrusionskapazitäten in Nordamerika markiert einen strategischen Wendepunkt für die Schwerindustrie. Es verschiebt das Paradigma vollständig von der komplexen Fertigung hin zur monolithischen Extrusion. Sie gewinnen an Kraft, verlieren an Gewicht und vereinfachen Ihre Lieferkette.
Prüfen Sie Ihre aktuellen mehrteiligen Baugruppen, um die besten Kandidaten für die Konsolidierung mittels Mega-Press-Extrusion zu identifizieren.
Beauftragen Sie umgehend Extrusionstechnikteams mit einer umfassenden Prüfung des Designs im Hinblick auf die Herstellbarkeit.
Fordern Sie eine Beratung zur individuellen Profilentwicklung und Legierungsauswahl an, um die strukturelle Integrität zu maximieren.
Senden Sie jetzt eine Angebotsanfrage für übergroße Profile, um die bevorstehende Druckkapazität zu sichern, bevor die Zeitpläne ausgeschöpft sind.
A: Eine 16.000-Tonnen-Presse kann typischerweise Kreisgrößen von mehr als 20 bis 30 Zoll verarbeiten, abhängig stark von der spezifischen Legierung und der Pressenkonfiguration. Dies stellt einen gewaltigen Fortschritt im Vergleich zu Standardpressen dar und ermöglicht die Herstellung von Strukturbauteilen mit beispiellosem großem Durchmesser.
A: Eine höhere Tonnage sorgt für den enormen Druck, der zum nahtlosen Strangpressen härterer Legierungen erforderlich ist. Es schafft starke monolithische Strukturen und eliminiert die inhärenten Schwachstellen, Wärmeeinflusszonen und Spannungskonzentrationen, die mit herkömmlichen Schweißnähten und mechanischen Verbindungselementen einhergehen, vollständig.
A: Die Sektoren Luft- und Raumfahrt, Verteidigung, Schifffahrt, Nahverkehr, kommerzieller Transport und Infrastruktur sehen die größten Vorteile. Diese Branchen erfordern unbedingt ein überlegenes Verhältnis von Festigkeit zu Gewicht in großem Maßstab, um Nutzlast, Kraftstoffeffizienz und strukturelle Überlebensfähigkeit zu optimieren.
A: Ja, Matrizen mit großem Durchmesser erfordern eine höhere Vorabinvestition. Durch den vollständigen Wegfall der nachgelagerten Fertigungs-, Schweißarbeits-, Verbindungsprüfungs- und komplexen Mehrkomponenten-Montagekosten erzielen Sie jedoch eine schnelle Kapitalrendite.
A: Absolut. Der Hauptvorteil des immensen 16.000-Tonnen-Drucks ist die spezifische Fähigkeit, hochfeste Legierungen mit geringer Extrudierbarkeit wie 7075 und 2024 in große Dimensionen zu pressen, die kleinere, ältere Pressen einfach nicht verarbeiten können, ohne das Material zu zerbrechen.
A: Beschaffungsteams müssen der frühzeitigen Einbindung der Lieferanten Priorität einräumen. Jetzt sollten Sie aktiv Produktionskapazitäten reservieren. Derzeit werden neue 16.000-Tonnen-Pressenlinien installiert, um der steigenden Inlandsnachfrage gerecht zu werden, und Frühanwender können sich die besten Vorlaufzeiten sichern.
A: Der Transport massiver Profile überschreitet häufig die Standardgrenzen für Flachbetttransporte und erfordert spezielle Handhabung und Genehmigungen. Sie können dies abmildern, indem Sie einen Extruder verwenden, der vor der endgültigen Lieferung integrierte CNC-Bearbeitungs- und Präzisionsschneidfunktionen nach der Extrusion bietet.


