
Просмотры: 146 Автор: Редактор сайта Время публикации: 23 сентября 2026 г. Происхождение: Сайт


Производство в Северной Америке исторически сталкивалось со строгими физическими ограничениями в отношении экструзии алюминия. Тоннажные потолки вынудили инженеров проектировать сложные, многодетальные сборки для крупных конструктивных элементов. Сварка или крепление более мелких профилей увеличивает затраты на компаундирование, увеличивает вес и создает структурные уязвимости. Это становится весьма проблематичным при поиске компонентов большого диаметра или толстостенных компонентов для аэрокосмической, оборонной, общественной и инфраструктурной отраслей. Внедрение сверхбольших экструзионных прессов мощностью 16 000 тонн в Северной Америке полностью меняет эту реальность. Мы являемся свидетелями фундаментального сдвига в закупках и структурном проектировании. Инженерные группы теперь могут задавать монолитные конструкции и негабаритные конструкции. Компоненты алюминиевых экструзионных труб напрямую, минуя узкие места устаревшего производства. Такое масштабное увеличение прижимной силы устраняет необходимость идти на компромисс в конструкции, позволяя создавать бесшовные высокопрочные профили, отвечающие строгим требованиям тяжелой промышленности.
Объединение деталей: сверхбольшие прессы устраняют необходимость в сборках из нескольких деталей, сокращая количество отказов и трудозатраты на сборку.
Усовершенствованная обработка сплавов. Высокопроизводительные возможности позволяют экструзией более твердых сплавов аэрокосмического класса (серии 2000 и 7000) в сложные крупномасштабные профили.
Беспрецедентные размеры: инженеры теперь могут указывать диаметры алюминиевых экструзионных труб и конструктивную ширину, которые ранее были недоступны у отечественных поставщиков.
Устойчивость цепочки поставок и готовность к будущему: Освоение производства мегаэкструзии — с вводом в эксплуатацию новых массивных прессовых линий — снижает зависимость от оффшорного тяжелого производства и сокращает сроки выполнения критически важных оборонных и инфраструктурных проектов.
Стандартная мощность прессов обычно составляет от 3000 до 8000 тонн на большинстве отечественных предприятий. Эти машины накладывают на инженеров строгие ограничения на максимальный размер круга. Вы просто не сможете протолкнуть через них массивные профили. Размер описывающего круга определяет максимальную ширину профиля, которую может обрабатывать пресс. Пресс усилием 8000 тонн обычно обеспечивает максимальный размер круга от 14 до 16 дюймов. Если для вашего дизайна требуется панель шириной 24 дюйма, устаревшая печатная машина не сможет ее изготовить. Недостаточное давление ограничивает возможность продавливания твердых сплавов через сложные штампы. Коэффициент экструзии должен оставаться в определенных пределах. Если вы попытаетесь выйти за пределы возможностей пресса, вы немедленно поставите под угрозу структурную целостность. Внутри полости матрицы течение металла становится крайне неравномерным. Зернистые структуры ослабляются, что приводит к непредсказуемым механическим свойствам. Инженеры столкнулись с твердой стеной при проектировании крупных компонентов. Им придется разрезать свои идеальные проекты на более мелкие, экструдируемые части.
Максимальные размеры кругов сильно ограничивают ширину и высоту профиля, что требует модульной конструкции.
Более низкое давление не позволяет эффективно продвигать сплавы серии 7000, что ограничивает выбор материала.
Более низкие скорости плунжера увеличивают время производства сложных форм, что приводит к увеличению времени выполнения.
Трение матрицы приводит к разрыву поверхности толстостенных профилей, когда тоннаж недостаточен.
Недостаточные возможности закалки не позволяют равномерно охладить массивные поперечные сечения, что приводит к разрушению состояния.
Устаревшие обходные пути скрывают огромные эксплуатационные расходы в цехах. Сварочные работы занимают сотни часов на один проект. Проверка этих сварных соединений требует дорогостоящих протоколов неразрушающего контроля, таких как капиллярная дефектоскопия или рентгеновский контроль. Крепежи добавляют значительный собственный вес окончательной сборке. Каждое отдельное соединение увеличивает риск усталостного разрушения при динамических нагрузках. Современные структурные закупки требуют лучших результатов. Успех означает максимальное соотношение прочности и веса при полном исключении вторичных операций. Отдельная вытянутая форма всегда превосходит сварную сборку. Вы удаляете зоны термического влияния, вызванные сваркой. Зоны термического влияния могут снизить локальный предел текучести алюминия 6061-T6 до 50 процентов. Вы исключаете риски гальванической коррозии, связанные с крепежными деталями из разнородных металлов.
Производственный показатель |
Устаревшая многодетальная сборка |
Монолитная Мега-Экструзия |
|---|---|---|
Структурная целостность |
Ухудшается наличием зон термического влияния на сварных швах. |
Однородная зернистая структура с постоянной прочностью |
Штраф за вес |
Высокая из-за крепежа, соединений внахлест и присадочного шва. |
Низкая стоимость благодаря оптимизированному сечению и отсутствию крепежных элементов. |
Сборочный труд |
Требуется обширная сварка, сверление, фиксация и крепление. |
Минимальный или нулевой; детали прибывают в форме, близкой к готовой |
Инспекционная нагрузка |
Комплексный неразрушающий контроль, необходимый для каждого отдельного сварного шва. |
Упрощенное тестирование, выполняемое на одном непрерывном профиле |
Коррозионная стойкость |
Уязвимы в разнородных металлических соединениях и местах сварки. |
Высокая устойчивость благодаря однородному составу материала |
Новые прессы усилием 16 000 тонн позволяют значительно увеличить размеры. Теперь вы можете приобрести бесшовные и толстостенные изделия большого диаметра. Алюминиевые профили для экструзионных труб отечественного производства. Для достижения таких размеров при высокотоннажной экструзии используются огромные физические возможности. Повышенное давление обеспечивает однородную структуру зерен по массивным поперечным сечениям. Металл идеально течет через матрицу, заполняя каждую полость с постоянной плотностью. Это создает более прочный и надежный конечный продукт. Вам больше не придется катать и сваривать листовой алюминий для создания больших цилиндрических конструкций. Пресс выдавливает их плавно одним непрерывным нажатием. Пресс усилием 16 000 тонн может обрабатывать заготовки весом в несколько тысяч фунтов, проталкивая их через матрицы, размер которых превышает 24 дюйма. Эта возможность фундаментально меняет подход инженеров к крупномасштабной транспортировке жидкостей, несущим колоннам и сосудам под давлением.
Огромное гидравлическое давление проталкивает металл сквозь массивные матрицы, не останавливая плунжер.
Контроль трения предотвращает дефекты поверхности на больших наружных диаметрах во время толкания.
Усовершенствованные системы закалки равномерно охлаждают массивные профили, обеспечивая необходимый закал.
Автоматизированные натяжные устройства эффективно выпрямляют тяжелые детали после закалки, снимая остаточное напряжение.
Бесшовная экструзия на оправке позволяет получать идеально концентрические трубы без сварных швов.
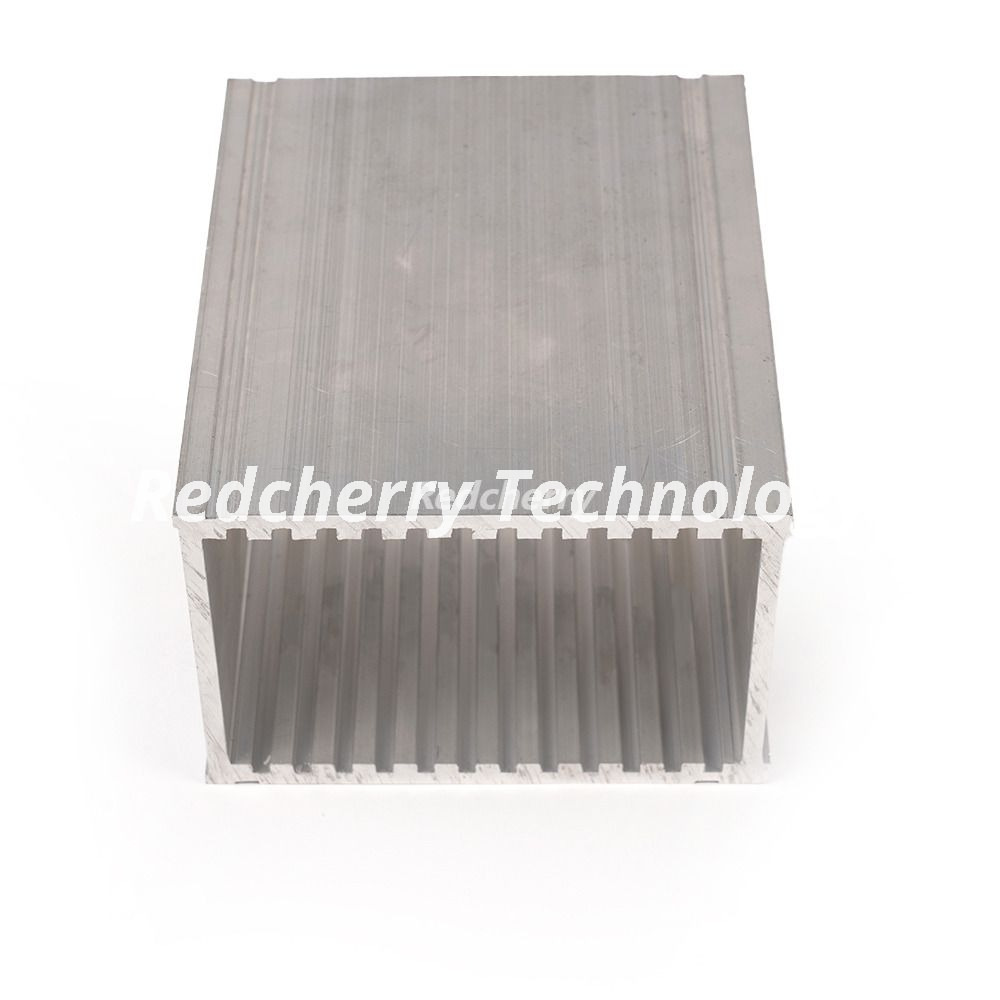
Инженеры часто выражают скептицизм по поводу крупных выдавливаний и точности размеров. Они полагают, что чем больше, тем меньше допусков. Современные мега-прессы доказывают, что это предположение ошибочно. Они сохраняют жесткие допуски и прямолинейность на невероятно больших длинах. Усовершенствованные системы управления контролируют толкание в режиме реального времени, динамически регулируя скорость плунжера и температуру заготовки. Методы изотермической экструзии поддерживают постоянную температуру на выходе профиля. Это предотвращает изменение размеров от передней части экструзии к задней. Эти прецизионные индивидуальные решения значительно сокращают требования к постэкструзионной обработке. Вы получаете почти чистые формы прямо со стола биения пресса. Такая точность позволяет соединять массивные панели без необходимости тщательного фрезерования кромок или обработки поверхности. При сборке полов железнодорожных вагонов или палуб кораблей шпунтовые соединения должны быть идеально выровнены на длине 40 футов. Высокотоннажные прессы обеспечивают именно такую консистенцию.
Меньшим прессам приходится тяжело работать с высокопрочными сплавами с низкой экструдируемостью. Мега-прессы с ними легко справляются. Вы можете придать сплавам 7075 и 2024 массивные формы. Эти материалы остаются абсолютно необходимыми для оборонного и аэрокосмического применения. Чрезвычайное давление предотвращает разрывы поверхности и внутренние дефекты в процессе экструзии. Твердым сплавам требуется огромная сила, чтобы преодолеть естественное напряжение текучести. Пресс усилием 16 000 тонн обеспечивает точное усилие, необходимое для получения безупречных профилей аэрокосмического класса. Механические свойства кованой заготовки достигаются за счет геометрической сложности экструзии. Продавливание сплава серии 7000 требует точного контроля температуры и мощной гидравлической силы, чтобы предотвратить растрескивание металла на выходе из штампа. Огромная мощность мегапресса обеспечивает плавное течение металла, гарантируя, что внутренняя структура зерен остается неповрежденной и без микротрещин.
Бесшовные крупногабаритные трубы выполняют критически важную роль в современной обороне. Аэрокосмические инженеры используют их непосредственно для корпусов ракет и секций фюзеляжа ракет. Они составляют основную основу конструкции самолета. В броне военной техники используются толстостенные профили, обеспечивающие превосходную взрывостойкость и баллистическое отклонение. Монолитные конструкции исключают слабые сварные швы в таких экстремальных условиях. Когда транспортное средство сталкивается с взрывной силой, сварной шов выступает в качестве основной точки разрушения. Твердые экструзии поглощают и распределяют кинетическую энергию гораздо эффективнее. Возможность выдавливать цельный бесшовный цилиндр из алюминия 7075 означает, что оборонным подрядчикам больше не нужно изготавливать эти детали из цельных кованых блоков. Это экономит тысячи часов машинного времени и значительно сокращает отходы материала.
Бесшовные корпуса ракет и ракетных двигателей без сбоев выдерживают экстремальное внутреннее давление.
Лонжероны крыльев и шпангоуты фюзеляжа тяжелых самолетов значительно снижают общий полетный вес.
Взрывобезопасные панели под днищем бронемашины отводят взрывную силу от боевого отделения.
Компоненты надстройки военного корабля естественным образом противостоят коррозии в соленой воде без нанесения тяжелых покрытий.
Переносные настилы и опорные балки военного моста быстро разворачиваются в полевых условиях благодаря их легкому весу.
Широкопрофильные экструзии преобразуют транспортное производство с нуля. Корпуса аккумуляторов электромобилей требуют массивных, герметичных алюминиевых конструкций для защиты энергозависимых элементов. Кузова вагонов общественного транспорта основаны на широких взаимосвязанных панелях, позволяющих быстро сформировать пассажирскую кабину. Легкие компоненты коммерческого прицепа максимизируют допустимую грузоподъемность на автомагистралях. Изготовленные на заказ крупномасштабные экструзии оптимизируют дистрибьюторские сети автомобильной промышленности. Они существенно снижают собственную массу транспортных средств. Более легкие транспортные средства потребляют меньше топлива и перевозят больше грузов за поездку. Одна экструдированная панель пола вагона метро может заменить дюжину сварных деталей меньшего размера. Это ускоряет сборочную линию и обеспечивает полную водонепроницаемость пола. Структурная жесткость этих больших панелей также повышает устойчивость транзитного транспортного средства к ударам.
Судостроение требует превосходной коррозионной стойкости в суровых условиях соленой воды. Массивные монолитные алюминиевые профили обеспечивают именно это без тяжелых защитных покрытий. Алюминиевый настил моста отличается огромной несущей способностью и быстрым временем установки. Экструдированный алюминий неизменно превосходит сварную сталь в морской среде. Он требует гораздо меньшего обслуживания в течение всего срока службы. Он устанавливается быстрее, поскольку компоненты весят в разы меньше, чем их стальные аналоги. Вы устраняете необходимость в тяжелых кранах на многих этапах строительства. Верфи могут сваривать вместе большие экструдированные панели для формирования корпуса и надстройки гораздо быстрее, чем каркас и обшивку сталью. Уменьшенный вес верхней части улучшает устойчивость судна и топливную экономичность.
Инженеры должны рассчитать окупаемость инвестиций при замене многодетальных узлов. Сравните вес сварной стальной сборки с весом одного мегаэкструзии. Учитывайте отсутствие крепежных деталей, косынок и присадочного металла. Рассчитайте структурную целостность, полученную за счет удаления зон термического влияния. Монолитная конструкция всегда обеспечивает более высокое соотношение прочности и веса. Вы упрощаете спецификацию материалов и одновременно ускоряете линию окончательной сборки. Когда вы удаляете пятьдесят отдельных номеров деталей из сборки и заменяете их одним выдавленным профилем, ваши накладные расходы на закупки снижаются. Управление запасами становится более рациональным. Инженерный чертеж превращается из сложного многостраничного документа сборки в отпечаток одной детали.
Сверхбольшие прессы быстро производят массивные детали после вырезания штампа. Сравните это с неделями, необходимыми для сложного изготовления, крепления и сварки более мелких деталей. Прогнозирование спроса остается стратегически важным для отделов закупок. Новые прессовые линии мощностью 16 000 тонн скоро будут введены в эксплуатацию в Северной Америке. Резервирование мощностей теперь гарантирует соблюдение графика ваших проектов. Тяжелая промышленность движется медленно, но гарантированное время для прессы дает вам огромное конкурентное преимущество. Вы полностью обходите традиционные узкие места производства. После завершения первоначальных испытаний штампов и прохождения первой проверки изделия пресс может производить сотни футов массивных структурных профилей в час. Ни один сварочный цех не может сравниться с такой производительностью.
Негабаритные компоненты аэрокосмической и оборонной промышленности требуют строгих протоколов испытаний. Неразрушающий контроль проверяет внутреннюю целостность без повреждения детали. Ультразвуковой контроль обнаруживает микроскопические дефекты глубоко внутри толстых поперечных сечений. Металлургическое соответствие гарантирует, что сплав соответствует строгим военным и аэрокосмическим спецификациям. Предприятия Mega-press интегрируют эти процессы обеспечения качества непосредственно в свои производственные линии. Вы получаете сертифицированные, полностью соответствующие требованиям детали, готовые к немедленной интеграции в вашу окончательную сборку. Автоматизированные ультразвуковые испытательные резервуары сканируют экструзию по всей длине в поисках включений или пористости. Тестирование проводимости подтверждает правильность процесса термообработки. Вы получаете массивную деталь с полным металлургическим прошлым.
Штампы для прессов усилием 16 000 тонн требуют более высоких первоначальных капитальных затрат. Вы должны провести строгий анализ безубыточности, чтобы оправдать сдвиг. При каком объеме производства стоимость оснастки становится незначительной? Обычно устранение всего лишь нескольких часов квалифицированной сварки на деталь быстро компенсирует стоимость штампа. Высокая сложность сборки делает коммутатор высокорентабельным. Если ваша текущая конструкция требует нестандартных приспособлений, нескольких сварочных станций и обширной термообработки после сварки, мегаэкструзионная матрица окупается уже при первом производственном цикле. Сама матрица представляет собой массивный кусок инструментальной стали, рассчитанный на то, чтобы выдерживать огромное давление. Хотя первоначальные затраты выше, чем у стандартного штампа, экономия на трудозатратах, проверке и доработке на последующих этапах делает его вполне логичным вложением средств в производственный цикл.
Монолитная экструзия значительно повышает общий выход материала. Механические соединения требуют, чтобы перекрывающийся материал функционировал должным образом. Для сварных швов требуются опорные пластины и тяжелый присадочный металл. Единственная экструзия устраняет весь этот лишний материал на этапе проектирования. Вы покупаете именно тот металл, который вам нужен, чтобы выдержать нагрузку. Уровень брака на вашем заводе значительно снижается. Вы тратите меньше времени на обработку отходов и больше времени на доставку готовой продукции. При обработке крупных деталей из цельной заготовки процент брака может превышать 80 процентов. Выдавливание почти чистой формы снижает процент брака до однозначных цифр. Вы обрабатываете только важные сопрягаемые поверхности, оставляя остальную часть выдавленного профиля нетронутой.
Использование одной сверхкрупной печатной машины сопряжено с определенными рисками возникновения узких мест. В настоящее время в Северной Америке работает очень мало прессов усилием 16 000 тонн. Вы должны активно снижать этот риск. Привлекайте поставщиков на раннем этапе проектирования. Обеспечьте долгосрочное резервирование мощностей перед запуском новых объектов. Внедряйте стратегии двойного снабжения, где это возможно. Установление отношений с экструдерами, расширяющими возможности их тяжелого прессования, защитит ваш производственный график от непредвиденных простоев. Вам следует проверить графики технического обслуживания экструдера и планы резервного копирования. Убедитесь, что у них есть резервные гидравлические системы и надежная программа обслуживания штампов. Сломанная матрица на прессе усилием 16 000 тонн может остановить производство на несколько недель, если не будет под рукой резервного копирования.
Транспортировка крупных изделий представляет собой суровую логистическую реальность. Эти профили часто превышают длину стандартных бортовых прицепов. Вам нужна надежная стратегия смягчения последствий, прежде чем детали покинут пресс. Сотрудничайте с экструдерами, предлагающими комплексную резку на месте. Используйте их возможности обработки на станках с ЧПУ перед отправкой конечного продукта. Используйте их специализированные партнерские отношения в области грузоперевозок, чтобы обеспечить безопасную и соответствующую требованиям доставку. Доставка готовой, обработанной детали всегда более эффективна, чем доставка необработанных деталей негабаритных размеров. Для перемещения 80-футового изделия требуются машины сопровождения, специальные разрешения и специализированные управляемые прицепы. Если экструдер сможет разрезать и обработать деталь до готового компонента длиной 40 футов, вы полностью избавитесь от головной боли, связанной с логистикой.
Появление сверхбольших экструзионных мощностей в Северной Америке знаменует собой стратегический переломный момент для тяжелой промышленности. Это полностью меняет парадигму от сложного производства к монолитной экструзии. Вы наберете силу, сбросите вес и упростите свою цепочку поставок.
Проведите аудит своих текущих многодетальных сборок, чтобы определить лучших кандидатов на консолидацию с помощью экструзии на мегапрессе.
Немедленно привлеките команды инженеров по экструзии для всестороннего анализа технологичности конструкции.
Запросите консультацию по разработке индивидуального профиля и выбору сплава, чтобы максимизировать структурную целостность.
Отправьте запрос на расценки на негабаритные профили сейчас, чтобы обеспечить будущую производительность печатной машины до того, как график будет заполнен.
Ответ: Пресс усилием 16 000 тонн обычно может обрабатывать круги диаметром более 20–30 дюймов, в зависимости от конкретного сплава и конфигурации пресса. Это представляет собой огромный скачок по сравнению со стандартными прессами, позволяя создавать конструкционные компоненты беспрецедентного диаметра.
Ответ: Более высокий тоннаж обеспечивает огромное давление, необходимое для беспрепятственной экструзии более твердых сплавов. Он создает прочные монолитные конструкции, полностью устраняя присущие им слабые места, зоны термического влияния и концентрации напряжений, связанные с традиционными сварными швами и механическими соединениями.
Ответ: Наибольшие выгоды получают аэрокосмическая, оборонная, морская промышленность, общественный транспорт, коммерческий транспорт и инфраструктура. Эти отрасли промышленности строго требуют превосходного соотношения прочности и веса в больших масштабах для оптимизации полезной нагрузки, топливной эффективности и живучести конструкции.
О: Да, штампы большого диаметра требуют более высоких первоначальных капиталовложений. Однако вы получаете быстрый возврат инвестиций за счет полного исключения затрат на последующее изготовление, сварочные работы, проверку соединений и сложную сборку нескольких деталей.
А: Абсолютно. Основным преимуществом огромного давления в 16 000 тонн является особая способность выталкивать высокопрочные сплавы с низкой экструдируемостью, такие как 7075 и 2024, в большие размеры, которые меньшие устаревшие прессы просто не могут обрабатывать без разрушения материала.
Ответ: Команды по закупкам должны уделять приоритетное внимание раннему привлечению поставщиков. Вам следует уже сейчас активно резервировать производственные мощности. В настоящее время устанавливаются новые прессовые линии мощностью 16 000 тонн, чтобы удовлетворить растущий внутренний спрос, и первые внедрения обеспечат лучшие сроки выполнения заказов.
Ответ: Транспортировка массивных профилей часто превышает стандартные ограничения по бортовым платформам, что требует специального обращения и разрешений. Вы можете смягчить эту ситуацию, используя экструдер, который обеспечивает интегрированную постэкструзионную обработку с ЧПУ и возможности точной резки перед окончательной отправкой.


