
Visualizações: 146 Autor: Editor do site Horário de publicação: 23/09/2026 Origem: Site


A fabricação norte-americana tem enfrentado historicamente limites físicos rígidos em relação à extrusão de alumínio. Os tetos de tonelagem forçaram os engenheiros a projetar montagens complexas e de múltiplas peças para grandes componentes estruturais. Soldar ou fixar extrusões menores cria custos crescentes, acrescenta penalidades de peso e introduz vulnerabilidades estruturais. Isso se torna altamente problemático ao adquirir componentes de grande diâmetro ou paredes pesadas para setores aeroespacial, defesa, transporte de massa e infraestrutura. A implantação de prensas de extrusão ultragrandes com capacidade de 16.000 toneladas na América do Norte muda completamente esta realidade. Estamos testemunhando uma mudança fundamental nas aquisições e na engenharia estrutural. As equipes de engenharia agora podem especificar formas estruturais monolíticas e estruturas superdimensionadas Componentes do tubo de extrusão de alumínio diretamente, contornando gargalos de fabricação legados. Esta enorme atualização na força de prensagem elimina a necessidade de comprometer o design, permitindo perfis contínuos e de alta resistência que atendem às rigorosas demandas da indústria pesada.
Consolidação de peças: Prensas ultragrandes eliminam a necessidade de montagens de várias peças, reduzindo pontos de falha e trabalho de montagem.
Processamento avançado de ligas: Capacidades de alta tonelagem permitem a extrusão de ligas mais duras de classe aeroespacial (séries 2000 e 7000) em perfis complexos e de grande escala.
Dimensões sem precedentes: Os engenheiros agora podem especificar diâmetros de tubos de extrusão de alumínio e larguras estruturais anteriormente não disponíveis em fornecedores nacionais.
Resiliência da cadeia de fornecimento e preparação para o futuro: Domesticar a produção de megaextrusões – com novas e massivas linhas de prensas entrando em operação – reduz a dependência da produção pesada offshore e encurta os prazos de entrega para projetos críticos de defesa e infraestrutura.
As capacidades de impressão padrão normalmente variam de 3.000 a 8.000 toneladas na maioria das instalações nacionais. Essas máquinas impõem limitações estritas ao tamanho máximo do círculo aos engenheiros. Você simplesmente não pode enviar perfis enormes através deles. O tamanho do círculo circunscrito determina a largura máxima do perfil que uma prensa pode suportar. Uma prensa de 8.000 toneladas geralmente atinge o tamanho máximo de um círculo de 14 a 16 polegadas. Se o seu projeto exigir um painel de 24 polegadas de largura, uma impressora tradicional não poderá produzi-lo. A pressão insuficiente restringe a capacidade de forçar ligas duras através de matrizes complexas. A taxa de extrusão deve permanecer dentro de limites específicos. Se você tentar ir além dos limites da imprensa, comprometerá imediatamente a integridade estrutural. O fluxo do metal torna-se altamente irregular dentro da cavidade da matriz. As estruturas dos grãos enfraquecem, levando a propriedades mecânicas imprevisíveis. Os engenheiros se deparam com uma barreira dura ao projetar componentes grandes. Eles devem cortar seus designs ideais em pedaços menores e extrudáveis.
Os tamanhos máximos dos círculos restringem severamente a largura e a altura do perfil, forçando projetos modulares.
A pressão mais baixa não consegue empurrar as ligas da série 7000 com eficiência, limitando a seleção do material.
Velocidades mais lentas do êmbolo aumentam o tempo de produção para formatos complexos, aumentando os tempos de execução.
O atrito da matriz causa rasgos superficiais em perfis de paredes pesadas quando a tonelagem é inadequada.
Capacidades de têmpera inadequadas não conseguem resfriar uniformemente seções transversais maciças, arruinando a têmpera.
Soluções alternativas legadas escondem enormes custos operacionais no chão de fábrica. O trabalho de soldagem consome centenas de horas por projeto. A inspeção dessas juntas soldadas requer protocolos de testes não destrutivos caros, como corante penetrante ou inspeção por raios X. Os fixadores adicionam peso morto significativo à montagem final. Cada junta aumenta o risco de falha por fadiga sob cargas dinâmicas. As aquisições estruturais modernas exigem melhores resultados. Sucesso significa maximizar a relação resistência/peso e, ao mesmo tempo, eliminar totalmente as operações secundárias. Uma única forma extrudada sempre supera uma montagem soldada. Você remove as zonas afetadas pelo calor causadas pela soldagem. As zonas afetadas pelo calor podem reduzir o limite de escoamento local do alumínio 6061-T6 em até 50%. Você elimina os riscos de corrosão galvânica associados a fixadores metálicos diferentes.
Métrica de Fabricação |
Conjunto legado de várias peças |
Mega-Extrusão Monolítica |
|---|---|---|
Integridade Estrutural |
Comprometido por zonas afetadas pelo calor nas costuras de solda |
Estrutura de grão uniforme com resistência contínua |
Penalidade de peso |
Alta devido a fixadores, juntas sobrepostas e preenchimento de solda |
Baixo devido às seções transversais otimizadas e zero fixadores |
Trabalho de montagem |
É necessária extensa soldagem, perfuração, fixação e fixação |
Mínimo a nenhum; as peças chegam em formato quase líquido |
Encargo de Inspeção |
Testes não destrutivos complexos necessários para cada costura de solda individual |
Testes simplificados realizados em um único perfil contínuo |
Resistência à corrosão |
Vulnerável em juntas metálicas e locais de solda diferentes |
Altamente resistente devido à composição uniforme do material |
Novas prensas de 16.000 toneladas permitem grandes atualizações dimensionais. Agora você pode adquirir materiais de grande diâmetro, sem emendas e de paredes pesadas Perfis de tubos de extrusão de alumínio no mercado interno. A extrusão de alta tonelagem depende de uma física imensa para atingir esses tamanhos. O aumento da pressão garante uma estrutura uniforme dos grãos em seções transversais maciças. O metal flui perfeitamente através da matriz, preenchendo cada cavidade com densidade consistente. Isso cria um produto final mais forte e confiável. Você não precisa mais enrolar e soldar placas de alumínio para criar grandes estruturas cilíndricas. A prensa os extruda perfeitamente em um movimento contínuo. Uma prensa de 16.000 toneladas pode manusear tarugos pesando vários milhares de libras, empurrando-os através de matrizes que acomodam círculos com tamanhos superiores a 24 polegadas. Essa capacidade muda fundamentalmente a forma como os engenheiros abordam o transporte de fluidos em grande escala, colunas estruturais e vasos de pressão.
A imensa pressão hidráulica força o metal através de matrizes enormes sem parar o aríete.
O controle de fricção evita defeitos superficiais em grandes diâmetros externos durante o impulso.
Sistemas avançados de têmpera resfriam perfis maciços uniformemente para fixar a têmpera necessária.
Macas automatizadas endireitam extrusões pesadas após a têmpera de forma eficaz, removendo a tensão residual.
A extrusão de mandril sem costura produz tubos perfeitamente concêntricos com zero costuras de solda.
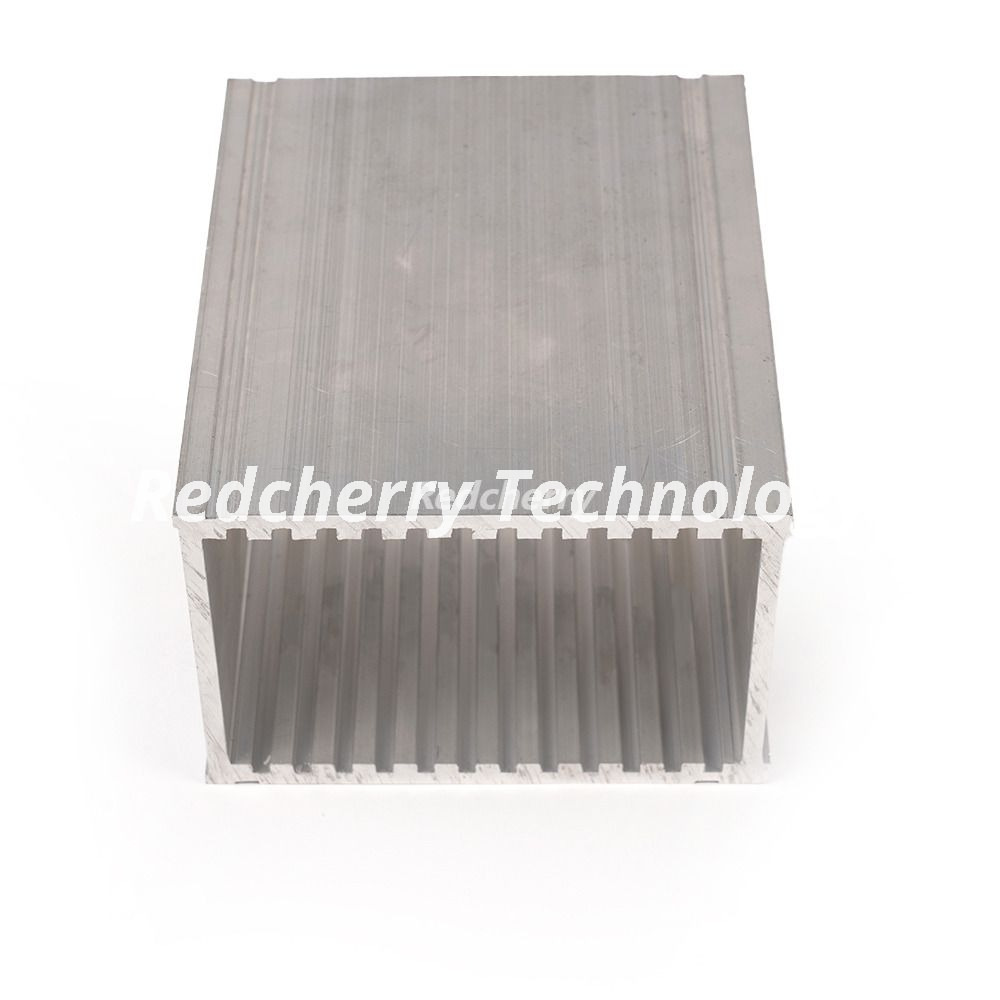
Os engenheiros muitas vezes expressam ceticismo em relação a grandes extrusões e precisão dimensional. Eles presumem que maiores significam tolerâncias mais desleixadas. As megaimprensas modernas provam que esta suposição está errada. Eles mantêm tolerâncias rígidas e retidão em comprimentos incrivelmente longos. Sistemas de controle avançados monitoram o impulso em tempo real, ajustando a velocidade do aríete e a temperatura do tarugo de forma dinâmica. As práticas de extrusão isotérmica mantêm constante a temperatura de saída do perfil. Isto evita variações dimensionais da frente para trás da extrusão. Essas soluções personalizadas de precisão reduzem drasticamente os requisitos de usinagem pós-extrusão. Você obtém formas quase líquidas diretamente da tabela de saída de impressão. Essa precisão permite o intertravamento de painéis maciços sem fresamento extenso de bordas ou revestimento de superfície. Ao montar pisos de vagões ou conveses de navios, as juntas macho e fêmea devem estar perfeitamente alinhadas em comprimentos de 40 pés. Prensas de alta tonelagem proporcionam exatamente essa consistência.
Prensas menores enfrentam grandes dificuldades com ligas de alta resistência e baixa extrudabilidade. Mega-prensas lidam com eles facilmente. Você pode transformar ligas 7075 e 2024 em formatos enormes. Esses materiais permanecem absolutamente críticos para aplicações de defesa e aeroespaciais. A extrema pressão evita rasgos superficiais e defeitos internos durante o processo de extrusão. As ligas duras requerem uma força imensa para superar a tensão de fluxo natural. Uma prensa de 16.000 toneladas fornece a força exata necessária para produzir perfis de nível aeroespacial perfeitos. Você consegue as propriedades mecânicas de um tarugo forjado com a complexidade geométrica de uma extrusão. Empurrar uma liga da série 7000 requer controle preciso de temperatura e enorme força hidráulica para evitar que o metal quebre ao sair da matriz. A potência absoluta de uma megaprensa mantém o metal fluindo suavemente, garantindo que a estrutura interna do grão permaneça intacta e livre de microfraturas.
Tubos contínuos e de grande escala desempenham funções de missão crítica na defesa moderna. Os engenheiros aeroespaciais os utilizam diretamente para carcaças de mísseis e seções de fuselagem de foguetes. Eles formam a espinha dorsal primária das estruturas estruturais das aeronaves. A blindagem de veículos militares utiliza perfis de parede pesada para maior resistência à explosão e deflexão balística. Estruturas monolíticas eliminam cordões de solda fracos nesses ambientes extremos. Quando um veículo encontra uma força explosiva, uma costura de solda atua como ponto de falha primário. As extrusões sólidas absorvem e distribuem a energia cinética de forma muito mais eficaz. A capacidade de extrusar um cilindro completo e sem emendas de alumínio 7075 significa que os empreiteiros de defesa não precisam mais usinar essas peças a partir de blocos sólidos forjados. Isso economiza milhares de horas de usinagem e reduz drasticamente o desperdício de material.
As carcaças contínuas de mísseis e motores de foguete suportam pressões internas extremas sem falhar.
As longarinas e as estruturas da fuselagem de aeronaves de grande porte reduzem significativamente o peso geral do voo.
Os painéis inferiores resistentes a explosões de veículos blindados desviam as forças explosivas para longe do compartimento da tripulação.
Os componentes da superestrutura da embarcação naval resistem naturalmente à corrosão da água salgada, sem revestimentos pesados.
Os decks de pontes militares portáteis e as vigas de suporte são implantados rapidamente no campo devido ao seu peso leve.
As extrusões de perfil amplo transformam a fabricação de transporte desde o início. Os gabinetes de baterias de veículos elétricos exigem estruturas de alumínio maciças e à prova de vazamentos para proteger as células voláteis. As carrocerias dos vagões de transporte coletivo contam com painéis largos e interligados para formar rapidamente a cabine de passageiros. Componentes leves de reboques comerciais maximizam a capacidade de carga útil legal nas rodovias. Extrusões personalizadas em grande escala otimizam as redes de distribuição automotiva. Eles reduzem significativamente a tara dos veículos de transporte. Veículos de transporte mais leves consomem menos combustível e transportam mais carga por viagem. Um único painel de piso extrudado para um vagão de metrô pode substituir uma dúzia de componentes soldados menores. Isto acelera a linha de montagem e garante que o piso permaneça completamente estanque. A rigidez estrutural destes grandes painéis também melhora a resistência ao choque do veículo de trânsito.
A construção naval exige resistência superior à corrosão em ambientes agressivos de água salgada. Perfis maciços de alumínio monolítico oferecem exatamente isso sem revestimentos de proteção pesados. Os decks de pontes de alumínio beneficiam de uma imensa capacidade de carga e de tempos de instalação rápidos. O alumínio extrudado supera consistentemente o aço soldado em ambientes marinhos. Requer muito menos manutenção durante sua vida útil operacional. Ele é instalado mais rapidamente porque os componentes pesam uma fração de seus equivalentes em aço. Você elimina a necessidade de guindastes de carga pesada durante muitas fases da construção. Os estaleiros podem soldar grandes painéis extrudados para formar o casco e a superestrutura com muito mais rapidez do que a estrutura e o revestimento com aço. O peso reduzido na superfície melhora a estabilidade da embarcação e a eficiência de combustível.
Os engenheiros devem calcular o retorno do investimento ao substituir conjuntos de múltiplas peças. Compare o peso de uma montagem de aço soldado com uma única megaextrusão. Considere os fixadores, reforços e metal de adição de solda eliminados. Calcule a integridade estrutural obtida com a remoção das zonas afetadas pelo calor. O design monolítico sempre produz uma relação resistência/peso mais alta. Você simplifica sua lista de materiais e acelera sua linha de montagem final simultaneamente. Quando você remove cinquenta números de peças individuais de uma montagem e os substitui por um perfil extrudado, seus custos indiretos de aquisição diminuem. Seu gerenciamento de estoque fica simplificado. O desenho de engenharia vai desde um documento complexo de montagem de várias páginas até a impressão de uma única peça.
Prensas ultragrandes produzem componentes massivos rapidamente depois que a matriz é cortada. Compare isso com as semanas necessárias para fabricação complexa, fixação e soldagem de peças menores. A previsão da demanda continua estrategicamente importante para as equipes de compras. Novas linhas de prensas de 16.000 toneladas estarão online na América do Norte em breve. Reservar capacidade agora garante que seus projetos cumpram o cronograma. A indústria pesada avança lentamente, mas garantir o tempo de impressão proporciona uma enorme vantagem competitiva. Você contorna completamente os gargalos de fabricação tradicionais. Uma vez concluídos os testes iniciais da matriz e aprovada a inspeção do primeiro artigo, a prensa pode produzir centenas de metros de perfis estruturais maciços por hora. Nenhuma oficina de soldagem pode igualar esse rendimento.
Componentes aeroespaciais e de defesa superdimensionados exigem protocolos de testes rigorosos. Testes não destrutivos verificam a integridade interna sem danificar a peça. A inspeção ultrassônica detecta falhas microscópicas profundas em seções transversais espessas. A conformidade metalúrgica garante que a liga atenda às rigorosas especificações militares e aeroespaciais. As instalações de megaimpressão integram esses processos de garantia de qualidade diretamente em suas linhas de produção. Você recebe peças certificadas e totalmente compatíveis, prontas para integração imediata em sua construção final. Tanques de teste ultrassônicos automatizados examinam todo o comprimento da extrusão, procurando inclusões ou porosidade. O teste de condutividade verifica se o processo de tratamento térmico funcionou corretamente. Você obtém uma peça enorme com um pedigree metalúrgico completo.
As matrizes para prensas de 16.000 toneladas exigem um gasto de capital inicial mais elevado. Você deve realizar uma análise rigorosa do ponto de equilíbrio para justificar a mudança. Em que volume de produção o custo do ferramental se torna insignificante? Normalmente, eliminar apenas algumas horas de trabalho de soldagem qualificado por peça compensa rapidamente o custo da matriz. A alta complexidade de montagem torna a mudança altamente lucrativa. Se o seu projeto atual requer gabaritos personalizados, múltiplas estações de soldagem e extenso tratamento térmico pós-soldagem, uma matriz de megaextrusão se paga na primeira execução de produção. A matriz em si é uma peça enorme de aço ferramenta, projetada para suportar pressões imensas. Embora o custo inicial seja mais alto do que uma matriz padrão, as economias posteriores em mão de obra, inspeção e retrabalho tornam-na um investimento altamente lógico para a produção.
As extrusões monolíticas melhoram drasticamente o rendimento geral do material. As juntas mecânicas requerem material sobreposto para funcionar corretamente. As soldas requerem placas de apoio e metal de adição pesado. Uma única extrusão elimina todo esse excesso de material desde a fase de projeto. Você compra exatamente o metal necessário para suportar a carga. As taxas de sucata caem significativamente no chão de fábrica. Você gasta menos tempo gerenciando sobras e mais tempo enviando produtos acabados. Ao usinar peças grandes a partir de tarugos sólidos, a taxa de refugo pode exceder 80%. A extrusão de um formato quase final reduz a taxa de sucata para um dígito. Você usina apenas as superfícies de contato críticas, deixando o restante do perfil extrudado intacto.
Depender de uma impressora ultragrande apresenta riscos distintos de gargalos. Muito poucas prensas de 16.000 toneladas operam atualmente na América do Norte. Você deve mitigar esse risco de forma proativa. Envolva os fornecedores no início da fase de design. Garanta reservas de capacidade de longo prazo antes do lançamento de novas instalações. Implementar estratégias de fonte dupla quando aplicável. Construir relacionamentos com extrusoras que expandem suas capacidades de prensas pesadas protege sua programação de produção contra paralisações inesperadas. Você deve auditar os cronogramas de manutenção e planos de backup da extrusora. Certifique-se de que eles tenham sistemas hidráulicos redundantes e um programa robusto de manutenção de matrizes. Uma matriz quebrada em uma prensa de 16 mil toneladas pode interromper a produção por semanas se um backup não estiver prontamente disponível.
O transporte de extrusões maciças apresenta duras realidades logísticas. Esses perfis geralmente excedem os comprimentos padrão de reboques planos. Você precisa de uma estratégia de mitigação sólida antes que as peças saiam da prensa. Faça parceria com extrusoras que oferecem corte abrangente no local. Utilize seus recursos de usinagem CNC antes de enviar o produto final. Aproveite suas parcerias de frete especializadas para garantir uma entrega segura e em conformidade. O envio de uma peça acabada e usinada é sempre mais eficiente do que o envio de peças brutas e superdimensionadas. Mover uma extrusão de 80 pés requer veículos de escolta, licenças especiais e reboques dirigíveis especializados. Se a extrusora puder cortar e usinar a peça até um componente acabado de 12 metros, você eliminará totalmente essas dores de cabeça logísticas.
O advento de capacidades de extrusão ultragrandes na América do Norte marca um ponto de inflexão estratégico para a indústria pesada. Isso muda completamente o paradigma da fabricação complexa para a extrusão monolítica. Você ganha força, perde peso e simplifica sua cadeia de suprimentos.
Audite suas montagens atuais de múltiplas peças para identificar os principais candidatos para consolidação por meio de extrusão de megaprensa.
Envolva imediatamente as equipes de engenharia de extrusão para uma revisão abrangente do projeto para capacidade de fabricação.
Solicite um desenvolvimento de perfil personalizado e consulta de seleção de liga para maximizar a integridade estrutural.
Envie agora uma solicitação de orçamento para perfis de grandes dimensões para garantir a próxima capacidade de impressão antes que os horários sejam preenchidos.
R: Uma prensa de 16.000 toneladas normalmente pode lidar com tamanhos de círculo superiores a 20 a 30 polegadas, dependendo muito da liga específica e da configuração da prensa. Isto representa um grande salto em relação às prensas padrão, permitindo componentes estruturais de grande diâmetro sem precedentes.
R: A tonelagem mais alta fornece a imensa pressão necessária para extrusar ligas mais duras sem problemas. Ele cria estruturas monolíticas fortes, eliminando completamente os pontos fracos inerentes, zonas afetadas pelo calor e concentrações de tensão associadas às soldas tradicionais e fixadores mecânicos.
R: Os setores aeroespacial, de defesa, marítimo, transporte de massa, transporte comercial e infraestrutura obtêm os maiores benefícios. Essas indústrias exigem estritamente relações resistência-peso superiores em grande escala para otimizar a carga útil, a eficiência de combustível e a capacidade de sobrevivência estrutural.
R: Sim, matrizes de grande diâmetro exigem um investimento inicial de capital maior. No entanto, você obtém um rápido retorno do investimento por meio da eliminação total da fabricação posterior, do trabalho de soldagem, da inspeção de juntas e dos custos complexos de montagem de várias peças.
R: Absolutamente. A principal vantagem da imensa pressão de 16.000 toneladas é a capacidade específica de empurrar ligas de alta resistência e baixa extrudabilidade, como 7075 e 2024, em grandes dimensões que prensas legadas menores simplesmente não conseguem processar sem fraturar o material.
R: As equipes de compras devem priorizar o envolvimento precoce dos fornecedores. Você deve reservar ativamente a capacidade de produção agora. Novas linhas de prensas de 16.000 toneladas estão atualmente sendo instaladas para atender à crescente demanda interna, e os primeiros a adotarem garantirão os melhores prazos de entrega.
R: O transporte de perfis maciços geralmente excede os limites padrão de mesa plana, exigindo manuseio e licenças especializadas. Você pode atenuar isso utilizando uma extrusora que fornece usinagem CNC pós-extrusão integrada e recursos de corte de precisão antes do envio final.


