
Visualizzazioni: 146 Autore: Editor del sito Orario di pubblicazione: 23/09/2026 Origine: Sito


La produzione nordamericana ha storicamente dovuto affrontare rigidi limiti fisici per quanto riguarda l’estrusione dell’alluminio. I limiti di tonnellaggio hanno costretto gli ingegneri a progettare complessi complessi in più parti per componenti strutturali di grandi dimensioni. La saldatura o il fissaggio di estrusioni più piccole crea costi aggiuntivi, aggiunge penalità in termini di peso e introduce vulnerabilità strutturali. Ciò diventa estremamente problematico quando si acquistano componenti di grande diametro o con pareti pesanti per il settore aerospaziale, della difesa, dei trasporti pubblici e delle infrastrutture. L’implementazione di presse per estrusione ultra-grandi da 16.000 tonnellate in Nord America cambia completamente questa realtà. Stiamo assistendo a un cambiamento fondamentale nel settore degli appalti e dell’ingegneria strutturale. I team di ingegneri possono ora specificare forme strutturali monolitiche e sovradimensionate Componenti di tubi di estrusione di alluminio direttamente, aggirando i colli di bottiglia di fabbricazione legacy. Questo massiccio miglioramento della forza di pressatura elimina la necessità di scendere a compromessi sul design, consentendo profili senza giunture e ad alta resistenza che soddisfano le rigorose esigenze dell'industria pesante.
Consolidamento delle parti: le macchine da stampa ultra-grandi eliminano la necessità di assemblaggi composti da più parti, riducendo i punti di guasto e la manodopera di assemblaggio.
Lavorazione avanzata delle leghe: le capacità ad alto tonnellaggio consentono l'estrusione di leghe più dure di tipo aerospaziale (serie 2000 e 7000) in profili complessi su larga scala.
Dimensioni senza precedenti: gli ingegneri possono ora specificare i diametri dei tubi di estrusione di alluminio e le larghezze strutturali precedentemente non disponibili presso i fornitori nazionali.
Resilienza della catena di fornitura e a prova di futuro: addomesticare la produzione di mega-estrusioni, con nuove e massicce linee di stampa in linea, riduce la dipendenza dalla produzione pesante offshore e accorcia i tempi di consegna per progetti critici di difesa e infrastrutture.
Le capacità di stampa standard variano generalmente da 3.000 a 8.000 tonnellate nella maggior parte delle strutture domestiche. Queste macchine impongono agli ingegneri rigidi limiti di dimensione massima del cerchio. Semplicemente non puoi spingere enormi profili attraverso di loro. La dimensione del cerchio di circoscrizione determina la larghezza massima del profilo che una pressa può gestire. Una pressa da 8.000 tonnellate generalmente raggiunge il massimo con una dimensione del cerchio compresa tra 14 pollici e 16 pollici. Se il tuo progetto richiede un pannello largo 24 pollici, una macchina da stampa legacy non può produrlo. Una pressione insufficiente limita la capacità di forzare le leghe dure attraverso stampi complessi. Il rapporto di estrusione deve rimanere entro limiti specifici. Se tenti di spingerti oltre i limiti della pressa, comprometti immediatamente l'integrità strutturale. Il flusso del metallo diventa molto irregolare all'interno della cavità dello stampo. Le strutture dei grani si indeboliscono, portando a proprietà meccaniche imprevedibili. Gli ingegneri si scontrano con un muro duro quando progettano componenti di grandi dimensioni. Devono suddividere i loro progetti ideali in pezzi più piccoli ed estrudibili.
Le dimensioni massime dei cerchi limitano notevolmente la larghezza e l'altezza del profilo, costringendo a progetti modulari.
Una pressione inferiore non riesce a spingere le leghe della serie 7000 in modo efficiente, limitando la selezione del materiale.
Velocità inferiori del pistone aumentano i tempi di produzione di forme complesse, aumentando i tempi di esecuzione.
L'attrito dello stampo provoca lacerazioni superficiali sui profili a pareti spesse quando il tonnellaggio è inadeguato.
Capacità di tempra inadeguate non riescono a raffreddare uniformemente le sezioni trasversali massicce, rovinando la tempra.
Le soluzioni alternative tradizionali nascondono ingenti costi operativi in officina. La manodopera di saldatura consuma centinaia di ore per progetto. L'ispezione di tali giunti saldati richiede costosi protocolli di test non distruttivi come l'ispezione con coloranti penetranti o a raggi X. Gli elementi di fissaggio aggiungono un peso morto significativo all'assemblaggio finale. Ogni singolo giunto aumenta il rischio di rottura per fatica sotto carichi dinamici. I moderni appalti strutturali richiedono risultati migliori. Il successo significa massimizzare il rapporto resistenza/peso eliminando completamente le operazioni secondarie. Una singola forma estrusa supera ogni volta le prestazioni di un assieme saldato. Si rimuovono le zone interessate dal calore causate dalla saldatura. Le zone influenzate dal calore possono ridurre il carico di snervamento locale dell’alluminio 6061-T6 fino al 50%. Si eliminano i rischi di corrosione galvanica associati a dispositivi di fissaggio metallici diversi.
Metrica di produzione |
Assieme multiparte legacy |
Mega-estrusione monolitica |
|---|---|---|
Integrità strutturale |
Compromesso da zone alterate dal calore sui cordoni di saldatura |
Struttura del grano uniforme con resistenza continua |
Penalità di peso |
Elevato a causa di elementi di fissaggio, giunti sovrapposti e riempitivi di saldatura |
Basso grazie alle sezioni trasversali ottimizzate e all'assenza di elementi di fissaggio |
Lavoro di assemblaggio |
Sono necessari numerosi lavori di saldatura, perforazione, fissaggio e fissaggio |
Da minimo a nessuno; le parti arrivano in una forma quasi netta |
Onere di ispezione |
Sono richiesti complessi controlli non distruttivi per ogni singolo cordone di saldatura |
Test semplificati eseguiti su un singolo profilo continuo |
Resistenza alla corrosione |
Vulnerabile in giunti metallici e punti di saldatura diversi |
Altamente resistente grazie alla composizione uniforme del materiale |
Le nuove presse da 16.000 tonnellate consentono massicci aggiornamenti dimensionali. Ora puoi procurarti pareti di grande diametro, senza giunzioni e con pareti spesse Profili di tubi di estrusione di alluminio a livello nazionale. L’estrusione ad alto tonnellaggio si basa su una fisica immensa per raggiungere queste dimensioni. L'aumento della pressione garantisce una struttura uniforme dei grani su sezioni trasversali massicce. Il metallo scorre perfettamente attraverso lo stampo, riempiendo ogni cavità con densità costante. Ciò crea un prodotto finale più forte e più affidabile. Non è più necessario laminare e saldare piastre di alluminio per creare grandi strutture cilindriche. La pressa li estrude senza soluzione di continuità con una spinta continua. Una pressa da 16.000 tonnellate può gestire billette del peso di diverse migliaia di libbre, spingendole attraverso stampi che ospitano cerchi di dimensioni superiori a 24 pollici. Questa capacità cambia radicalmente il modo in cui gli ingegneri affrontano il trasporto di fluidi su larga scala, le colonne strutturali e i recipienti a pressione.
L'enorme pressione idraulica spinge il metallo attraverso stampi massicci senza bloccare il pistone.
Il controllo dell'attrito previene difetti superficiali su grandi diametri esterni durante la spinta.
Sistemi avanzati di tempra raffreddano i profili massicci in modo uniforme per mantenere la tempra richiesta.
I tenditori automatizzati raddrizzano efficacemente gli estrusi pesanti dopo il raffreddamento, rimuovendo lo stress residuo.
L'estrusione con mandrino senza saldatura produce tubi perfettamente concentrici con zero cordoni di saldatura.
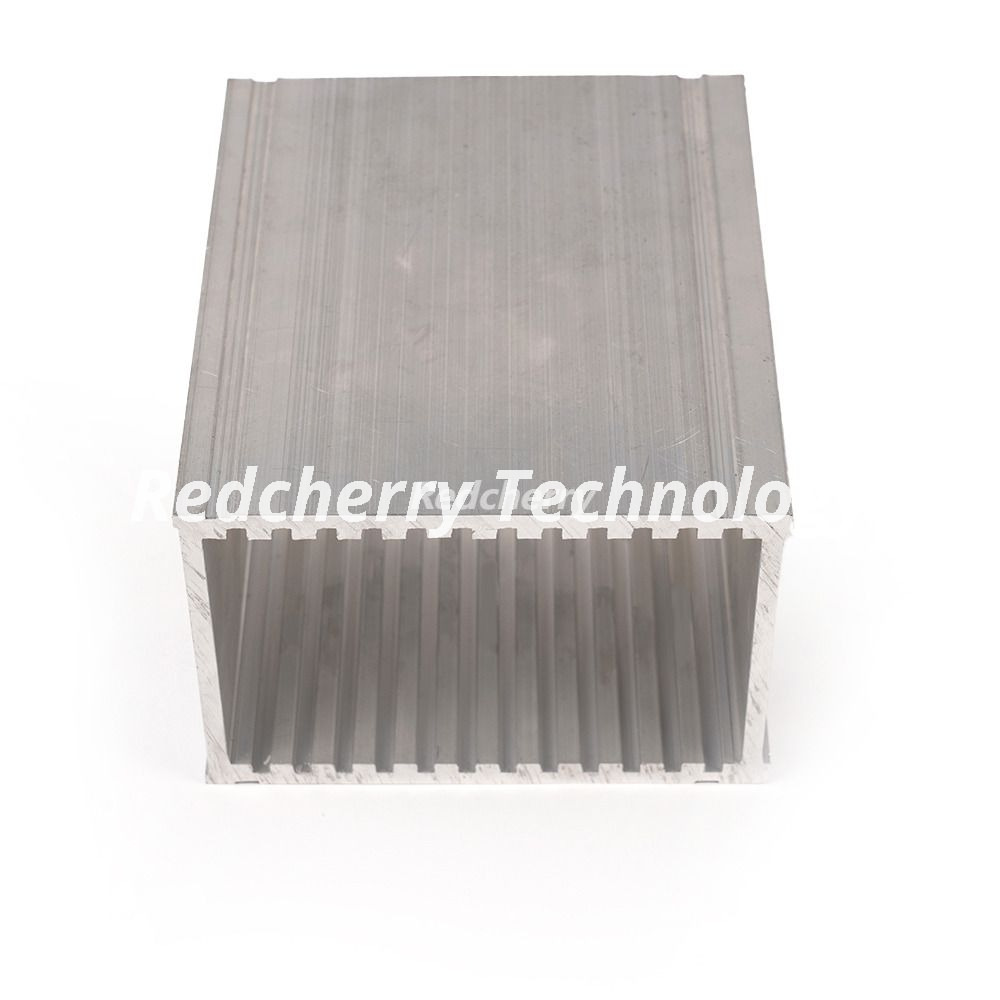
Gli ingegneri spesso esprimono scetticismo riguardo alle grandi estrusioni e alla precisione dimensionale. Presumono che maggiori siano le tolleranze più sciatte. Le moderne megapresse dimostrano che questa ipotesi è sbagliata. Mantengono tolleranze strette e rettilineità su lunghezze incredibilmente lunghe. Sistemi di controllo avanzati monitorano la spinta in tempo reale, regolando dinamicamente la velocità del pistone e la temperatura della billetta. Le pratiche di estrusione isotermica mantengono costante la temperatura di uscita del profilo. Ciò impedisce variazioni dimensionali dalla parte anteriore dell'estrusione alla parte posteriore. Queste soluzioni personalizzate di precisione riducono drasticamente i requisiti di lavorazione post-estrusione. Ottieni forme quasi nette direttamente dalla tabella di uscita della macchina da stampa. Questa precisione consente di incastrare pannelli massicci senza ampie fresature dei bordi o rivestimenti superficiali. Quando si assemblano i pavimenti dei vagoni ferroviari o i ponti delle navi, i giunti maschio-femmina devono essere perfettamente allineati su lunghezze di 40 piedi. Le presse ad alto tonnellaggio forniscono questa esatta consistenza.
Le presse più piccole hanno difficoltà con le leghe ad alta resistenza e bassa estrudibilità. Le mega presse li gestiscono facilmente. Puoi spingere le leghe 7075 e 2024 in forme massicce. Questi materiali rimangono assolutamente fondamentali per le applicazioni di difesa e aerospaziali. L'estrema pressione previene lacerazioni superficiali e difetti interni durante il processo di estrusione. Le leghe dure richiedono una forza immensa per superare il loro naturale stress da flusso. Una pressa da 16.000 tonnellate fornisce la forza esatta necessaria per produrre profili impeccabili di livello aerospaziale. Ottieni le proprietà meccaniche della billetta forgiata con la complessità geometrica di un'estrusione. La spinta di una lega della serie 7000 richiede un controllo preciso della temperatura e un'enorme forza idraulica per evitare che il metallo si rompa all'uscita dallo stampo. La pura potenza di una mega pressa mantiene il metallo in un flusso fluido, garantendo che la struttura interna del grano rimanga intatta e priva di microfratture.
I tubi senza saldatura di grandi dimensioni svolgono ruoli mission-critical nella difesa moderna. Gli ingegneri aerospaziali li utilizzano direttamente per gli alloggiamenti dei missili e le sezioni della fusoliera dei razzi. Costituiscono la spina dorsale principale delle strutture strutturali degli aerei. L'armatura dei veicoli militari utilizza profili a pareti spesse per una resistenza alle esplosioni e una deflessione balistica superiori. Le strutture monolitiche eliminano i cordoni di saldatura deboli in questi ambienti estremi. Quando un veicolo incontra una forza esplosiva, un cordone di saldatura funge da punto di rottura principale. Le estrusioni solide assorbono e distribuiscono l'energia cinetica in modo molto più efficace. La capacità di estrudere un cilindro completo e senza giunture dall'alluminio 7075 significa che gli appaltatori della difesa non hanno più bisogno di ricavare queste parti da blocchi solidi forgiati. Ciò consente di risparmiare migliaia di ore di lavorazione e di ridurre drasticamente gli sprechi di materiale.
Gli alloggiamenti senza giunture dei motori di missili e razzi resistono a pressioni interne estreme senza cedere.
I longheroni delle ali e i telai della fusoliera degli aerei pesanti riducono significativamente il peso complessivo del volo.
I pannelli sottoscocca dei veicoli corazzati resistenti alle esplosioni deviano le forze esplosive lontano dall'abitacolo.
I componenti della sovrastruttura delle navi militari resistono naturalmente alla corrosione dell'acqua salata senza rivestimenti pesanti.
Le pavimentazioni portatili dei ponti militari e le travi di supporto si dispiegano rapidamente sul campo grazie al loro peso leggero.
Le estrusioni ad ampio profilo trasformano la produzione nel settore dei trasporti da zero. Gli involucri delle batterie dei veicoli elettrici richiedono strutture in alluminio massicce e a prova di perdite per proteggere le celle volatili. Le carrozzerie dei vagoni ferroviari per il trasporto pubblico fanno affidamento su ampi pannelli ad incastro per formare rapidamente la cabina passeggeri. I componenti leggeri per rimorchi commerciali massimizzano la capacità di carico utile legale sulle autostrade. Le estrusioni personalizzate su larga scala ottimizzano le reti di distribuzione automobilistica. Riducono significativamente la tara dei veicoli da trasporto. I veicoli da trasporto più leggeri consumano meno carburante e trasportano più merci per viaggio. Un singolo pannello del pavimento estruso per un vagone della metropolitana può sostituire una dozzina di componenti saldati più piccoli. Ciò accelera la catena di montaggio e garantisce che il pavimento rimanga completamente impermeabile. La rigidità strutturale di questi grandi pannelli migliora anche la resistenza agli urti del veicolo in transito.
La costruzione navale richiede una resistenza alla corrosione superiore in ambienti difficili di acqua salata. I massicci profili monolitici in alluminio offrono esattamente questo senza pesanti rivestimenti protettivi. La pavimentazione in alluminio dei ponti beneficia di un'enorme capacità di carico e di tempi di installazione rapidi. L'alluminio estruso supera costantemente l'acciaio saldato negli ambienti marini. Richiede molta meno manutenzione durante la sua vita operativa. Si installa più velocemente perché i componenti pesano una frazione delle loro controparti in acciaio. Si elimina la necessità di gru per carichi pesanti durante molte fasi della costruzione. I cantieri navali possono saldare insieme grandi pannelli estrusi per formare lo scafo e la sovrastruttura molto più velocemente rispetto alla struttura e alla placcatura in acciaio. Il peso ridotto della parte superiore migliora la stabilità della nave e l'efficienza del carburante.
Gli ingegneri devono calcolare il ritorno sull'investimento quando sostituiscono assiemi composti da più parti. Confrontare il peso di un assieme di acciaio saldato con quello di una singola megaestrusione. Considerare l'eliminazione degli elementi di fissaggio, dei tasselli e del metallo di apporto per saldatura. Calcolare l'integrità strutturale ottenuta rimuovendo le zone interessate dal calore. Il design monolitico offre sempre un rapporto resistenza/peso più elevato. Semplifichi la tua distinta base e contemporaneamente acceleri la catena di montaggio finale. Quando si rimuovono cinquanta singoli codici da un assieme e li si sostituisce con un profilo estruso, i costi di approvvigionamento diminuiscono. La gestione del tuo inventario diventa semplificata. Il disegno tecnico va da un complesso documento di assieme di più pagine alla stampa di una singola parte.
Le presse ultra-grandi producono rapidamente componenti di grandi dimensioni una volta tagliato lo stampo. Confronta questo con le settimane necessarie per la fabbricazione complessa, il fissaggio e la saldatura di parti più piccole. La previsione della domanda rimane strategicamente importante per i team di procurement. Nuove linee di stampa da 16.000 tonnellate saranno presto operative in Nord America. La prenotazione della capacità ora garantisce che i tuoi progetti rispettino i tempi previsti. L'industria pesante si muove lentamente, ma garantire il tempo di stampa offre un enorme vantaggio competitivo. Evitate completamente i tradizionali colli di bottiglia della fabbricazione. Una volta completate le prove iniziali dello stampo e superata l'ispezione del primo articolo, la macchina da stampa può produrre centinaia di metri di massicci profili strutturali all'ora. Nessuna officina di saldatura può eguagliare tale produttività.
I componenti aerospaziali e di difesa di grandi dimensioni richiedono protocolli di test rigorosi. I test non distruttivi verificano l'integrità interna senza danneggiare la parte. L'ispezione a ultrasuoni rileva difetti microscopici in profondità all'interno di sezioni trasversali spesse. La conformità metallurgica garantisce che la lega soddisfi rigorose specifiche militari e aerospaziali. Gli impianti di megapresse integrano questi processi di garanzia della qualità direttamente nelle loro linee di produzione. Riceverai parti certificate e completamente conformi, pronte per l'integrazione immediata nella tua costruzione finale. Le vasche di prova automatizzate ad ultrasuoni scansionano l'intera lunghezza dell'estrusione, alla ricerca di inclusioni o porosità. Il test di conduttività verifica che il processo di trattamento termico abbia funzionato correttamente. Ottieni una parte enorme con un pedigree metallurgico completo.
Gli stampi per presse da 16.000 tonnellate richiedono un investimento iniziale in conto capitale più elevato. È necessario eseguire una rigorosa analisi di pareggio per giustificare lo spostamento. A quale volume di produzione il costo degli utensili diventa trascurabile? Di solito, eliminando solo poche ore di manodopera qualificata per la saldatura di ogni pezzo si compensa rapidamente il costo dello stampo. L'elevata complessità di assemblaggio rende l'interruttore altamente redditizio. Se il tuo progetto attuale richiede maschere personalizzate, più stazioni di saldatura e un ampio trattamento termico post-saldatura, una filiera di mega-estrusione si ripaga da sola al primo ciclo di produzione. Lo stampo stesso è un enorme pezzo di acciaio per utensili, progettato per resistere a pressioni immense. Sebbene il costo iniziale sia superiore a quello di uno stampo standard, i risparmi a valle in termini di manodopera, ispezione e rilavorazione lo rendono un investimento altamente logico per i cicli di produzione.
Le estrusioni monolitiche migliorano notevolmente la resa complessiva del materiale. I giunti meccanici richiedono materiale sovrapposto per funzionare correttamente. Le saldature richiedono piastre di supporto e metallo d'apporto pesante. Una singola estrusione elimina tutto questo materiale in eccesso dalla fase di progettazione. Acquisti esattamente il metallo necessario per sostenere il carico. Il tasso di scarto diminuisce in modo significativo nella tua fabbrica. Dedichi meno tempo alla gestione degli scarti e più tempo alla spedizione dei prodotti finiti. Quando si lavorano componenti di grandi dimensioni da billette massicce, il tasso di scarto può superare l'80%. L'estrusione di una forma quasi netta riduce il tasso di scarto a una sola cifra. Si lavorano solo le superfici critiche di accoppiamento, lasciando intatto il resto del profilo estruso.
Affidarsi a una macchina da stampa ultra-grande comporta notevoli rischi di collo di bottiglia. Attualmente in Nord America sono attive pochissime presse da 16.000 tonnellate. È necessario mitigare questo rischio in modo proattivo. Coinvolgi i fornitori nelle prime fasi della fase di progettazione. Assicurati prenotazioni di capacità a lungo termine prima del lancio di nuove strutture. Implementare strategie di dual-sourcing ove applicabile. Costruire rapporti con estrusori che ampliano le loro capacità di stampa pesante protegge il tuo programma di produzione da tempi di inattività imprevisti. Dovresti controllare i programmi di manutenzione e i piani di backup dell'estrusore. Assicurarsi che dispongano di sistemi idraulici ridondanti e di un solido programma di manutenzione degli stampi. Uno stampo rotto su una pressa da 16.000 tonnellate può interrompere la produzione per settimane se non è immediatamente disponibile un backup.
Il trasporto di massicci estrusi presenta dure realtà logistiche. Questi profili spesso superano le lunghezze standard dei rimorchi a pianale. È necessaria una solida strategia di mitigazione prima che le parti lascino la stampa. Collabora con estrusori che offrono un taglio completo in loco. Utilizza le loro capacità di lavorazione CNC prima di spedire il prodotto finale. Sfrutta le loro partnership specializzate nel trasporto merci per garantire consegne sicure e conformi. Spedire un pezzo finito e lavorato è sempre più efficiente che spedire pezzi grezzi e di grandi dimensioni. Lo spostamento di un'estrusione di 80 piedi richiede veicoli di scorta, permessi speciali e rimorchi sterzanti specializzati. Se l'estrusore è in grado di tagliare e lavorare la parte fino a ottenere un componente finito di 40 piedi, si eliminano completamente i problemi logistici.
L’avvento di capacità di estrusione ultra-grandi nel Nord America segna un punto di svolta strategico per l’industria pesante. Cambia completamente il paradigma dalla fabbricazione complessa all’estrusione monolitica. Guadagni forza, riduci peso e semplifichi la catena di fornitura.
Controlla i tuoi attuali assiemi multiparte per identificare i migliori candidati per il consolidamento tramite estrusione con mega pressa.
Coinvolgi immediatamente i team di ingegneri dell'estrusione per una revisione completa della progettazione per la producibilità.
Richiedi una consulenza sullo sviluppo di profili personalizzati e sulla selezione delle leghe per massimizzare l'integrità strutturale.
Invia subito una richiesta di preventivo per profili di grandi dimensioni per garantire la futura capacità di stampa prima che i programmi si riempiano.
R: Una pressa da 16.000 tonnellate può in genere gestire cerchi di dimensioni superiori a 20-30 pollici, a seconda della lega specifica e della configurazione della pressa. Ciò rappresenta un enorme passo avanti rispetto alle presse standard, consentendo componenti strutturali di grande diametro senza precedenti.
R: Un tonnellaggio più elevato fornisce l'enorme pressione necessaria per estrudere le leghe più dure senza soluzione di continuità. Crea robuste strutture monolitiche, eliminando completamente i punti deboli intrinseci, le zone influenzate dal calore e le concentrazioni di stress associate alle saldature tradizionali e ai fissaggi meccanici.
R: I settori aerospaziale, della difesa, marittimo, dei trasporti di massa, dei trasporti commerciali e delle infrastrutture registrano i maggiori vantaggi. Queste industrie richiedono rigorosamente rapporti resistenza/peso superiori su vasta scala per ottimizzare il carico utile, l’efficienza del carburante e la sopravvivenza strutturale.
R: Sì, le matrici di grande diametro richiedono un investimento di capitale iniziale più elevato. Tuttavia, si ottiene un rapido ritorno sull'investimento grazie all'eliminazione totale dei costi di fabbricazione a valle, della manodopera di saldatura, dell'ispezione dei giunti e dei complessi costi di assemblaggio di più parti.
R: Assolutamente. Il vantaggio principale dell’immensa pressione di 16.000 tonnellate è la capacità specifica di spingere leghe ad alta resistenza e bassa estrudibilità come 7075 e 2024 in grandi dimensioni che le presse più piccole e tradizionali semplicemente non possono elaborare senza fratturare il materiale.
R: I team di procurement devono dare priorità al coinvolgimento tempestivo dei fornitori. Dovresti riservare attivamente la capacità di produzione ora. Sono attualmente in fase di installazione nuove linee di pressa da 16.000 tonnellate per soddisfare la crescente domanda interna, e i primi ad adottarle garantiranno i migliori tempi di consegna.
R: Il trasporto di profili di grandi dimensioni spesso supera i limiti standard del pianale, richiedendo movimentazione e permessi specializzati. È possibile mitigare questo problema utilizzando un estrusore che fornisce lavorazione CNC post-estrusione integrata e funzionalità di taglio di precisione prima della spedizione finale.


