
Vues : 146 Auteur : Éditeur du site Heure de publication : 2026-09-23 Origine : Site


Le secteur manufacturier nord-américain a toujours été confronté à des limites physiques strictes en matière d’extrusion d’aluminium. Les plafonds de tonnage ont obligé les ingénieurs à concevoir des assemblages complexes en plusieurs parties pour les gros composants structurels. Le soudage ou la fixation de petites extrusions crée des coûts aggravés, ajoute des pénalités de poids et introduit des vulnérabilités structurelles. Cela devient très problématique lors de l’approvisionnement en composants de grand diamètre ou à parois épaisses pour l’aérospatiale, la défense, les transports en commun et les infrastructures. Le déploiement de presses d’extrusion de très grande capacité, d’une capacité de 16 000 tonnes, en Amérique du Nord change complètement cette réalité. Nous assistons à un changement fondamental dans les achats et l’ingénierie structurelle. Les équipes d'ingénierie peuvent désormais spécifier des formes structurelles monolithiques et surdimensionnées. Composants de tubes d'extrusion d'aluminium directement, en contournant les goulots d'étranglement de fabrication existants. Cette amélioration massive de la force de pression élimine le besoin de faire des compromis sur la conception, permettant ainsi d'obtenir des profils sans couture et à haute résistance qui répondent aux exigences rigoureuses de l'industrie lourde.
Consolidation des pièces : les presses ultra-larges éliminent le besoin d'assemblages en plusieurs pièces, réduisant ainsi les points de défaillance et la main d'œuvre d'assemblage.
Traitement avancé des alliages : les capacités de tonnage élevé permettent l'extrusion d'alliages plus durs de qualité aérospatiale (séries 2000 et 7000) dans des profils complexes à grande échelle.
Dimensions sans précédent : les ingénieurs peuvent désormais spécifier des diamètres de tubes d'extrusion d'aluminium et des largeurs structurelles auparavant indisponibles auprès des fournisseurs nationaux.
Résilience de la chaîne d'approvisionnement et pérennité : la domestication de la production de méga-extrusions, avec la mise en ligne de nouvelles et massives lignes de presse, réduit la dépendance à l'égard de la fabrication lourde offshore et raccourcit les délais d'exécution des projets critiques de défense et d'infrastructure.
Les capacités de presse standard varient généralement de 3 000 à 8 000 tonnes dans la plupart des installations nationales. Ces machines imposent aux ingénieurs des limitations strictes de la taille maximale du cercle. Vous ne pouvez tout simplement pas y diffuser des profils massifs. La taille du cercle circonscrit dicte la largeur maximale du profil qu’une presse peut gérer. Une presse de 8 000 tonnes atteint généralement un cercle de 14 à 16 pouces. Si votre conception nécessite un panneau de 24 pouces de large, une presse existante ne peut pas le produire. Une pression insuffisante limite la capacité de forcer les alliages durs à travers des matrices complexes. Le taux d'extrusion doit rester dans des limites spécifiques. Si vous essayez de dépasser les limites de la presse, vous compromettez immédiatement l’intégrité structurelle. Le flux de métal devient très irrégulier à l’intérieur de la cavité de la matrice. Les structures des grains s'affaiblissent, entraînant des propriétés mécaniques imprévisibles. Les ingénieurs se heurtent à un mur dur lors de la conception de composants de grande taille. Ils doivent découper leurs créations idéales en morceaux plus petits et extrudables.
Les tailles maximales des cercles limitent considérablement la largeur et la hauteur du profil, ce qui oblige à des conceptions modulaires.
Une pression plus faible ne parvient pas à pousser efficacement les alliages de la série 7000, ce qui limite la sélection des matériaux.
Des vitesses de vérin plus lentes augmentent le temps de production pour les formes complexes, augmentant ainsi les temps d'exécution.
Le frottement de la matrice provoque une déchirure superficielle sur les profilés à parois épaisses lorsque le tonnage est insuffisant.
Des capacités de trempe inadéquates ne parviennent pas à refroidir uniformément les sections transversales massives, ce qui ruine l'état.
Les solutions de contournement existantes cachent des coûts opérationnels énormes dans l'atelier. Le travail de soudage consomme des centaines d’heures par projet. L’inspection de ces joints soudés nécessite des protocoles de tests non destructifs coûteux comme le ressuage ou l’inspection aux rayons X. Les fixations ajoutent un poids mort important à l'assemblage final. Chaque assemblage augmente le risque de rupture par fatigue sous charges dynamiques. Les achats structurels modernes exigent de meilleurs résultats. Le succès signifie maximiser le rapport résistance/poids tout en éliminant complètement les opérations secondaires. Une seule forme extrudée surpasse à chaque fois un assemblage soudé. Vous supprimez les zones affectées par la chaleur causées par le soudage. Les zones affectées par la chaleur peuvent réduire la limite d'élasticité locale de l'aluminium 6061-T6 jusqu'à 50 %. Vous éliminez les risques de corrosion galvanique associés aux fixations métalliques différentes.
Métrique de fabrication |
Assemblage en plusieurs parties hérité |
Méga-extrusion monolithique |
|---|---|---|
Intégrité structurelle |
Compromis par les zones affectées par la chaleur au niveau des cordons de soudure |
Structure de grain uniforme avec une résistance continue |
Pénalité de poids |
Élevé en raison des fixations, des joints qui se chevauchent et du mastic de soudure |
Faible grâce à des sections transversales optimisées et à l'absence de fixations |
Travail d'assemblage |
Soudage, perçage, montage et fixation approfondis requis |
Minime, voire aucun ; les pièces arrivent dans un état presque net |
Fardeau d'inspection |
Des tests non destructifs complexes sont requis pour chaque cordon de soudure individuel |
Tests rationalisés effectués sur un seul profil continu |
Résistance à la corrosion |
Vulnérable aux joints métalliques et aux emplacements de soudure différents |
Très résistant grâce à une composition de matériau uniforme |
Les nouvelles presses de 16 000 tonnes permettent des améliorations dimensionnelles massives. Vous pouvez désormais vous procurer des produits de grand diamètre, sans soudure et à parois épaisses. de tubes d'extrusion d'aluminium au niveau national. Profilés L’extrusion de gros tonnages repose sur une immense physique pour atteindre ces tailles. Une pression accrue garantit une structure de grain uniforme sur des sections transversales massives. Le métal s'écoule parfaitement à travers la matrice, remplissant chaque cavité avec une densité constante. Cela crée un produit final plus solide et plus fiable. Vous n’avez plus besoin de rouler et de souder des plaques d’aluminium pour créer de grandes structures cylindriques. La presse les extrude de manière transparente en une seule pression continue. Une presse de 16 000 tonnes peut traiter des billettes pesant plusieurs milliers de livres, en les poussant à travers des matrices pouvant accueillir des cercles dépassant 24 pouces. Cette capacité change fondamentalement la façon dont les ingénieurs abordent le transport de fluides à grande échelle, les colonnes structurelles et les récipients sous pression.
Une immense pression hydraulique force le métal à travers des matrices massives sans bloquer le vérin.
Le contrôle du frottement évite les défauts de surface sur les grands diamètres extérieurs lors de la poussée.
Les systèmes de trempe avancés refroidissent uniformément les profils massifs pour verrouiller la trempe requise.
Les tendeurs automatisés redressent efficacement les extrusions lourdes après la trempe, éliminant ainsi les contraintes résiduelles.
L'extrusion de mandrin sans soudure produit des tubes parfaitement concentriques sans soudure.
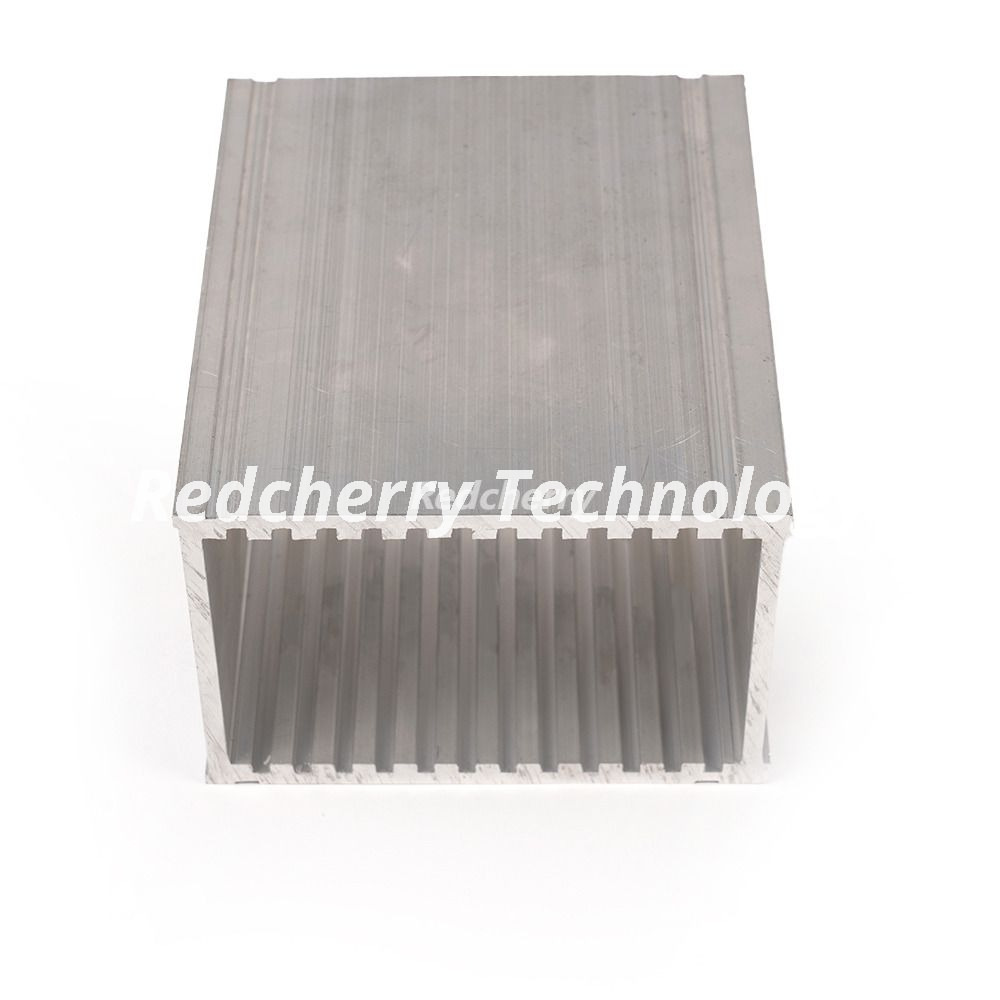
Les ingénieurs expriment souvent leur scepticisme quant aux grandes extrusions et à la précision dimensionnelle. Ils supposent que plus grand signifie des tolérances plus bâclées. Les méga-presses modernes prouvent que cette hypothèse est fausse. Ils maintiennent des tolérances serrées et une rectitude sur des longueurs incroyablement longues. Des systèmes de contrôle avancés surveillent la poussée en temps réel, ajustant dynamiquement la vitesse du vérin et la température des billettes. Les pratiques d'extrusion isotherme maintiennent constante la température de sortie du profilé. Cela évite les variations dimensionnelles de l’avant du profilé vers l’arrière. Ces solutions personnalisées de précision réduisent considérablement les exigences d’usinage post-extrusion. Vous obtenez des formes proches du résultat directement à partir du tableau de sortie de la presse. Cette précision permet d'emboîter des panneaux massifs sans fraisage de bord ni revêtement de surface important. Lors de l’assemblage de planchers de wagons ou de ponts de navires, les joints à rainure et languette doivent s’aligner parfaitement sur des longueurs de 40 pieds. Les presses à fort tonnage offrent cette consistance exacte.
Les petites presses ont de grandes difficultés avec les alliages à haute résistance et faible extrudabilité. Les méga-presses les manipulent facilement. Vous pouvez pousser les alliages 7075 et 2024 dans des formes massives. Ces matériaux restent absolument essentiels pour les applications de défense et aérospatiales. La pression extrême empêche les déchirures de surface et les défauts internes pendant le processus d'extrusion. Les alliages durs nécessitent une force immense pour surmonter leur contrainte d'écoulement naturelle. Une presse de 16 000 tonnes fournit la force exacte nécessaire pour produire des profils impeccables de qualité aérospatiale. Vous obtenez les propriétés mécaniques d’une billette forgée avec la complexité géométrique d’une extrusion. Pousser un alliage de la série 7000 nécessite un contrôle précis de la température et une force hydraulique massive pour empêcher le métal de se fissurer à sa sortie de la matrice. La puissance d'une méga-presse permet au métal de s'écouler en douceur, garantissant que la structure interne des grains reste intacte et exempte de microfractures.
Les tubes sans soudure à grande échelle jouent un rôle essentiel dans la défense moderne. Les ingénieurs aérospatiaux les utilisent directement pour les boîtiers de missiles et les sections de fuselage de fusée. Ils constituent l’épine dorsale principale des structures structurelles des avions. Le blindage des véhicules militaires utilise des profils à parois épaisses pour une résistance supérieure aux explosions et une déviation balistique. Les structures monolithiques éliminent les cordons de soudure fragiles dans ces environnements extrêmes. Lorsqu’un véhicule rencontre une force explosive, un cordon de soudure constitue le principal point de défaillance. Les extrusions solides absorbent et distribuent l'énergie cinétique de manière beaucoup plus efficace. La possibilité d'extruder un cylindre complet et sans soudure à partir d'aluminium 7075 signifie que les entrepreneurs de la défense n'ont plus besoin d'usiner ces pièces à partir de blocs forgés solides. Cela permet d'économiser des milliers d'heures d'usinage et de réduire considérablement le gaspillage de matériaux.
Les boîtiers sans soudure des moteurs de missiles et de fusées résistent à des pressions internes extrêmes sans tomber en panne.
Les longerons d'aile et les cadres de fuselage des avions de transport lourd réduisent considérablement le poids total en vol.
Les panneaux inférieurs résistants aux explosions des véhicules blindés détournent les forces explosives du compartiment de l'équipage.
Les composants de la superstructure des navires de guerre résistent naturellement à la corrosion par l’eau salée sans revêtement épais.
Le tablier de pont militaire portable et les poutres de support se déploient rapidement sur le terrain en raison de leur légèreté.
Les extrusions à large profil transforment la fabrication des transports de fond en comble. Les boîtiers de batteries de véhicules électriques nécessitent des structures en aluminium massives et étanches pour protéger les cellules volatiles. Les carrosseries des wagons de transport en commun s'appuient sur de larges panneaux emboîtables pour former rapidement la cabine des passagers. Les composants légers des remorques commerciales maximisent la capacité de charge utile légale sur les autoroutes. Les extrusions personnalisées à grande échelle optimisent les réseaux de distribution automobile. Ils réduisent considérablement le poids à vide des véhicules de transport. Les véhicules de transport plus légers consomment moins de carburant et transportent plus de marchandises par trajet. Un seul panneau de plancher extrudé pour une voiture de métro peut remplacer une douzaine de composants soudés plus petits. Cela accélère la chaîne de montage et garantit que le sol reste totalement étanche. La rigidité structurelle de ces grands panneaux améliore également la résistance aux chocs du véhicule de transport en commun.
La construction navale exige une résistance supérieure à la corrosion dans les environnements difficiles d’eau salée. Les profilés en aluminium monolithiques massifs offrent exactement cela sans revêtements de protection lourds. Le tablier de pont en aluminium bénéficie d’une immense capacité portante et de temps d’installation rapides. L'aluminium extrudé surpasse systématiquement l'acier soudé dans les environnements marins. Il nécessite beaucoup moins d’entretien tout au long de sa durée de vie opérationnelle. Il s'installe plus rapidement car les composants pèsent une fraction de leurs homologues en acier. Vous éliminez le besoin de grues de levage lourd pendant de nombreuses phases de construction. Les chantiers navals peuvent souder de grands panneaux extrudés ensemble pour former la coque et la superstructure beaucoup plus rapidement que la charpente et le placage d'acier. Le poids supérieur réduit améliore la stabilité et le rendement énergétique du navire.
Les ingénieurs doivent calculer le retour sur investissement lors du remplacement d’assemblages en plusieurs parties. Comparez le poids d'un assemblage d'acier soudé à celui d'une seule méga-extrusion. Tenez compte des attaches, des goussets et du métal d’apport de soudure éliminés. Calculez l'intégrité structurelle obtenue en supprimant les zones affectées par la chaleur. La conception monolithique offre toujours un rapport résistance/poids plus élevé. Vous simplifiez votre nomenclature et accélérez simultanément votre chaîne d’assemblage final. Lorsque vous supprimez cinquante références de pièces individuelles d'un assemblage et que vous les remplacez par un seul profil extrudé, vos frais d'approvisionnement diminuent. Votre gestion des stocks devient rationalisée. Le dessin technique va d’un document d’assemblage complexe de plusieurs pages à une impression d’une seule pièce.
Les presses ultra-larges produisent rapidement des composants massifs une fois la matrice découpée. Comparez cela aux semaines requises pour la fabrication complexe, le montage et le soudage de pièces plus petites. La prévision de la demande reste stratégiquement importante pour les équipes achats. De nouvelles lignes de presse de 16 000 tonnes seront bientôt mises en service en Amérique du Nord. La capacité de réservation garantit désormais que vos projets respectent le calendrier. L’industrie lourde évolue lentement, mais garantir le temps de presse vous donne un énorme avantage concurrentiel. Vous contournez entièrement les goulots d’étranglement traditionnels de la fabrication. Une fois les premiers essais de matrice terminés et l’inspection du premier article réussie, la presse peut produire des centaines de pieds de profilés structurels massifs par heure. Aucun atelier de soudure ne peut égaler ce débit.
Les composants surdimensionnés de l’aérospatiale et de la défense nécessitent des protocoles de tests rigoureux. Les tests non destructifs vérifient l'intégrité interne sans endommager la pièce. L’inspection par ultrasons détecte les défauts microscopiques profondément dans les sections transversales épaisses. La conformité métallurgique garantit que l'alliage répond aux spécifications militaires et aérospatiales strictes. Les installations de méga-presses intègrent ces processus d’assurance qualité directement dans leurs lignes de production. Vous recevez des pièces certifiées et entièrement conformes, prêtes à être intégrées immédiatement dans votre construction finale. Des cuves de test par ultrasons automatisées scannent toute la longueur de l'extrusion, à la recherche d'inclusions ou de porosité. Les tests de conductivité vérifient que le processus de traitement thermique a fonctionné correctement. Vous obtenez une pièce massive avec un pedigree métallurgique complet.
Les matrices pour presses de 16 000 tonnes nécessitent une dépense d'investissement initiale plus élevée. Vous devez effectuer une analyse stricte du seuil de rentabilité pour justifier ce changement. À partir de quel volume de production le coût de l’outillage devient-il négligeable ? Habituellement, l’élimination de quelques heures de travail de soudage qualifié par pièce compense rapidement le coût des matrices. La complexité élevée de l'assemblage rend le changement très rentable. Si votre conception actuelle nécessite des gabarits personnalisés, plusieurs postes de soudage et un traitement thermique post-soudage approfondi, une méga-matrice d'extrusion s'amortit dès le premier cycle de production. La matrice elle-même est une pièce massive d'acier à outils, conçue pour résister à d'immenses pressions. Bien que le coût initial soit plus élevé que celui d'une matrice standard, les économies réalisées en aval en termes de main d'œuvre, d'inspection et de reprise en font un investissement très logique pour les séries de production.
Les extrusions monolithiques améliorent considérablement le rendement global du matériau. Les joints mécaniques nécessitent un chevauchement de matériaux pour fonctionner correctement. Les soudures nécessitent des plaques de support et du métal d’apport lourd. Une seule extrusion élimine tout cet excès de matière dès la phase de conception. Vous achetez exactement le métal dont vous avez besoin pour supporter la charge. Les taux de rebut diminuent considérablement dans votre usine. Vous passez moins de temps à gérer les chutes et plus de temps à expédier les produits finis. Lors de l’usinage de gros composants à partir de billettes massives, le taux de rebut peut dépasser 80 pour cent. L'extrusion d'une forme proche du résultat réduit ce taux de rebut à un chiffre. Vous usinez uniquement les surfaces de contact critiques, laissant le reste du profil extrudé intact.
S’appuyer sur une presse ultra-large présente des risques distincts de goulot d’étranglement. Très peu de presses de 16 000 tonnes fonctionnent actuellement en Amérique du Nord. Vous devez atténuer ce risque de manière proactive. Engagez les fournisseurs dès le début de votre phase de conception. Sécurisez les réservations de capacité à long terme avant le lancement de nouvelles installations. Mettre en œuvre des stratégies de double approvisionnement, le cas échéant. L'établissement de relations avec des extrudeurs élargissant leurs capacités de presses lourdes protège votre calendrier de production contre les temps d'arrêt imprévus. Vous devez vérifier les calendriers de maintenance et les plans de sauvegarde de l'extrudeuse. Assurez-vous qu’ils disposent de systèmes hydrauliques redondants et d’un solide programme de maintenance des filières. Une matrice cassée sur une presse de 16 000 tonnes peut interrompre la production pendant des semaines si une solution de secours n'est pas facilement disponible.
Le transport d’extrusions massives présente de dures réalités logistiques. Ces profils dépassent souvent les longueurs standard des remorques à plateau. Vous avez besoin d’une stratégie d’atténuation solide avant que les pièces ne quittent la presse. Associez-vous à des extrudeurs offrant une découpe complète sur site. Utilisez leurs capacités d’usinage CNC avant d’expédier le produit final. Tirez parti de leurs partenariats de fret spécialisés pour garantir une livraison sûre et conforme. L’expédition d’une pièce finie et usinée est toujours plus efficace que l’expédition de pièces brutes surdimensionnées. Le déplacement d'une extrusion de 80 pieds nécessite des véhicules d'escorte, des permis spéciaux et des remorques orientables spécialisées. Si l'extrudeuse peut couper et usiner la pièce jusqu'à un composant fini de 40 pieds, vous éliminez complètement ces problèmes logistiques.
L’avènement de capacités d’extrusion de très grande taille en Amérique du Nord marque un point d’inflexion stratégique pour l’industrie lourde. Cela fait passer complètement le paradigme de la fabrication complexe à l’extrusion monolithique. Vous gagnez en force, perdez du poids et simplifiez votre chaîne d’approvisionnement.
Auditez vos assemblages en plusieurs parties actuels pour identifier les meilleurs candidats à la consolidation via l'extrusion sur méga-presse.
Engagez immédiatement les équipes d’ingénierie d’extrusion pour un examen complet de la conception en vue de la fabricabilité.
Demandez une consultation sur le développement de profils personnalisés et la sélection d’alliages pour maximiser l’intégrité structurelle.
Soumettez dès maintenant une demande de devis pour des profils surdimensionnés afin de garantir la capacité de presse à venir avant que les plannings ne soient remplis.
R : Une presse de 16 000 tonnes peut généralement traiter des cercles de plus de 20 à 30 pouces, en fonction de l'alliage spécifique et de la configuration de la presse. Cela représente un progrès considérable par rapport aux presses standards, permettant de fabriquer des composants structurels de grand diamètre sans précédent.
R : Un tonnage plus élevé fournit l’immense pression nécessaire pour extruder des alliages plus durs de manière transparente. Il crée des structures monolithiques solides, éliminant complètement les points faibles inhérents, les zones affectées par la chaleur et les concentrations de contraintes associées aux soudures et fixations mécaniques traditionnelles.
R : Les secteurs de l’aérospatiale, de la défense, de la marine, des transports en commun, du transport commercial et des infrastructures en bénéficient le plus. Ces industries ont strictement besoin de rapports résistance/poids supérieurs à grande échelle pour optimiser la charge utile, le rendement énergétique et la capacité de survie structurelle.
R : Oui, les matrices de grand diamètre nécessitent un investissement initial plus élevé. Cependant, vous obtenez un retour sur investissement rapide grâce à l'élimination totale de la fabrication en aval, du travail de soudage, de l'inspection des joints et des coûts complexes d'assemblage de plusieurs pièces.
R : Absolument. Le principal avantage de l’immense pression de 16 000 tonnes est la capacité spécifique de pousser des alliages à haute résistance et faible extrudabilité comme le 7075 et le 2024 dans de grandes dimensions que les presses traditionnelles plus petites ne peuvent tout simplement pas traiter sans fracturer le matériau.
R : Les équipes d'approvisionnement doivent donner la priorité à l'engagement précoce des fournisseurs. Vous devez réserver activement votre capacité de production dès maintenant. De nouvelles lignes de presse de 16 000 tonnes sont actuellement en cours d’installation pour répondre à la demande intérieure croissante, et les premiers utilisateurs bénéficieront des meilleurs délais de livraison.
R : Le transport de profilés massifs dépasse souvent les limites standard des plates-formes, nécessitant une manutention et des permis spécialisés. Vous pouvez atténuer ce problème en utilisant une extrudeuse qui offre des capacités intégrées d'usinage CNC post-extrusion et de découpe de précision avant l'expédition finale.


