
Aufrufe: 124 Autor: Site-Editor Veröffentlichungszeit: 30.09.2026 Herkunft: Website


Entwicklungsteams in der Luft- und Raumfahrt-, Automobil- und Medizinfertigung kämpfen ständig mit Gewichtsbeschränkungen, strukturellen Fehlern und engen Toleranzen. Standardprofile von der Stange werden diesen hohen Anforderungen oft nicht gerecht. Wenn Sie sich auf Standardformen verlassen, kommt es zu einer übermäßigen Sekundärbearbeitung, komplexen mehrteiligen Baugruppen und einer beeinträchtigten strukturellen Integrität. Dieser Ansatz treibt die Stückkosten in die Höhe und verlängert die Produktionszeitpläne. Die praktische Lösung ist der Übergang zu kundenspezifischen Aluminium-Strangpressprofilen. Durch die Entwicklung eines speziell angefertigten Produkts Egal, ob es sich um ein Aluminium-Strangpressrohr oder ein hochspezifisches komplexes Profil handelt, Sie integrieren notwendige Geometrien von Anfang an. Sie reduzieren den Rohstoffabfall und erreichen präzise mechanische Eigenschaften direkt von der anfänglichen speziellen Extrusionsdüsenkonstruktion an. Durch diese Strategie entfällt die aufwändige subtraktive Fertigungsphase und Sie gelangen schneller zu einer fertigen Hochleistungskomponente.
Maßgeschneiderte Aluminium-Strangpressrohre eliminieren überflüssige Montageschritte und reduzieren die Materialverschwendung erheblich, indem direkt aus der Presse eine endkonturnahe Form erreicht wird.
Die Auswahl der optimalen Legierungsserie (z. B. 6000er- oder 7000er-Serie) ist der entscheidende erste Schritt beim Ausbalancieren von Extrudierbarkeit, Zugfestigkeit und Kompatibilität mit der Nachbearbeitung.
Während kundenspezifische Matrizen eine Vorabinvestition in die Werkzeuge erfordern, werden diese Kosten schnell durch langfristige Reduzierungen bei der sekundären CNC-Bearbeitung, dem Arbeitsaufwand und den Ausschussraten ausgeglichen.
Die Zusammenarbeit mit einem Extruder, der sowohl die Prototypenfertigung in kleinen Chargen als auch die Produktion in großen Stückzahlen bewältigen kann, gewährleistet eine nahtlose Skalierbarkeit ohne Lieferantenwechsel.
Die Bewertung eines Extrusionspartners erfordert eine strenge Prüfung seiner automatisierten Technologien, Multifunktionsmaschinen, internen Sekundärvorgänge und Redundanzen bei der Qualitätskontrolle, um Risiken in der Lieferkette zu mindern.
Wenn Sie eine Maschinenwerkstatt betreten, werden Sie feststellen, wie viel Geld die Anpassung von Standard-Aluminiumformen an spezielle Anwendungen mit sich bringt. Der Kauf von rechteckigem Standardmaterial und das Fräsen auf bestimmte Abmessungen nimmt enorm viel Spindelzeit in Anspruch. Wenn 60 bis 70 % eines massiven Barrens herausgetrennt werden, nur um einen gerippten Kanal zu erzeugen, entstehen Tonnen von Aluminiumspänen. Dieser subtraktive Fertigungsansatz steht im direkten Widerspruch zu den Prinzipien der Lean Manufacturing, bei denen Materialeffizienz und Zykluszeitverkürzung im Vordergrund stehen.
Abgesehen von der Rohstoffverschwendung zwingen Standardprofile Ingenieure dazu, mehrteilige Baugruppen zu entwerfen. Durch das Verbinden mehrerer Standardkomponenten durch MIG- oder WIG-Schweißen entsteht eine Wärmeeinflusszone (HAZ). Dieser lokalisierte Wärmezyklus verschlechtert die Härte des Aluminiums und verringert die Streckgrenze an der Verbindung erheblich. Mechanische Verbindungselemente sind nicht viel besser. Sie fügen unnötiges Gewicht hinzu, erfordern Bohrlöcher, die als Spannungskonzentratoren wirken, und neigen dazu, bei hochfrequenten Vibrationen nachzugeben. Durch die Verwendung einer einzigen, monolithischen kundenspezifischen Extrusion werden diese Schwachstellen vollständig beseitigt und eine gleichmäßige Lastverteilung über die Komponente gewährleistet.
Die Abhängigkeit von handelsüblichen Teilen führt außerdem zu einer aufgeblähten Lieferkette. Die Verwaltung des Lagerbestands für mehrere unterschiedliche Komponenten, die Verfolgung der Vorlaufzeiten verschiedener Anbieter und die Koordinierung komplexer Montageprozesse erhöhen den Aufwand. Die Konsolidierung dieser Teile in einem einzigen benutzerdefinierten Profil optimiert die Beschaffung, reduziert den Montageaufwand vor Ort und beschleunigt die Markteinführung.
Hochleistungsanwendungen erfordern die strikte Einhaltung spezieller Kriterien, die Standardprofile einfach nicht erfüllen können. Im Luft- und Raumfahrtsektor ist der Hauptfaktor das Buy-to-Fly-Verhältnis und das Gesamtgewicht-zu-Stärke-Verhältnis. Komponenten wie Sitzschienen, Rumpfstringer und innere Strukturstützen müssen enormen mechanischen Belastungen standhalten und gleichzeitig jedes mögliche Gramm einsparen, um die Treibstoffeffizienz zu maximieren.
Die Automobilindustrie, insbesondere der Elektrofahrzeugsektor (EV), legt großen Wert auf Wärmemanagement und Unfallsicherheit. Batteriegehäuse für Elektrofahrzeuge erfordern Profile mit hoher Wärmeleitfähigkeit, um die Wärme schnell abzuleiten. Ingenieure entwerfen kundenspezifische Profile mit integrierten Mikrokanal-Flüssigkeitsanschlüssen, um Kühlmittel direkt neben den Batteriezellen zu zirkulieren. Ein Standardprofil kann dies nicht ohne komplexe, leckageanfällige Sekundärleitungen erreichen.
Bei der Herstellung medizinischer Geräte gelten strenge Maßanforderungen. Automatisierte Montageumgebungen erfordern kompromisslose Genauigkeit. Eine Abweichung von einigen Tausendstel Zoll kann dazu führen, dass Roboter die optischen Komponenten in Diagnosegeräten verklemmen oder falsch ausrichten. Ebenso entscheidend ist die Oberflächenbeschaffenheit dieser Strangpressteile. Die anfängliche Extrusionsqualität bestimmt den Erfolg nachgelagerter Prozesse wie Harteloxierung oder antimikrobielle Pulverbeschichtung, die medizinische Umgebungen steril halten.
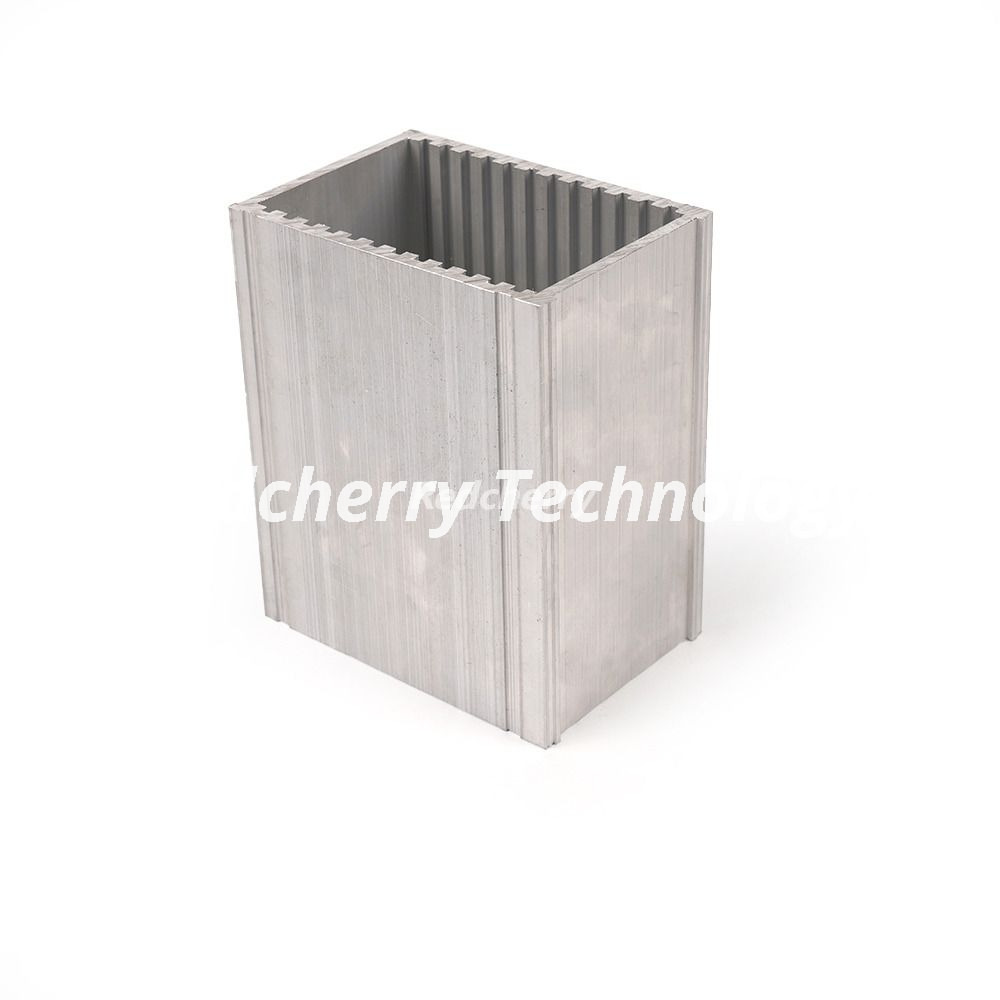
Der eigentliche technische Vorteil kundenspezifischer Matrizen ist die Möglichkeit, hochkomplexe, multifunktionale Querschnitte herzustellen. Ein Brauch Aluminium-Extrusionsrohre können mit einem inneren Gurtband für verbesserte Torsionssteifigkeit, unterschiedlichen Wandstärken, um das Material genau dort zu platzieren, wo Spannungskonzentrationen auftreten, und integrierten Befestigungskanälen zur Vermeidung von Bohr- und Gewindelöchern ausgestattet sein.
Dank dieser Designflexibilität können Sie mehrere Funktionsmerkmale in einem einzigen extrudierten Profil zusammenfassen. Ein struktureller Stützbalken kann gleichzeitig als Kühlkörper mit externen Kühlrippen fungieren und über interne Flüssigkeitskanäle für eine aktive Flüssigkeitskühlung verfügen. Durch diese Konsolidierung wird die Gesamtanzahl der Teile drastisch reduziert und die endgültige Produktarchitektur vereinfacht.
Rohrkonstruktionen mit mehreren Hohlräumen lösen strenge Platz- und Gewichtsbeschränkungen. Durch die Verwendung hohler Innenkammern, die durch Bullauge-Matrizen erzeugt werden, maximieren Ingenieure das Trägheitsmoment und minimieren gleichzeitig die Querschnittsfläche. Sie sehen diesen Ansatz bei Roboterarmen, Strukturrahmen für automatisierte Fördersysteme und leichten Drohnenfahrwerken, bei denen die Maximierung der Steifigkeit bei gleichzeitiger Minimierung der Masse das Hauptziel ist.
Bei der kundenspezifischen Extrusion handelt es sich um einen endkonturnahen Herstellungsprozess. Durch das Drücken des erhitzten Aluminiumbarrens durch eine präzise bearbeitete Stahlmatrize entsteht das Material in einer Form, die der endgültigen erforderlichen Geometrie genau entspricht. Dies minimiert den Bedarf an umfangreicher subtraktiver Bearbeitung und reduziert den Rohmaterialverbrauch im Vergleich zur Bearbeitung von Teilen aus massiven Blöcken drastisch.
Diese Effizienz unterstützt unternehmerische Nachhaltigkeitsinitiativen. Aluminium ist unbegrenzt recycelbar, ohne seine mechanischen Eigenschaften zu verlieren. Durch den Einsatz kundenspezifischer Strangpressteile wird das Gesamtvolumen an Primäraluminium pro Teil reduziert. Der während des Extrusionsprozesses anfallende Abfall, wie zum Beispiel Knüppelenden und Reststücke, lässt sich leicht auffangen, wieder einschmelzen und wieder in die Lieferkette einführen, wodurch ein äußerst nachhaltiger, geschlossener Herstellungskreislauf entsteht.
Die Auswahl der richtigen Aluminiumlegierung bestimmt die Extrudierbarkeit, die mechanische Leistung und die Endbearbeitungseigenschaften des Endteils. Die mit Magnesium und Silizium legierten Legierungen der Serie 6000 sind aufgrund ihrer hervorragenden Balance aus Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit der Industriestandard für kundenspezifische Strangpressteile. Die Serie 7000 bietet eine extrem hohe Festigkeit, lässt sich aber bekanntermaßen nur schwer in komplexe Hohlräume extrudieren.
Legierungsgrad |
Hauptmerkmale |
Typische Anwendungen |
Bewertung der Extrudierbarkeit |
|---|---|---|---|
6061 |
Hohe strukturelle Festigkeit, gute Zähigkeit |
Rahmen für die Luft- und Raumfahrt, Automobilchassis |
Mäßig |
6063 |
Hervorragende Oberflächengüte, hohe Korrosionsbeständigkeit |
Medizinische Gehäuse, architektonische Ausstattung |
Hoch |
6005A |
Ausgewogene Stärke und komplexe Profilfähigkeit |
Eisenbahnkomponenten, Schwertransport |
Gut |
7075 |
Ultrahohe Festigkeit, schlechte Korrosionsbeständigkeit |
Hochbeanspruchte Komponenten für die Luft- und Raumfahrt |
Niedrig |
Über die Legierungschemie hinaus verändert der Anlassprozess die mechanischen Eigenschaften des Metalls grundlegend. Die T6-Vergütung, die durch Lösungsglühen in der Presse und anschließende künstliche Alterung in einem Ofen erreicht wird, maximiert die Streckgrenze und Härte von Legierungen der 6000er-Serie. Die Anpassung der spezifischen Legierung und des Härtegrades an die Umgebungseinflüsse ist entscheidend für die Gewährleistung einer langfristigen Komponentenzuverlässigkeit.
Für allgemeine Konstruktionen sind branchenübliche Toleranzen ausreichend. In fortgeschrittenen Fertigungsbereichen sind jedoch deutlich engere Präzisionstoleranzen erforderlich. Das Erreichen dieser Mikrotoleranzen hängt vollständig von der Physik des speziellen Düsendesigns und der Steuerung der Strangpresse ab.
Formenbau ist eine komplexe Disziplin. Aufgrund der Reibung fließt Aluminium in der Mitte der Matrize schneller und an den Rändern langsamer. Matrizenkonstrukteure verwenden unterschiedliche Lagerlängen, um den Metallfluss zu drosseln oder zu entlasten und sicherzustellen, dass das Profil gerade aus der Matrize austritt. Die Fließgeschwindigkeit des erhitzten Aluminiums, die Reibung an den Matrizenauflageflächen und die Abkühlgeschwindigkeit beim Austritt aus der Presse wirken sich alle auf die Dimensionsstabilität aus.
Führende Hersteller mindern Strömungsprobleme durch den Einsatz fortschrittlicher Simulationssoftware. Mithilfe der rechnergestützten Fluiddynamik können Werkzeugkonstrukteure vorhersagen, wie sich das Metall unter Druck verhält. Durch die digitale Simulation des Extrusionsprozesses können Ingenieure Lagerlängen anpassen und Strömungsungleichgewichte korrigieren, bevor physischer Stahl für die Werkzeuge geschnitten wird.
Ein entscheidender Bewertungsfaktor für jeden Extrusionspartner ist seine Fähigkeit, die Produktion nahtlos zu skalieren. Projekte beginnen oft mit Pilotläufen, Markttests und Rapid Prototyping. In diesen frühen Phasen ist Flexibilität hinsichtlich der Mindestbestellmengen (MOQs) von entscheidender Bedeutung. Das Erzwingen eines großen Produktionslaufs vor der vollständigen Validierung eines Designs bindet Kapital und erhöht das Risiko veralteter Lagerbestände.
Mithilfe von Produktionskapazitäten für kleine Serien können Ingenieurteams physische Teile unter realen Bedingungen testen, das Design verfeinern und Montageprozesse validieren. Sobald das Design festgelegt ist, muss der Fertigungspartner über die betriebliche Infrastruktur verfügen, um auf eine hochvolumige, automatisierte Produktion umzustellen, ohne dass Sie zu einem anderen Lieferanten wechseln müssen.
Diese nahtlose Skalierbarkeit erfordert eine Anlage, die mit mehreren Strangpressen unterschiedlicher Tonnagekapazität ausgestattet ist. Eine kleinere Presse übernimmt möglicherweise die erste Prototypenerstellung eines Leichtbauprofils, während größere, automatisierte Pressen die Massenproduktion übernehmen und so konsistente Durchlaufzeiten unabhängig vom Auftragsvolumen gewährleisten.
Die Beschaffung eines Rohstrangpressteils ist selten der letzte Schritt. Die meisten Komponenten erfordern sekundäre Vorgänge wie Präzisionsschneiden, CNC-Fräsen, Bohren, Gewindeschneiden, Entgraten und Oberflächenveredelung. Die Partnerschaft mit einem Extruder, der diese Dienstleistungen intern anbietet, bietet einen enormen strategischen Vorteil.
Die Fertigung aus einer Hand konsolidiert die Lieferkette und eliminiert die Transitzeiten, die mit dem Austausch von Teilen zwischen mehreren spezialisierten Anbietern verbunden sind. Außerdem wird eine zentrale Stelle für die Verantwortlichkeit geschaffen. Wenn ein fertiges Teil die Qualitätsprüfung nicht besteht, gibt es zwischen dem Extruder und der Maschinenwerkstatt keinen Streit darüber, wer dafür verantwortlich ist. Der Hersteller kontrolliert den gesamten Prozess vom Rohling bis zum fertigen Bauteil.
Der häufigste Grund zum Zögern bei der Umstellung auf kundenspezifische Extrusionen ist der anfängliche Investitionsaufwand für die Herstellung der Matrize. Maßgeschneiderte Stahlmatrizen stellen Vorlaufkosten dar, die bei Standardprofilen vermieden werden. Allerdings müssen Sie diese Investition durch eine umfassende Break-Even-Analyse bewerten.
Die anfänglichen Werkzeugkosten werden in der Regel schnell durch die während der Produktion erzielten Einsparungen pro Einheit ausgeglichen. Durch das Erreichen einer endkonturnahen Form ersparen kundenspezifische Extrusionen stundenlange teure CNC-Bearbeitungszeit. Sie reduzieren den Materialausschuss drastisch und eliminieren die Arbeitskosten, die mit der Montage mehrerer Standardteile verbunden sind. Bei großvolumigen Produktionsläufen werden die Werkzeugkosten über Tausende von Einheiten abgeschrieben, wodurch sich die Auswirkungen auf den einzelnen Teilepreis auf Bruchteile eines Cents reduzieren.
Auch bei kleineren Produktionsläufen sind kundenspezifische Strangpressverfahren wirtschaftlich sinnvoll, wenn die Alternative eine hochkomplexe, mehrachsige Bearbeitung aus dem Vollen beinhaltet. Die Auswertung der Volumenschwellenwerte und der Vergleich der gesamten Herstellungskosten zeigen, dass kundenspezifische Werkzeuge häufig eine bessere langfristige Kapitalrendite liefern.
Ingenieure müssen den inhärenten Kompromiss zwischen der Gestaltung hochkomplexer, asymmetrischer Profilformen und der Geschwindigkeit und Durchführbarkeit des Extrusionsprozesses bewältigen. Das Drücken von Aluminium durch eine Matrize unterliegt den Gesetzen der Physik. Nicht jede im CAD gezeichnete Form kann erfolgreich extrudiert werden.
Die Umsetzung der Design for Manufacturability (DFM)-Prinzipien speziell für die Aluminiumextrusion ist von wesentlicher Bedeutung. Zu den wichtigsten DFM-Richtlinien gehören:
Wandstärke standardisieren: Behalten Sie eine gleichmäßige Dicke über das Profil bei, um ungleichmäßige Abkühlraten zu verhindern, die zu Durchbiegungen oder Verdrehungen auf dem Auslauftisch führen.
Radius aller Ecken: Wenden Sie einen Mindestradius auf Innen- und Außenecken an, um die Belastung der Stahlmatrize zu verringern und einen vorzeitigen Werkzeugausfall zu verhindern.
Zungenverhältnisse begrenzen: Halten Sie das Verhältnis von Tiefe zu Breite der Kanäle niedrig, um zu verhindern, dass die Stahlmatrizenzunge unter dem Druck der Presse bricht.
Symmetrieren Sie das Profil: Entwerfen Sie wann immer möglich symmetrische Querschnitte, um einen ausgewogenen Metallfluss durch die Matrizenöffnungen sicherzustellen.
Durch die Einhaltung dieser DFM-Grundsätze optimieren Ingenieure den Extrusionszyklus und sorgen so für schnellere Pressgeschwindigkeiten, geringere Ausschussraten und geringere Gesamtproduktionskosten.
Schlecht optimierte Designs führen direkt zu Extrusionsfehlern. Häufige Probleme sind Oberflächenrisse aufgrund zu hoher Pressgeschwindigkeiten, Dimensionsverzug aufgrund ungleichmäßiger Abkühlung und unvollständige Füllungen in empfindlichen Profilabschnitten. Die Korrektur dieser Fehler nach dem Schneiden der Stahlstanze ist kostspielig und führt zu erheblichen Projektverzögerungen.
Um diese Risiken zu mindern, ist eine strenge Validierung im Frühstadium erforderlich. Bevor sie sich für die Herstellung harter Werkzeuge entscheiden, sollten Entwicklungsteams den 3D-Druck nutzen, um Form, Passung und Funktion innerhalb der größeren Baugruppe zu bewerten. Gleichzeitig sollte eine Finite-Elemente-Analyse (FEA) eingesetzt werden, um die strukturelle Integrität des Entwurfs unter den erwarteten Belastungsbedingungen zu validieren.
Die wichtigste Risikominderungsstrategie ist die Durchführung gemeinsamer technischer Überprüfungen zwischen Ihrem Designteam und den Werkzeugkonstrukteuren des Extrusionsherstellers. Extrusionsingenieure verfügen über praktische Erfahrung in der Metallflussdynamik. Durch die frühzeitige Einbindung wird sichergestellt, dass potenzielle Engpässe erkannt und behoben werden, bevor sie sich als physische Mängel an der Druckmaschine manifestieren.
Sich auf einen Extrusionspartner mit veralteter Ausrüstung oder einem Single Point of Failure zu verlassen, birgt erhebliche Risiken in der Lieferkette. Ein Ausfall einer kritischen Extrusionspresse oder ein Ausfall im Alterungsofen kann die Produktion vollständig zum Stillstand bringen und zu kaskadenartigen Verzögerungen im gesamten Fertigungsplan führen.
Um eine unterbrechungsfreie Versorgung sicherzustellen, bewerten Sie Partner anhand ihrer betrieblichen Redundanz. Ausgewählte Hersteller sind mit mehreren Strangpressen unterschiedlicher Größe, multifunktionalen automatisierten Handhabungsmaschinen und robusten vorbeugenden Wartungsplänen ausgestattet. Diese Redundanz gewährleistet, dass die Produktion nahtlos auf eine andere Linie umgestellt wird, wenn eine Maschine wegen Wartungsarbeiten ausfällt.
Strenge Qualitätskontrollprotokolle sind nicht verhandelbar. Stellen Sie sicher, dass der Hersteller über entsprechende ISO-Zertifizierungen verfügt und fortschrittliche Inspektionstechnologien nutzt. Automatisierte optische Inspektionssysteme (AOI) und die Verifizierung von Koordinatenmessgeräten (CMM) stellen sicher, dass jede Charge die angegebenen Maßtoleranzen und Anforderungen an die Oberflächengüte erfüllt.
Um kundenspezifische Aluminium-Strangpressprofile erfolgreich in Ihren Fertigungsablauf zu integrieren und unmittelbare betriebliche Vorteile zu erzielen, führen Sie die folgenden umsetzbaren Schritte aus:
Senden Sie vorläufige CAD-Modelle an einen ausgewählten Extrusionspartner, um die Extrudierbarkeit zu validieren und potenzielle DFM-Engpässe zu identifizieren, bevor Sie Ihr Design fertigstellen.
Fordern Sie eine umfassende Materialprüfung an, um genau die Legierung und Härte der Serie 6000 oder 7000 auszuwählen, die Ihren spezifischen strukturellen, thermischen und Umgebungsanforderungen entspricht.
Prüfen Sie potenzielle Fertigungspartner auf redundante Pressenkapazitäten und umfassende interne Sekundärvorgänge, um Ihre Lieferkette zu sichern und Durchlaufzeiten zu verkürzen.
Berechnen Sie den genauen Break-Even-Punkt für kundenspezifische Werkzeuge, indem Sie die Vorabinvestition in die Form mit den prognostizierten Einsparungen pro Einheit bei Bearbeitungszeit, Montageaufwand und Materialverschwendung vergleichen.
A: Die Lieferzeiten hängen von der Profilkomplexität ab. Der erste Stanzentwurf und das Schneiden dauern zwei bis vier Wochen. Muster der Erstmusterprüfung (FAI) treffen in der Regel innerhalb von vier bis sechs Wochen ein. Nach der Prototypengenehmigung benötigen Serienproduktionsläufe weitere drei bis fünf Wochen, abhängig von der Druckmaschinenkapazität und den Anforderungen an die Nachbearbeitung.
A: Die Kosten für die Matrize variieren je nach Größe und Komplexität des Profils und davon, ob es sich um eine Voll- oder Hohlform handelt. Einfache Vollmatrizen erfordern weniger Vorabkapital, während komplexe Hohlmatrizen mit mehreren Kavitäten eine höhere Anfangsinvestition erfordern. Dieser einmalige Werkzeugaufwand amortisiert sich schnell, da nachgelagerte Bearbeitungs- und Montageschritte entfallen.
A: Standardtoleranzen folgen den Richtlinien der Aluminium Association und eignen sich für einfache Rahmen. Die Präzisionstoleranzen sind viel enger und liegen häufig bei Abmessungen von ±0,005 Zoll oder besser. Um diese Mikrotoleranzen einzuhalten, sind ein spezielles Werkzeugdesign, eine strenge Temperaturkontrolle an der Presse und fortschrittliche Kühltechniken am Auslauftisch erforderlich.
A: Ja, Sie können Profile mit unterschiedlichen Wandstärken entwerfen, um das Material genau dort zu platzieren, wo Spannungen auftreten. Drastische Übergänge zwischen dicken und dünnen Abschnitten führen jedoch zu einer ungleichmäßigen Abkühlung und damit zu Dimensionsverzug. Halten Sie Übergänge sanft und möglichst gleichmäßig, um einen stabilen Metallfluss zu gewährleisten.
A: 6061 bietet eine höhere Zug- und Streckgrenze und ist daher die erste Wahl für hochbelastbare Strukturteile, lässt sich jedoch schwieriger durch komplexe Formen drücken. 6063 hat eine etwas geringere Festigkeit, bietet aber eine bessere Extrudierbarkeit für dünne Wände und komplizierte Details. Es ergibt auch eine viel glattere Oberfläche für die kosmetische Eloxierung.
A: Viele fortschrittliche Hersteller bieten flexible Mindestbestellmengen (MOQs) an, um schnelles Prototyping und Pilotläufe zu unterstützen. Während kleine Chargen mit höheren Einrichtungskosten pro Einheit verbunden sind, ermöglichen sie den Ingenieurteams, physische Teile und Montageprozesse kosteneffizient zu validieren, bevor sie mit der Massenproduktion beginnen.
A: Kompetente Extrusionspartner bieten umfassende interne Sekundäroperationen an. Dazu gehören Präzisionsschneiden, mehrachsiges CNC-Fräsen, Bohren, Gewindeschneiden und Entgraten. Sie kümmern sich auch um thermische Behandlungen und Oberflächenveredelungen wie Harteloxieren oder Pulverbeschichten. Durch die Zusammenführung dieser Prozesse unter einem Dach werden die Durchlaufzeiten verkürzt und die Qualitätskontrolle verschärft.


