
Просмотры: 124 Автор: Редактор сайта Время публикации: 30 сентября 2026 г. Происхождение: Сайт


Инженерные команды в аэрокосмической, автомобильной и медицинской промышленности постоянно борются с ограничениями по весу, структурными разрушениями и жесткими допусками. Стандартные готовые профили часто не отвечают этим строгим требованиям. Когда вы полагаетесь на стандартные формы, вы в конечном итоге получаете чрезмерную вторичную обработку, сложные многодетальные сборки и нарушение структурной целостности. Такой подход приводит к завышению удельных затрат и затягивает сроки производства. Практическое решение — переход на нестандартные алюминиевые профили. Создав специально построенный Алюминиевая экструзионная труба или весьма специфический сложный профиль — вы с самого начала интегрируете необходимую геометрию. Вы сокращаете отходы сырья и достигаете точных механических свойств непосредственно на этапе первоначальной разработки специальной экструзионной головки. Эта стратегия исключает трудоемкий этап субтрактивного производства и позволяет быстрее получить готовый высокопроизводительный компонент.
Изготовленные на заказ алюминиевые экструзионные трубы исключают лишние этапы сборки и значительно сокращают отходы материала за счет достижения формы, близкой к готовой, непосредственно из пресса.
Выбор оптимальной серии сплава (например, 6000 или 7000) является важным первым шагом в балансировании экструдируемости, прочности на разрыв и совместимости после обработки.
Хотя специальные штампы требуют первоначальных инвестиций в оснастку, эти затраты быстро компенсируются долгосрочным сокращением вторичной обработки на станках с ЧПУ, рабочей силы и количества брака.
Сотрудничество с экструдером, способным выполнять как мелкосерийное прототипирование, так и крупносерийное производство, обеспечивает плавное масштабирование без смены поставщиков.
Оценка партнера по экструзии требует строгого изучения его автоматизированных технологий, многофункционального оборудования, внутренних вторичных операций и дублирования контроля качества для снижения рисков в цепочке поставок.
Зайдите в любой механический цех, и вы увидите финансовые затраты на адаптацию стандартных алюминиевых профилей к специализированным применениям. Покупка стандартной прямоугольной заготовки и ее фрезеровка до определенных размеров отнимает огромное количество времени шпинделя. Выемка от 60% до 70% цельной заготовки только для создания ребристого канала приводит к образованию контейнеров с алюминиевой стружкой. Этот субтрактивный производственный подход напрямую противоречит принципам бережливого производства, которые отдают приоритет эффективности использования материалов и сокращению времени цикла.
Помимо отходов сырья, стандартные профили вынуждают инженеров проектировать многокомпонентные сборки. Соединение нескольких стандартных компонентов с помощью сварки MIG или TIG приводит к образованию зоны термического влияния (HAZ). Этот локальный термический цикл ухудшает состояние алюминия, значительно снижая предел текучести в соединении. Механические крепления не намного лучше. Они добавляют ненужный вес, требуют просверливания отверстий, которые действуют как концентраторы напряжений, и имеют тенденцию выходить из строя под воздействием высокочастотной вибрации. Использование единого монолитного специального профиля полностью устраняет эти слабые места, обеспечивая равномерное распределение нагрузки по компоненту.
Использование готовых запчастей также приводит к раздутой цепочке поставок. Управление запасами нескольких отдельных компонентов, отслеживание сроков выполнения заказов у разных поставщиков и координация сложных процессов сборки увеличивают накладные расходы. Объединение этих деталей в единый индивидуальный профиль упрощает закупки, сокращает трудозатраты на сборку на месте и ускоряет вывод продукции на рынок.
Высокопроизводительные приложения требуют строгого соблюдения специализированных критериев, которым стандартные профили просто не могут соответствовать. В аэрокосмическом секторе основным фактором является соотношение количества покупок к полетам и общий показатель веса к прочности. Такие компоненты, как направляющие сидений, стрингеры фюзеляжа и внутренние опоры конструкции, должны выдерживать огромные механические нагрузки, теряя при этом каждый возможный грамм, чтобы максимизировать топливную экономичность.
Автомобильная промышленность, особенно сектор электромобилей (EV), уделяет первоочередное внимание управлению температурным режимом и устойчивости к ударам. Корпуса аккумуляторов электромобилей требуют профилей, которые обеспечивают высокую теплопроводность для быстрого рассеивания тепла. Инженеры разрабатывают специальные профили со встроенными микроканальными жидкостными портами для циркуляции охлаждающей жидкости непосредственно рядом с аккумуляторными элементами. Стандартный профиль не может достичь этого без сложной, подверженной протечкам вторичной сантехники.
Производство медицинского оборудования предъявляет строгие требования к размерам. Автоматизированная среда сборки требует бескомпромиссной точности. Отклонение в несколько тысячных дюйма может привести к тому, что роботы-манипуляторы заклинят или сместят оптические компоненты диагностического оборудования. Обработка поверхности этих профилей не менее важна. Качество исходной экструзии определяет успех последующих процессов, таких как анодирование твердого покрытия или антимикробное порошковое покрытие, которые поддерживают стерильность медицинской среды.
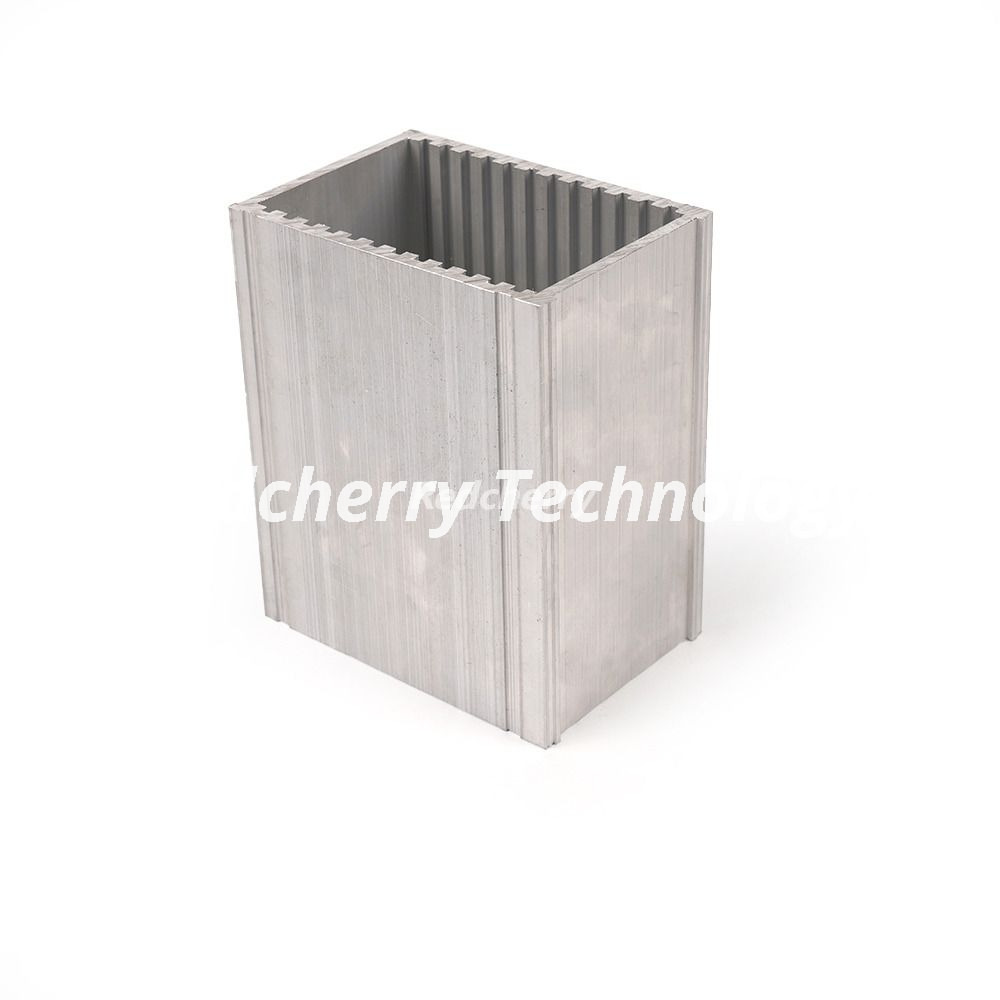
Настоящее инженерное преимущество нестандартных штампов — это возможность производить очень сложные и многофункциональные поперечные сечения. Обычай Алюминиевые экструзионные трубы могут иметь внутреннюю ленту для повышения жесткости на кручение, разную толщину стенок для размещения материала именно там, где возникают концентрации напряжений, а также встроенные крепежные каналы для устранения просверленных и резьбовых отверстий.
Такая гибкость конструкции позволяет объединить несколько функциональных функций в один экструдированный профиль. Опорная балка конструкции может одновременно действовать как радиатор с внешними охлаждающими ребрами и иметь внутренние каналы для жидкости для активного жидкостного охлаждения. Такая консолидация радикально сокращает общее количество деталей и упрощает конечную архитектуру продукта.
Конструкции трубок с несколькими полостями решают серьезные пространственные и весовые ограничения. Используя полые внутренние камеры, созданные с помощью иллюминаторов, инженеры максимизируют момент инерции, одновременно минимизируя площадь поперечного сечения. Вы видите, как этот подход применяется в роботизированных манипуляторах, структурных каркасах для автоматизированных конвейерных систем и легких шасси дронов, где основной целью является максимизация жесткости при минимизации массы.
Экструдирование по индивидуальному заказу — это процесс производства, близкий к чистой форме. Проталкивая нагретую алюминиевую заготовку через прецизионно обработанную стальную матрицу, материал приобретает форму, которая точно соответствует окончательной требуемой геометрии. Это сводит к минимуму необходимость в обширной субтрактивной обработке, значительно сокращая расход сырья по сравнению с обработкой деталей из цельных блоков.
Эта эффективность поддерживает корпоративные инициативы в области устойчивого развития. Алюминий пригоден для вторичной переработки без потери своих механических свойств. Использование нестандартных профилей снижает общий объем первичного алюминия, необходимого на одну деталь. Лом, образующийся в процессе экструзии, например, торцы заготовок и обрезки, легко улавливается, переплавляется и повторно вводится в цепочку поставок, создавая высокоустойчивый производственный цикл с замкнутым циклом.
Выбор правильного алюминиевого сплава определяет экструдируемость, механические характеристики и характеристики отделки конечной детали. Сплавы серии 6000, легированные магнием и кремнием, являются отраслевым стандартом для изготовления нестандартных профилей благодаря превосходному балансу прочности, коррозионной стойкости и обрабатываемости. Серия 7000 обладает сверхвысокой прочностью, но, как известно, ее трудно выдавливать в сложные полости.
Марка сплава |
Основные характеристики |
Типичные применения |
Рейтинг экструдируемости |
|---|---|---|---|
6061 |
Высокая структурная прочность, хорошая ударная вязкость |
Аэрокосмические рамы, автомобильные шасси |
Умеренный |
6063 |
Превосходное качество поверхности, высокая коррозионная стойкость |
Медицинские корпуса, архитектурная отделка |
Высокий |
6005А |
Сбалансированная прочность и возможности сложного профиля |
Железнодорожные компоненты, тяжелый транспорт |
Хороший |
7075 |
Сверхвысокая прочность, плохая коррозионная стойкость |
Компоненты аэрокосмической промышленности, подвергающиеся высоким нагрузкам |
Низкий |
Помимо химического состава сплава, процесс отпуска фундаментально меняет механические свойства металла. Отпуск Т6, достигнутый путем термообработки на прессе с последующим искусственным старением в печи, максимально увеличивает предел текучести и твердость сплавов серии 6000. Подбор конкретного сплава и состояния в зависимости от воздействия окружающей среды имеет решающее значение для обеспечения долгосрочной надежности компонентов.
Стандартные отраслевые допуски достаточны для общего строительства. Однако передовые производственные отрасли требуют значительно более жестких допусков на точность. Достижение этих микродопусков полностью зависит от физики конструкции специальной матрицы и управления экструзионным прессом.
Проектирование штампов — сложная дисциплина. Алюминий течет быстрее в центре матрицы и медленнее по краям из-за трения. Конструкторы штампов используют опоры различной длины, чтобы дросселировать или ослаблять поток металла, обеспечивая прямой выход профиля из штампа. Скорость потока нагретого алюминия, трение о опорные поверхности штампа и скорость охлаждения на выходе из пресса — все это влияет на стабильность размеров.
Ведущие производители решают проблемы потока, используя передовое программное обеспечение для моделирования. Вычислительная гидродинамика позволяет разработчикам штампов предсказывать, как металл будет вести себя под давлением. Моделируя процесс экструзии в цифровом виде, инженеры могут регулировать длину подшипников и корректировать дисбаланс потока до того, как будет нарезана физическая сталь для изготовления инструментов.
Важнейшим параметром оценки любого партнера по экструзии является его способность беспрепятственно масштабировать производство. Проекты часто начинаются с пилотных запусков, рыночного тестирования и быстрого прототипирования. На этих ранних этапах жизненно важна гибкость в отношении минимального объема заказа (MOQ). Принудительное массовое производство до того, как конструкция будет полностью проверена, связывает капитал и увеличивает риск хранения устаревших запасов.
Возможности мелкосерийного производства позволяют инженерным группам тестировать физические детали в реальных условиях, совершенствовать конструкцию и проверять процессы сборки. После того как проект утвержден, партнер-производитель должен обладать операционной инфраструктурой для масштабирования до крупносерийного автоматизированного производства без необходимости перехода к другому поставщику.
Для такой плавной масштабируемости требуется предприятие, оснащенное несколькими экструзионными прессами различной производительности. Меньший пресс может справиться с первоначальным прототипированием легкого профиля, в то время как более крупные автоматизированные прессы берут на себя массовое производство, обеспечивая стабильные сроки выполнения заказов независимо от объема заказа.
Приобретение необработанного экструзии редко является последним шагом. Для большинства компонентов требуются вторичные операции, такие как прецизионная резка, фрезерование на станке с ЧПУ, сверление, нарезание резьбы, удаление заусенцев и чистовая обработка поверхности. Партнерство с экструдером, который предлагает эти услуги собственными силами, дает огромное стратегическое преимущество.
Производство из одного источника консолидирует цепочку поставок, устраняя время транспортировки, связанное с перемещением деталей между несколькими специализированными поставщиками. Он также устанавливает единую точку подотчетности. Если готовая деталь не проходит проверку качества, между экструдером и механическим цехом не возникает спора о том, кто несет ответственность. Производитель контролирует весь процесс от заготовки до готовой детали.
Наиболее распространенное сомнение при переходе к индивидуальной экструзии — это первоначальные капитальные затраты, необходимые для создания штампа. Изготовленные на заказ стальные штампы представляют собой первоначальные затраты, которых можно избежать при использовании стандартных профилей. Однако вы должны оценить эти инвестиции посредством комплексного анализа безубыточности.
Первоначальные затраты на оснастку обычно быстро компенсируются за счет экономии на единицу продукции, полученной в ходе производства. Достигая формы, близкой к чистой, специальные экструзии исключают часы дорогостоящей обработки на станке с ЧПУ. Они значительно снижают процент брака материалов и устраняют трудозатраты, связанные со сборкой нескольких стандартных деталей. При крупносерийном производстве стоимость оснастки амортизируется по тысячам единиц, что снижает влияние на цену отдельной детали до долей цента.
Даже при небольших объемах производства экструзия по индивидуальному заказу становится экономически выгодной, если альтернатива предполагает сложную многоосную обработку цельной заготовки. Оценка пороговых значений объема и сравнение общих производственных затрат показывают, что нестандартные инструменты часто обеспечивают превосходную долгосрочную отдачу от инвестиций.
Инженерам приходится искать компромисс между разработкой очень сложных асимметричных форм профилей и скоростью и осуществимостью процесса экструзии. Проталкивание алюминия через матрицу подчиняется законам физики; не каждую фигуру, нарисованную в САПР, можно успешно выдавить.
Внедрение принципов проектирования для технологичности (DFM), характерных для экструзии алюминия, имеет важное значение. Ключевые рекомендации DFM включают в себя:
Стандартизируйте толщину стенок: поддерживайте одинаковую толщину по всему профилю, чтобы предотвратить неравномерную скорость охлаждения, которая может привести к изгибу или перекручиванию выходного стола.
Закругление всех углов: примените минимальный радиус к внутренним и внешним углам, чтобы уменьшить нагрузку на стальную матрицу и предотвратить преждевременный выход инструмента из строя.
Ограничьте соотношение язычка: держите соотношение глубины и ширины каналов на низком уровне, чтобы стальной язычок матрицы не сломался под давлением пресса.
Симметризируйте профиль: по возможности создавайте симметричные поперечные сечения, чтобы обеспечить сбалансированный поток металла через отверстия матрицы.
Придерживаясь этих принципов DFM, инженеры оптимизируют цикл экструзии, обеспечивая более высокую скорость пресса, более низкий процент брака и общие производственные затраты.
Плохо оптимизированные конструкции приводят непосредственно к дефектам экструзии. К распространенным проблемам относятся разрывы поверхности, вызванные чрезмерными скоростями пресса, деформации размеров в результате неравномерного охлаждения и неполное заполнение деликатных участков профиля. Исправление этих дефектов после того, как стальная матрица была вырезана, обходится дорого и приводит к серьезным задержкам проекта.
Снижение этих рисков требует тщательной проверки на ранней стадии. Прежде чем приступить к работе с жесткой оснасткой, инженерные группы должны использовать 3D-печать, чтобы оценить форму, соответствие и функционирование в рамках более крупной сборки. Одновременно с этим следует использовать анализ методом конечных элементов (FEA) для проверки структурной целостности конструкции в условиях ожидаемой нагрузки.
Наиболее важной стратегией смягчения последствий является участие в совместных инженерных анализах между вашей командой дизайнеров и разработчиками штампов производителя экструзии. Инженеры по экструзии обладают практическим опытом работы в области динамики течения металла. Их раннее вовлечение гарантирует, что потенциальные узкие места будут выявлены и устранены до того, как они проявятся в виде физических дефектов печатной машины.
Полагаясь на партнера по экструзии с устаревшим оборудованием или с единственной точкой отказа, возникает значительный риск в цепочке поставок. Поломка критического экструзионного пресса или неисправность печи для выдержки могут полностью остановить производство, что приведет к каскадным задержкам на протяжении всего производственного графика.
Чтобы обеспечить бесперебойность поставок, оценивайте партнеров на основе их оперативной избыточности. Отдельные производители оснащены несколькими экструзионными прессами разных размеров, многофункциональным автоматизированным погрузочно-разгрузочным оборудованием и надежными графиками профилактического обслуживания. Такое резервирование гарантирует, что если одна машина выйдет из строя на техническое обслуживание, производство плавно перейдет на другую линию.
Строгие протоколы контроля качества не подлежат обсуждению. Убедитесь, что производитель имеет соответствующие сертификаты ISO и использует передовые технологии контроля. Системы автоматизированного оптического контроля (AOI) и проверка координатно-измерительной машины (CMM) гарантируют, что каждая партия соответствует указанным допускам на размеры и требованиям к качеству поверхности.
Чтобы успешно интегрировать алюминиевые профили по индивидуальному заказу в ваш производственный процесс и получить немедленную операционную выгоду, выполните следующие практические шаги:
Отправьте предварительные модели CAD партнеру по экструзии, включенному в короткий список, чтобы проверить возможность экструзии и выявить потенциальные узкие места DFM, прежде чем завершить разработку проекта.
Запросите комплексную проверку материала, чтобы выбрать именно тот сплав и закал серии 6000 или 7000, который соответствует вашим конкретным структурным, термическим и экологическим требованиям.
Проведите аудит потенциальных партнеров-производителей на наличие резервных печатных машин и комплексных внутренних вторичных операций, чтобы защитить вашу цепочку поставок и сократить время выполнения заказов.
Рассчитайте точную точку безубыточности для специального инструмента, сравнив первоначальные инвестиции в штамп с прогнозируемой экономией времени обработки, труда на сборку и отходов материала на единицу продукции.
О: Сроки выполнения зависят от сложности профиля. Первоначальное проектирование штампа и резка занимают от двух до четырех недель. Образцы для проверки первого изделия (FAI) обычно доставляются в течение четырех-шести недель. После утверждения прототипа для полномасштабного производства потребуется еще три-пять недель, в зависимости от мощности печатного станка и требований к вторичной отделке.
Ответ: Стоимость штампа варьируется в зависимости от размера профиля, его сложности, а также от того, является ли он сплошной или полой формой. Простые цельные штампы требуют меньше первоначального капитала, в то время как сложные полые штампы с несколькими полостями требуют более крупных первоначальных инвестиций. Эти единовременные затраты на оснастку быстро окупаются за счет исключения последующих этапов механической обработки и сборки.
A: Стандартные допуски соответствуют рекомендациям Алюминиевой ассоциации и подходят для базового каркаса. Прецизионные допуски намного более жесткие, часто размеры составляют ±0,005 дюйма или лучше. Для достижения этих микродопусков требуется специальная конструкция штампа, строгий контроль температуры на прессе и передовые методы охлаждения на выпускном столе.
О: Да, вы можете создавать профили с различной толщиной стенок, чтобы размещать материал именно там, где возникает напряжение. Однако резкие переходы между толстыми и тонкими секциями вызывают неравномерное охлаждение, что приводит к деформации размеров. Делайте переходы постепенными и по возможности сохраняйте однородность, чтобы обеспечить стабильное течение металла.
Ответ: 6061 обеспечивает более высокий предел прочности и текучести, что делает его подходящим для изготовления тяжелых конструктивных деталей, но его труднее продавливать через сложные штампы. 6063 имеет немного меньшую прочность, но обеспечивает превосходную экструдируемость для тонких стенок и сложных деталей. Это также дает гораздо более гладкую поверхность для косметического анодирования.
Ответ: Многие продвинутые производители предлагают гибкие минимальные объемы заказа (MOQ) для поддержки быстрого прототипирования и пилотных запусков. Хотя небольшие партии требуют более высоких затрат на установку единицы продукции, они позволяют инженерным группам экономически эффективно проверять физические детали и процессы сборки, прежде чем переходить к крупносерийному производству.
Ответ: Опытные партнеры по экструзии предлагают комплексные внутренние вторичные операции. К ним относятся прецизионная резка, многоосевое фрезерование с ЧПУ, сверление, нарезание резьбы и удаление заусенцев. Они также выполняют термическую обработку и финишную обработку поверхности, например твердое анодирование или порошковое покрытие. Объединение этих процессов под одной крышей сокращает время выполнения заказов и ужесточает контроль качества.


