
Görüntüleme: 124 Yazar: Site Editörü Yayınlanma Zamanı: 2026-09-30 Kaynak: Alan


Havacılık, otomotiv ve tıbbi üretim alanlarındaki mühendislik ekipleri sürekli olarak ağırlık sınırlamaları, yapısal arızalar ve sıkı toleranslarla mücadele ediyor. Standart kullanıma hazır profiller genellikle bu zorlu talepleri karşılamada başarısız olur. Standart şekillere güvendiğinizde, aşırı derecede ikincil işleme, karmaşık çok parçalı montajlar ve yapısal bütünlüğün bozulmasıyla karşılaşırsınız. Bu yaklaşım birim maliyetleri şişirir ve üretim zaman çizelgelerini uzatır. Pratik çözüm, özel alüminyum ekstrüzyonlara geçiş yapmaktır. Amaca uygun inşa edilmiş bir mühendislik yaparak Alüminyum Ekstrüzyon Boru veya son derece spesifik karmaşık profil, gerekli geometrileri en baştan entegre edersiniz. Hammadde israfını azaltır ve doğrudan ilk özel ekstrüzyon kalıbı tasarımından hassas mekanik özelliklere ulaşırsınız. Bu strateji, ağır eksiltmeli üretim aşamasını ortadan kaldırır ve sizi bitmiş, yüksek performanslı bir bileşene daha hızlı ulaştırır.
Özel alüminyum ekstrüzyon tüpleri, gereksiz montaj adımlarını ortadan kaldırır ve doğrudan baskıdan neredeyse net bir şekil elde ederek malzeme israfını önemli ölçüde azaltır.
Optimum alaşım serisinin seçilmesi (örneğin, 6000 ve 7000 serisi), ekstrüde edilebilirlik, çekme mukavemeti ve işlem sonrası son işlem uyumluluğunun dengelenmesinde kritik ilk adımdır.
Özel kalıplar ön takım yatırımı gerektirse de bu maliyet, ikincil CNC işleme, işçilik ve hurda oranlarındaki uzun vadeli düşüşlerle hızla dengelenir.
Hem küçük seri prototiplemeyi hem de yüksek hacimli üretimi gerçekleştirebilen bir ekstruderle ortaklık kurmak, tedarikçileri değiştirmeden kesintisiz ölçeklenebilirlik sağlar.
Bir ekstrüzyon ortağını değerlendirmek, tedarik zinciri risklerini azaltmak için otomatik teknolojilerinin, çok işlevli makinelerinin, şirket içi ikincil operasyonlarının ve kalite kontrol fazlalıklarının sıkı bir şekilde incelenmesini gerektirir.
Herhangi bir makine atölyesine gittiğinizde, standart alüminyum şekilleri özel uygulamalara uyarlamanın mali açıdan getirdiği yükü göreceksiniz. Standart dikdörtgen stok satın almak ve bunu belirli boyutlara kadar frezelemek çok büyük miktarda iş mili süresi tüketir. Sadece nervürlü bir kanal oluşturmak için katı kütüğün %60 ila %70'ini çıkarmak, kutular dolusu alüminyum talaş üretir. Bu eksiltici üretim yaklaşımı, malzeme verimliliğine ve çevrim süresinin kısaltılmasına öncelik veren yalın üretim ilkeleriyle doğrudan çelişmektedir.
Hammadde israfının ötesinde, standart profiller mühendisleri çok parçalı montajlar tasarlamaya zorlar. MIG veya TIG kaynağı yoluyla birkaç standart bileşenin birleştirilmesi, Isıdan Etkilenen Bölgeyi (HAZ) ortaya çıkarır. Bu lokalize termal döngü, alüminyumun kıvamını bozar ve bağlantı yerinde akma mukavemetini önemli ölçüde azaltır. Mekanik bağlantı elemanları çok daha iyi değil. Gereksiz ağırlık katarlar, stres yoğunlaştırıcı görevi gören delinmiş delikler gerektirirler ve yüksek frekanslı titreşim altında geri çekilme eğilimi gösterirler. Tek, yekpare özel ekstrüzyonun kullanılması bu zayıf noktaları tamamen ortadan kaldırarak bileşen boyunca eşit yük dağılımı sağlar.
Kullanıma hazır parçalara güvenmek aynı zamanda şişmiş bir tedarik zinciri yaratır. Birden fazla farklı bileşen için envanteri yönetmek, farklı satıcı teslim sürelerini takip etmek ve karmaşık montaj süreçlerini koordine etmek genel giderleri artırır. Bu parçaları tek bir özel profilde birleştirmek, tedariki kolaylaştırır, sahadaki montaj işçiliğini azaltır ve pazara çıkış sürenizi hızlandırır.
Yüksek performanslı uygulamalar, standart profillerin ulaşamayacağı özel kriterlere sıkı sıkıya bağlı kalmayı gerektirir. Havacılık ve uzay sektöründe temel etken satın alma-uçma oranı ve genel ağırlık-güç ölçüsüdür. Koltuk rayları, gövde kirişleri ve iç yapısal destekler gibi bileşenlerin, yakıt verimliliğini en üst düzeye çıkarmak için mümkün olan her gramı azaltırken büyük mekanik strese dayanması gerekir.
Otomotiv endüstrisi, özellikle elektrikli araç (EV) sektörü, termal yönetime ve çarpışmaya dayanıklılığa öncelik veriyor. EV akü muhafazaları, ısıyı hızlı bir şekilde dağıtmak için yüksek termal iletkenlik sunan ekstrüzyonlara ihtiyaç duyar. Mühendisler, soğutma sıvılarını doğrudan akü hücrelerinin yanında dolaştırmak için entegre mikro kanallı sıvı bağlantı noktalarına sahip özel profiller tasarlıyor. Standart bir profil, karmaşık, sızıntıya yatkın ikincil tesisat olmadan bunu başaramaz.
Tıbbi cihaz imalatı katı boyutsal gereksinimleri beraberinde getirir. Otomatik montaj ortamları tavizsiz doğruluk gerektirir. Bir inçin birkaç binde biri kadar bir sapma, robotik işleyicilerin teşhis ekipmanı içindeki optik bileşenleri sıkıştırmasına veya yanlış hizalamasına neden olabilir. Bu ekstrüzyonların yüzey kalitesi de aynı derecede kritiktir. Başlangıçtaki ekstrüzyon kalitesi, tıbbi ortamları steril tutan sert kaplamalı anotlama veya antimikrobiyal toz kaplama gibi sonraki proseslerin başarısını belirler.
Özel kalıpların gerçek mühendislik avantajı, son derece karmaşık, çok işlevli kesitler üretme yeteneğidir. Bir gelenek Alüminyum Ekstrüzyon Borusu, daha fazla burulma sertliği için dahili ağ, malzemeyi tam olarak stres konsantrasyonlarının oluştuğu yere yerleştirmek için değişen duvar kalınlıkları ve delinmiş ve vidalı delikleri ortadan kaldırmak için entegre sabitleme kanallarına sahip olabilir.
Bu tasarım esnekliği, birden fazla işlevsel özelliği tek bir ekstrüzyon profilde birleştirmenize olanak tanır. Yapısal bir destek kirişi aynı anda harici soğutma kanatlarıyla bir ısı emici görevi görebilir ve aktif sıvı soğutma için dahili sıvı kanallarına sahip olabilir. Bu birleştirme, genel parça sayısını önemli ölçüde azaltır ve nihai ürün mimarisini basitleştirir.
Çok boşluklu tüp tasarımları ciddi mekansal ve ağırlık kısıtlamalarını çözer. Mühendisler, lomboz kalıpları aracılığıyla oluşturulan içi boş iç bölmeleri kullanarak, kesit alanını en aza indirirken atalet momentini de en üst düzeye çıkarıyor. Bu yaklaşımın robotik kollarda, otomatik konveyör sistemleri için yapısal çerçevelerde ve kütleyi en aza indirirken sertliği en üst düzeye çıkarmanın birincil hedef olduğu hafif drone şasisinde uygulandığını görüyorsunuz.
Özel ekstrüzyon, net şekle yakın bir üretim sürecidir. Isıtılmış alüminyum kütüğü hassas bir şekilde işlenmiş çelik kalıptan iterek malzeme, nihai gerekli geometriye çok yakın bir formda ortaya çıkar. Bu, kapsamlı çıkarmalı işleme ihtiyacını en aza indirir ve katı bloklardan parçaların işlenmesiyle karşılaştırıldığında ham madde kullanımını büyük ölçüde azaltır.
Bu verimlilik kurumsal sürdürülebilirlik girişimlerini desteklemektedir. Alüminyum, mekanik özelliklerini kaybetmeden sonsuz kez geri dönüştürülebilir. Özel ekstrüzyonların kullanılması, parça başına gereken toplam birincil alüminyum hacmini azaltır. Ekstrüzyon işlemi sırasında oluşan kütük izmaritleri ve kesilmiş parçalar gibi hurdalar kolaylıkla yakalanır, yeniden eritilir ve tedarik zincirine yeniden dahil edilir; böylece son derece sürdürülebilir, kapalı döngülü bir üretim döngüsü oluşturulur.
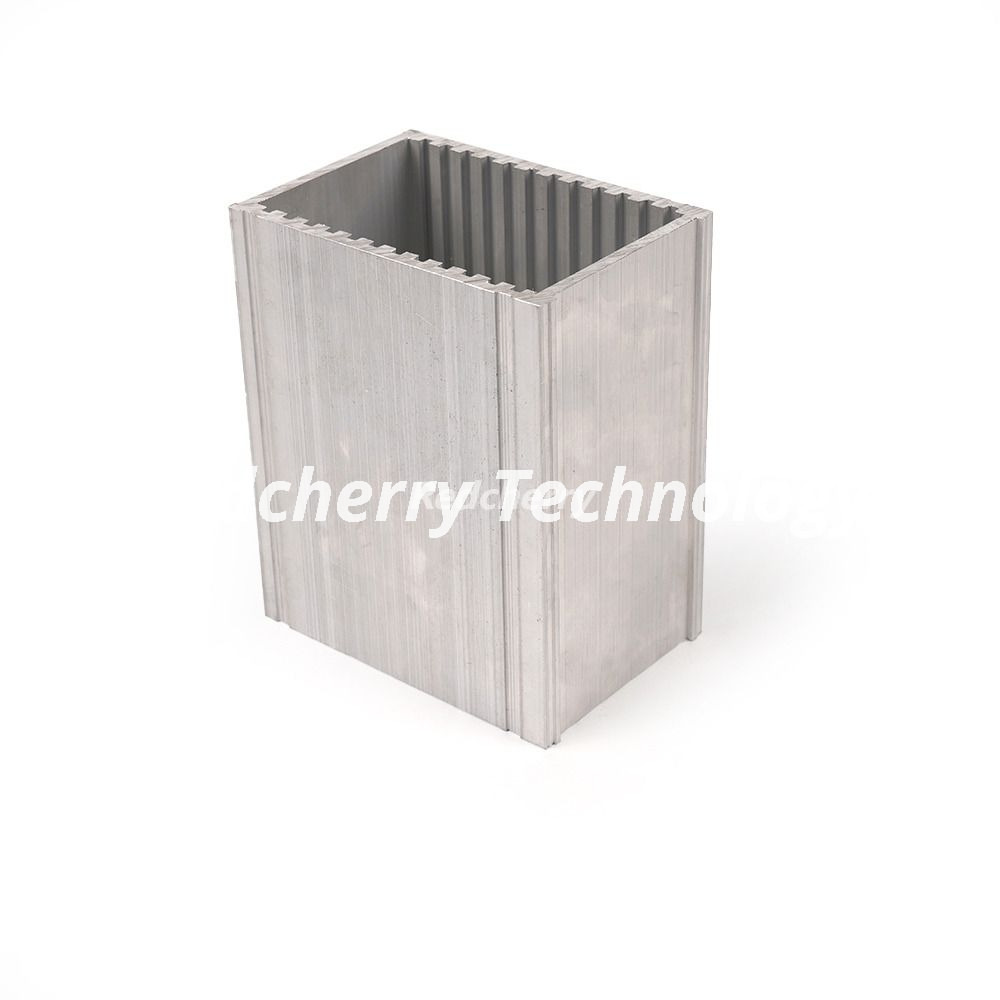
Doğru alüminyum alaşımının seçilmesi, son parçanın ekstrüde edilebilirliğini, mekanik performansını ve bitirme özelliklerini belirler. Magnezyum ve silikonla alaşımlanan 6000 serisi alaşımlar, mükemmel güç, korozyon direnci ve işlenebilirlik dengesi nedeniyle özel ekstrüzyonlar için endüstri standardıdır. 7000 serisi ultra yüksek mukavemet sunar ancak karmaşık boşluklara ekstrüzyona tabi tutulmasının oldukça zor olduğu bilinmektedir.
Alaşım Sınıfı |
Birincil Özellikler |
Tipik Uygulamalar |
Ekstrüde Edilebilirlik Derecesi |
|---|---|---|---|
6061 |
Yüksek yapısal mukavemet, iyi tokluk |
Havacılık çerçeveleri, otomotiv şasisi |
Ilıman |
6063 |
Mükemmel yüzey kalitesi, yüksek korozyon direnci |
Tıbbi muhafazalar, mimari kaplama |
Yüksek |
6005A |
Dengeli güç ve karmaşık profil yeteneği |
Demiryolu bileşenleri, ağır taşıma |
İyi |
7075 |
Ultra yüksek mukavemet, zayıf korozyon direnci |
Yüksek stresli havacılık bileşenleri |
Düşük |
Alaşım kimyasının ötesinde, temperleme işlemi metalin mekanik özelliklerini temelden değiştirir. Preste çözelti ısıl işlemi ve ardından fırında yapay yaşlandırma yoluyla elde edilen T6 temperi, 6000 serisi alaşımların akma dayanımını ve sertliğini maksimuma çıkarır. Spesifik alaşımın ve temperin çevresel maruziyetle eşleştirilmesi, uzun vadeli bileşen güvenilirliğinin sağlanması açısından kritik öneme sahiptir.
Genel inşaat için standart endüstri toleransları yeterlidir. Ancak gelişmiş imalat sektörleri, önemli ölçüde daha sıkı olan hassas toleranslara ihtiyaç duyar. Bu mikro toleranslara ulaşmak tamamen özel kalıp tasarımının fiziğine ve ekstrüzyon presinin kontrolüne bağlıdır.
Kalıp tasarımı karmaşık bir disiplindir. Alüminyum kalıbın ortasında daha hızlı, sürtünmeden dolayı kenarlarda daha yavaş akar. Kalıp tasarımcıları, profilin kalıptan düz bir şekilde çıkmasını sağlamak için metal akışını tıkamak veya rahatlatmak için değişen yatak uzunlukları kullanır. Isıtılmış alüminyumun akış hızı, kalıp yatak yüzeylerine karşı sürtünme ve presten çıkarken soğutma hızının tümü boyutsal stabiliteyi etkiler.
Önde gelen üreticiler, gelişmiş simülasyon yazılımı kullanarak akış sorunlarını azaltıyor. Hesaplamalı akışkanlar dinamiği, kalıp tasarımcılarının metalin basınç altında nasıl davranacağını tahmin etmelerine olanak tanır. Mühendisler, ekstrüzyon sürecini dijital olarak simüle ederek, takım için herhangi bir fiziksel çelik kesilmeden önce rulman uzunluklarını ayarlayabilir ve akış dengesizliklerini düzeltebilir.
Herhangi bir ekstrüzyon ortağı için kritik bir değerlendirme boyutu, üretimi sorunsuz bir şekilde ölçeklendirme yeteneğidir. Projeler genellikle pilot çalışmalar, pazar testleri ve hızlı prototip oluşturma ile başlar. Bu erken aşamalarda Minimum Sipariş Miktarlarına (MOQ) ilişkin esneklik hayati öneme sahiptir. Bir tasarım tamamen doğrulanmadan önce büyük bir üretim çalışmasını zorlamak, sermayeyi bağlar ve geçerliliğini yitirmiş envanter tutma riskini artırır.
Küçük seri üretim yetenekleri, mühendislik ekiplerinin fiziksel parçaları gerçek dünya koşullarında test etmesine, tasarımı iyileştirmesine ve montaj süreçlerini doğrulamasına olanak tanır. Tasarım kilitlendikten sonra üretim ortağının, farklı bir tedarikçiye geçiş yapmanıza gerek kalmadan yüksek hacimli, otomatikleştirilmiş üretime ölçeklenebilecek operasyonel altyapıya sahip olması gerekir.
Bu kusursuz ölçeklenebilirlik, farklı tonaj kapasitelerine sahip birden fazla ekstrüzyon presiyle donatılmış bir tesis gerektirir. Daha küçük bir baskı makinesi, hafif bir profilin ilk prototipini gerçekleştirebilirken, daha büyük, otomatik baskı makineleri seri üretimin yerini alarak sipariş hacminden bağımsız olarak tutarlı teslimat süreleri sağlar.
Ham ekstrüzyonun sağlanması nadiren son adımdır. Çoğu bileşen hassas kesme, CNC frezeleme, delme, kılavuz çekme, çapak alma ve yüzey bitirme gibi ikincil işlemler gerektirir. Bu hizmetleri kendi bünyesinde sunan bir ekstruderle ortaklık yapmak büyük bir stratejik avantaj sağlar.
Tek kaynaklı üretim, tedarik zincirini birleştirerek, birden fazla uzman satıcı arasında hareketli parçalarla ilgili geçiş sürelerini ortadan kaldırır. Aynı zamanda tek bir sorumluluk noktası oluşturur. Bitmiş bir parça kalite kontrolünden geçemezse, ekstruder ile makine atölyesi arasında kimin sorumlu olduğu konusunda herhangi bir anlaşmazlık olmaz. Üretici, kütükten bitmiş bileşene kadar tüm süreci kontrol ediyor.
Özel ekstrüzyonlara geçişte en yaygın tereddüt, kalıp oluşturma için gereken ilk sermaye harcamasıdır. Özel çelik kalıplar, standart profillerin önlediği bir ön maliyeti temsil eder. Ancak bu yatırımı kapsamlı bir başabaş analizi ile değerlendirmelisiniz.
Ön takımlama maliyeti genellikle üretim sırasında oluşturulan birim başına tasarruflarla hızla dengelenir. Net şekle yakın bir şekil elde ederek, özel ekstrüzyonlar saatlerce süren pahalı CNC işleme süresini ortadan kaldırır. Malzeme hurda oranlarını büyük ölçüde azaltırlar ve birden fazla standart parçanın montajından kaynaklanan işçilik maliyetlerini ortadan kaldırırlar. Yüksek hacimli üretim çalışmaları için takım maliyeti binlerce birime göre amortismana tabi tutularak bireysel parça fiyatı üzerindeki etki bir sentin kesirlerine indirilir.
Daha küçük üretim süreçleri için bile, eğer alternatif katı kütükten oldukça karmaşık, çok eksenli işlemeyi içeriyorsa, özel ekstrüzyonlar ekonomik olarak uygun hale gelir. Hacim eşiklerinin değerlendirilmesi ve toplam üretim maliyetinin karşılaştırılması, özel takımların sıklıkla uzun vadeli üstün bir yatırım getirisi sağladığını ortaya koymaktadır.
Mühendisler, son derece karmaşık, asimetrik profil şekilleri tasarlama ile ekstrüzyon işleminin hızı ve uygulanabilirliği arasındaki doğal dengeyi sağlamalıdır. Alüminyumun bir kalıba itilmesi fizik kanunlarına tabidir; CAD'de çizilen her şekil başarıyla çıkarılamaz.
Alüminyum ekstrüzyona özel Üretilebilirlik için Tasarım (DFM) ilkelerinin uygulanması esastır. Temel DFM yönergeleri şunları içerir:
Duvar Kalınlığını Standartlaştırın: Salgı tablasında eğilmeye veya bükülmeye neden olan eşit olmayan soğutma oranlarını önlemek için profil boyunca eşit kalınlığı koruyun.
Tüm Köşeleri Yarıçapla: Çelik kalıptaki gerilimi azaltmak ve aletin erken arızalanmasını önlemek için iç ve dış köşelere minimum yarıçap uygulayın.
Dil Oranlarını Sınırlayın: Çelik kalıp dilinin pres basıncı altında kırılmasını önlemek için kanalların derinlik-genişlik oranını düşük tutun.
Profili Simetriye Alın: Kalıp portlarından dengeli metal akışını sağlamak için mümkün olduğunca simetrik kesitler tasarlayın.
Mühendisler, bu DFM ilkelerine bağlı kalarak ekstrüzyon döngüsünü optimize ederek daha yüksek baskı hızları, daha düşük hurda oranları ve genel üretim maliyetlerini azaltır.
Kötü optimize edilmiş tasarımlar doğrudan ekstrüzyon kusurlarına yol açar. Yaygın sorunlar arasında aşırı baskı hızlarından kaynaklanan yüzey yırtılması, eşit olmayan soğutmadan kaynaklanan boyutsal çarpıklık ve hassas profil bölümlerindeki eksik dolgular yer alır. Çelik kalıp kesildikten sonra bu kusurların düzeltilmesi pahalıdır ve ciddi proje gecikmelerine neden olur.
Bu risklerin azaltılması sıkı bir erken aşama doğrulama gerektirir. Mühendislik ekipleri, sert takımlama işlemine geçmeden önce daha büyük montaj içindeki formu, uyumu ve işlevi değerlendirmek için 3D baskıyı kullanmalıdır. Eş zamanlı olarak, tasarımın beklenen yük koşulları altında yapısal bütünlüğünü doğrulamak için sonlu elemanlar analizi (FEA) kullanılmalıdır.
En kritik azaltma stratejisi, tasarım ekibiniz ile ekstrüzyon üreticisinin kalıp tasarımcıları arasında işbirliğine dayalı mühendislik incelemeleri yapmaktır. Ekstrüzyon mühendisleri metal akış dinamiği konusunda pratik ve sahada deneyime sahiptir. Bunları erken dahil etmek, potansiyel darboğazların baskı makinesinde fiziksel kusurlar olarak ortaya çıkmadan önce tespit edilmesini ve çözülmesini sağlar.
Eski ekipmanlara veya tek bir arıza noktasına sahip bir ekstrüzyon ortağına güvenmek, önemli tedarik zinciri risklerini beraberinde getirir. Kritik bir ekstrüzyon presindeki bir arıza veya eskimiş fırında meydana gelen bir arıza, üretimi tamamen durdurabilir ve üretim programınız boyunca art arda gecikmelere neden olabilir.
Kesintisiz tedarik sağlamak için iş ortaklarını operasyonel yedekliliklerine göre değerlendirin. Farklı boyutlarda çok sayıda ekstrüzyon presi, çok işlevli otomatik taşıma makineleri ve güçlü önleyici bakım programlarıyla donatılmış üreticileri seçin. Bu yedeklilik, bir makinenin bakım nedeniyle arızalanması durumunda üretimin sorunsuz bir şekilde başka bir hatta geçmesini garanti eder.
Sıkı kalite kontrol protokolleri tartışılamaz. Üreticinin ilgili ISO sertifikalarına sahip olduğunu ve gelişmiş denetim teknolojilerini kullandığını doğrulayın. Otomatik Optik Muayene (AOI) sistemleri ve Koordinat Ölçüm Makinesi (CMM) doğrulaması, her partinin belirtilen boyut toleranslarını ve yüzey kalitesi gereksinimlerini karşılamasını sağlar.
Özel alüminyum ekstrüzyonları üretim iş akışınıza başarılı bir şekilde entegre etmek ve anında operasyonel faydalar elde etmek için aşağıdaki uygulanabilir adımları uygulayın:
Tasarımınızı tamamlamadan önce ekstrüde edilebilirliği doğrulamak ve potansiyel DFM darboğazlarını belirlemek için ön CAD modellerini kısa listedeki bir ekstrüzyon ortağına gönderin.
Özel yapısal, termal ve çevresel gereksinimlerinize uygun 6000 veya 7000 serisi alaşımı ve temperi tam olarak seçmek için kapsamlı bir malzeme incelemesi talep edin.
Tedarik zincirinizi güvence altına almak ve teslim sürelerini kısaltmak için yedek baskı yetenekleri ve kapsamlı şirket içi ikincil operasyonlar açısından potansiyel üretim ortaklarını denetleyin.
Ön kalıp yatırımını işleme süresi, montaj işçiliği ve malzeme israfından birim başına öngörülen tasarruflarla karşılaştırarak özel takımlama için kesin başabaş noktasını hesaplayın.
C: Teslimat süreleri profil karmaşıklığına bağlıdır. İlk kalıp tasarımı ve kesimi iki ila dört hafta sürer. İlk ürün incelemesi (FAI) numuneleri genellikle dört ila altı hafta içinde ulaşır. Prototip onayından sonra, tam ölçekli üretim çalışmaları, baskı kapasitesine ve ikincil sonlandırma gereksinimlerine bağlı olarak üç ila beş hafta daha gerektirir.
C: Kalıp maliyetleri profilin boyutuna, karmaşıklığına ve katı veya içi boş bir şekil olmasına göre değişir. Basit katı kalıplar daha az ön sermaye gerektirirken karmaşık, çok boşluklu içi boş kalıplar daha büyük bir başlangıç yatırımı gerektirir. Bu tek seferlik takımlama harcaması, sonraki işleme ve montaj adımlarını ortadan kaldırarak kendini hızlı bir şekilde amorti eder.
C: Standart toleranslar, temel çerçevelemeye uygun olan Alüminyum Birliği kurallarına uygundur. Hassas toleranslar çok daha sıkıdır ve genellikle boyutları ±0,005 inç veya daha iyi tutar. Bu mikro toleranslara ulaşmak, özel kalıp tasarımı, preste sıkı sıcaklık kontrolü ve salgı tablasında gelişmiş soğutma teknikleri gerektirir.
C: Evet, malzemeyi tam olarak gerilimin oluştuğu yere koymak için farklı duvar kalınlıklarına sahip profiller tasarlayabilirsiniz. Bununla birlikte, kalın ve ince kesitler arasındaki sert geçişler eşit olmayan soğumaya neden olarak boyutsal çarpıklığa yol açar. Dengeli metal akışı sağlamak için geçişleri kademeli tutun ve mümkün olan her yerde tekdüzeliği koruyun.
A: 6061, daha yüksek çekme ve akma dayanımı sunarak ağır hizmet tipi yapısal parçalar için tercih edilmesini sağlar, ancak karmaşık kalıpların içinden geçmek daha zordur. 6063 biraz daha düşük mukavemete sahiptir ancak ince duvarlar ve karmaşık ayrıntılar için üstün ekstrüde edilebilirlik sağlar. Aynı zamanda kozmetik eloksallama için çok daha pürüzsüz bir yüzey sağlar.
C: Birçok gelişmiş üretici, hızlı prototip oluşturma ve pilot çalışmaları desteklemek için esnek Minimum Sipariş Miktarları (MOQ'lar) sunar. Küçük partiler birim başına daha yüksek kurulum maliyeti taşırken, mühendislik ekiplerinin yüksek hacimli üretime geçmeden önce fiziksel parçaları ve montaj süreçlerini uygun maliyetli bir şekilde doğrulamasına olanak tanır.
C: Yetenekli ekstrüzyon ortakları kapsamlı şirket içi ikincil operasyonlar sunuyor. Bunlara hassas kesme, çok eksenli CNC frezeleme, delme, kılavuz çekme ve çapak alma dahildir. Ayrıca sert kaplamalı eloksal veya toz kaplama gibi ısıl işlemler ve yüzey bitirme işlemleriyle de ilgilenirler. Bu süreçleri tek bir çatı altında tutmak, teslim sürelerini azaltır ve kalite kontrolünü sıkılaştırır.


