
Vues : 124 Auteur : Éditeur du site Heure de publication : 2026-09-30 Origine : Site


Les équipes d'ingénierie des secteurs de l'aérospatiale, de l'automobile et de la fabrication médicale luttent constamment contre les limites de poids, les défaillances structurelles et les tolérances strictes. Les profils standard disponibles dans le commerce ne parviennent souvent pas à répondre à ces exigences rigoureuses. Lorsque vous comptez sur des formes standard, vous vous retrouvez avec un usinage secondaire excessif, des assemblages complexes en plusieurs parties et une intégrité structurelle compromise. Cette approche gonfle les coûts unitaires et prolonge les délais de production. La solution pratique consiste à passer à des extrusions d’aluminium personnalisées. En concevant un projet spécialement conçu Tube d'extrusion d'aluminium ou profil complexe très spécifique, vous intégrez dès le départ les géométries nécessaires. Vous réduisez le gaspillage de matières premières et obtenez des propriétés mécaniques précises directement à partir de la conception initiale de la filière d’extrusion dédiée. Cette stratégie élimine la phase de fabrication soustractive lourde et vous permet d'obtenir plus rapidement un composant fini et hautes performances.
Les tubes d'extrusion d'aluminium personnalisés éliminent les étapes d'assemblage redondantes et réduisent considérablement le gaspillage de matériaux en obtenant une forme quasi nette directement à partir de la presse.
La sélection de la série d'alliages optimale (par exemple, série 6000 ou série 7000) est la première étape cruciale pour équilibrer l'extrudabilité, la résistance à la traction et la compatibilité de finition post-traitement.
Bien que les matrices personnalisées nécessitent un investissement initial en outillage, ce coût est rapidement compensé par des réductions à long terme des taux d'usinage CNC secondaire, de main d'œuvre et de rebut.
Le partenariat avec une extrudeuse capable de gérer à la fois le prototypage en petits lots et la production en grand volume garantit une évolutivité transparente sans changer de fournisseur.
L'évaluation d'un partenaire d'extrusion nécessite un examen strict de ses technologies automatisées, de ses machines multifonctions, de ses opérations secondaires internes et des redondances du contrôle qualité pour atténuer les risques liés à la chaîne d'approvisionnement.
Rendez-vous dans n’importe quel atelier d’usinage et vous constaterez le coût financier lié à l’adaptation de formes standard en aluminium à des applications spécialisées. L'achat d'un matériau rectangulaire standard et son fraisage à des dimensions spécifiques consomment énormément de temps de broche. Le fait de monopoliser 60 à 70 % d'une billette solide juste pour créer un canal nervuré génère des bacs de copeaux d'aluminium. Cette approche de fabrication soustractive entre directement en conflit avec les principes de production allégée, qui donnent la priorité à l’efficacité des matériaux et à la réduction des temps de cycle.
Au-delà du gaspillage de matières premières, les profils standards obligent les ingénieurs à concevoir des assemblages en plusieurs parties. L'assemblage de plusieurs composants standards par soudage MIG ou TIG introduit une zone affectée par la chaleur (ZAT). Ce cycle thermique localisé dégrade la trempe de l’aluminium, diminuant considérablement la limite d’élasticité au niveau du joint. Les attaches mécaniques ne sont guère meilleures. Ils ajoutent du poids inutilement, nécessitent des trous percés qui agissent comme des concentrateurs de contraintes et ont tendance à reculer sous l'effet des vibrations à haute fréquence. L’utilisation d’une seule extrusion personnalisée monolithique élimine entièrement ces points faibles, garantissant une répartition uniforme de la charge sur l’ensemble du composant.
S'appuyer sur des pièces disponibles dans le commerce crée également une chaîne d'approvisionnement gonflée. La gestion des stocks de plusieurs composants distincts, le suivi des délais de livraison des différents fournisseurs et la coordination des processus d'assemblage complexes augmentent les frais généraux. La consolidation de ces pièces dans un seul profil personnalisé rationalise l'approvisionnement, réduit le travail d'assemblage sur le terrain et accélère votre mise sur le marché.
Les applications hautes performances exigent le strict respect de critères spécialisés que les profils standards ne peuvent tout simplement pas respecter. Dans le secteur aérospatial, le principal facteur déterminant est le rapport achat-vol et la mesure globale poids/résistance. Les composants tels que les rails de siège, les longerons du fuselage et les supports structurels intérieurs doivent résister à d'immenses contraintes mécaniques tout en perdant tous les grammes possibles pour maximiser le rendement énergétique.
L'industrie automobile, en particulier le secteur des véhicules électriques (VE), donne la priorité à la gestion thermique et à la résistance aux chocs. Les boîtiers de batterie EV nécessitent des extrusions offrant une conductivité thermique élevée pour dissiper rapidement la chaleur. Les ingénieurs conçoivent des profils personnalisés avec des ports de fluide à micro-canaux intégrés pour faire circuler les liquides de refroidissement directement à côté des cellules de la batterie. Un profil standard ne peut pas y parvenir sans une plomberie secondaire complexe et sujette aux fuites.
La fabrication de dispositifs médicaux introduit des exigences dimensionnelles strictes. Les environnements d’assemblage automatisés exigent une précision sans compromis. Un écart de quelques millièmes de pouce peut provoquer un blocage ou un désalignement des composants optiques dans l’équipement de diagnostic par les robots. La finition de surface de ces extrusions est également critique. La qualité initiale de l’extrusion dicte le succès des processus en aval comme l’anodisation dure ou le revêtement en poudre antimicrobienne, qui maintiennent la stérilité des environnements médicaux.
Le véritable avantage technique des matrices personnalisées est la capacité de produire des sections transversales très complexes et multifonctionnelles. Une coutume Le tube d'extrusion d'aluminium peut comporter une sangle interne pour une rigidité en torsion améliorée, des épaisseurs de paroi variables pour placer le matériau exactement là où les concentrations de contraintes se produisent et des canaux de fixation intégrés pour éliminer les trous percés et taraudés.
Cette flexibilité de conception vous permet de consolider plusieurs fonctionnalités fonctionnelles dans un seul profil extrudé. Une poutre de support structurelle peut simultanément agir comme un dissipateur thermique avec des ailettes de refroidissement externes et comporter des canaux de fluide internes pour un refroidissement liquide actif. Cette consolidation réduit considérablement le nombre global de pièces et simplifie l'architecture du produit final.
Les conceptions de tubes multi-cavités résolvent de sévères contraintes d’espace et de poids. En utilisant des chambres internes creuses créées par des matrices à hublots, les ingénieurs maximisent le moment d'inertie tout en minimisant la section transversale. Cette approche est déployée dans les bras robotiques, les charpentes structurelles pour les systèmes de convoyeurs automatisés et les châssis de drones légers, où maximiser la rigidité tout en minimisant la masse est l'objectif principal.
L'extrusion personnalisée est un processus de fabrication de forme proche de la forme nette. En poussant la billette d'aluminium chauffée à travers une matrice en acier usinée avec précision, le matériau apparaît sous une forme qui correspond étroitement à la géométrie finale requise. Cela minimise le besoin d'un usinage soustractif approfondi, réduisant ainsi considérablement l'utilisation de matières premières par rapport à l'usinage de pièces à partir de blocs massifs.
Cette efficacité soutient les initiatives de développement durable des entreprises. L'aluminium est recyclable à l'infini sans perdre ses propriétés mécaniques. L'utilisation d'extrusions personnalisées réduit le volume global d'aluminium primaire requis par pièce. Les déchets générés pendant le processus d'extrusion, tels que les mégots et les chutes de billettes, sont facilement capturés, refondus et réintroduits dans la chaîne d'approvisionnement, créant ainsi un cycle de fabrication en boucle fermée hautement durable.
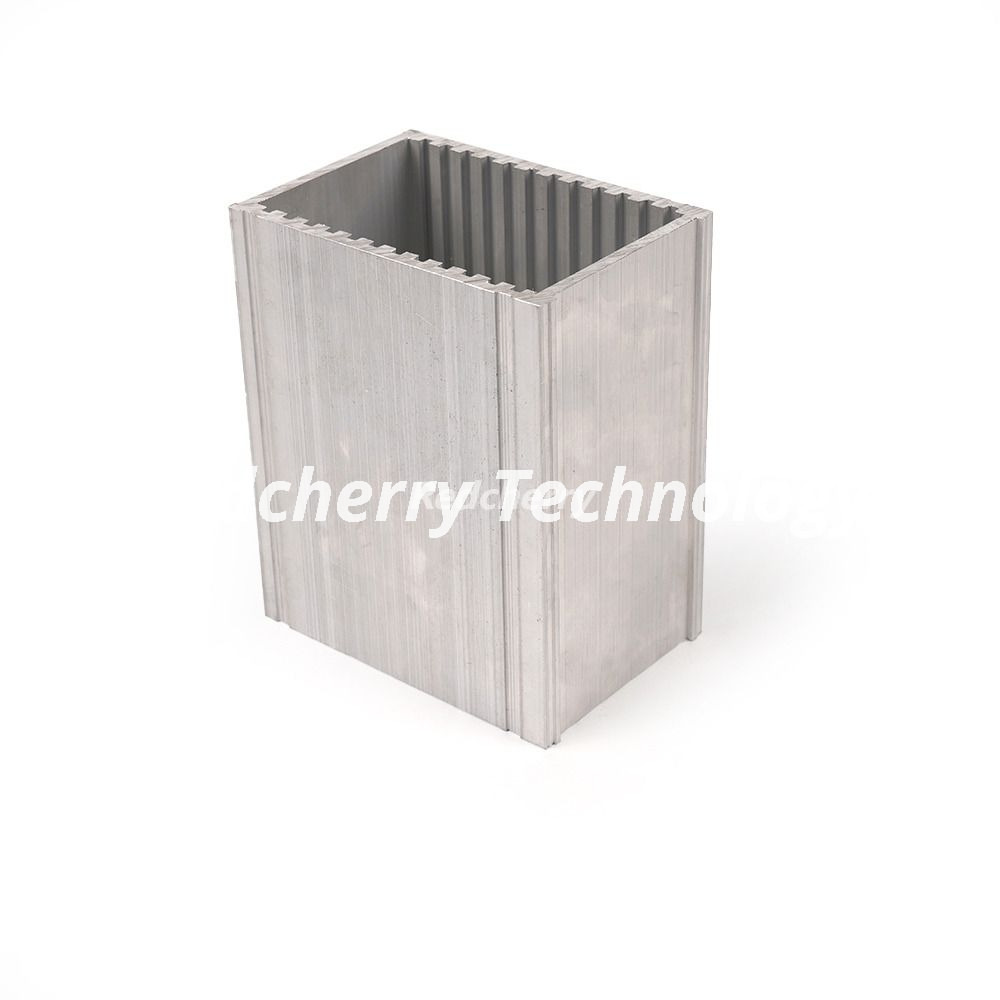
La sélection du bon alliage d'aluminium détermine l'extrudabilité, les performances mécaniques et les caractéristiques de finition de la pièce finale. Les alliages de la série 6000, alliés au magnésium et au silicium, constituent la norme industrielle pour les extrusions personnalisées en raison de leur excellent équilibre entre résistance, résistance à la corrosion et usinabilité. La série 7000 offre une résistance ultra élevée mais est notoirement difficile à extruder dans des creux complexes.
Qualité d'alliage |
Caractéristiques principales |
Applications typiques |
Cote d'extrudabilité |
|---|---|---|---|
6061 |
Haute résistance structurelle, bonne ténacité |
Châssis aérospatiaux, châssis automobile |
Modéré |
6063 |
Excellente finition de surface, haute résistance à la corrosion |
Boîtiers médicaux, garniture architecturale |
Haut |
6005A |
Résistance équilibrée et capacité de profil complexe |
Composants ferroviaires, transports lourds |
Bien |
7075 |
Ultra haute résistance, mauvaise résistance à la corrosion |
Composants aérospatiaux soumis à de fortes contraintes |
Faible |
Au-delà de la chimie de l’alliage, le processus de trempe modifie fondamentalement les propriétés mécaniques du métal. L'état T6, obtenu grâce à un traitement thermique en solution à la presse suivi d'un vieillissement artificiel dans un four, maximise la limite d'élasticité et la dureté des alliages de la série 6000. L'adaptation de l'alliage et de la trempe spécifiques à l'exposition environnementale est essentielle pour garantir la fiabilité des composants à long terme.
Les tolérances standard de l’industrie sont suffisantes pour la construction générale. Cependant, les secteurs manufacturiers avancés nécessitent des tolérances de précision nettement plus strictes. L'atteinte de ces micro-tolérances dépend entièrement de la physique de la conception de la filière dédiée et du contrôle de la presse d'extrusion.
La conception de matrices est une discipline complexe. L'aluminium s'écoule plus rapidement au centre de la matrice et plus lentement sur les bords en raison du frottement. Les concepteurs de matrices utilisent différentes longueurs de roulements pour étouffer ou soulager le flux de métal, garantissant ainsi que le profil sort droit de la matrice. Le débit de l'aluminium chauffé, le frottement contre les surfaces d'appui de la matrice et la vitesse de refroidissement à la sortie de la presse ont tous un impact sur la stabilité dimensionnelle.
Les principaux fabricants atténuent les problèmes de débit en utilisant un logiciel de simulation avancé. La dynamique numérique des fluides permet aux concepteurs de matrices de prédire le comportement du métal sous pression. En simulant numériquement le processus d'extrusion, les ingénieurs peuvent ajuster la longueur des roulements et corriger les déséquilibres d'écoulement avant que l'acier physique ne soit coupé pour l'outillage.
Une dimension d’évaluation essentielle pour tout partenaire d’extrusion est sa capacité à faire évoluer la production de manière transparente. Les projets commencent souvent par des essais pilotes, des tests de marché et un prototypage rapide. Au cours de ces premières étapes, la flexibilité concernant les quantités minimales de commande (MOQ) est vitale. Forcer une production massive avant qu’une conception ne soit entièrement validée immobilise du capital et augmente le risque de détenir des stocks obsolètes.
Les capacités de production en petits lots permettent aux équipes d'ingénierie de tester des pièces physiques dans des conditions réelles, d'affiner la conception et de valider les processus d'assemblage. Une fois la conception verrouillée, le partenaire de fabrication doit posséder l’infrastructure opérationnelle nécessaire pour passer à une production automatisée à grand volume sans que vous ayez à passer à un autre fournisseur.
Cette évolutivité transparente nécessite une installation équipée de plusieurs presses d’extrusion de différentes capacités de tonnage. Une presse plus petite peut gérer le prototypage initial d'un profil léger, tandis que des presses automatisées plus grandes prennent le relais pour la production en série, garantissant des délais de livraison cohérents quel que soit le volume de la commande.
L’obtention d’une extrusion brute est rarement l’étape finale. La plupart des composants nécessitent des opérations secondaires telles que la découpe de précision, le fraisage CNC, le perçage, le taraudage, l'ébavurage et la finition de surface. Le partenariat avec un extrudeur qui propose ces services en interne offre un énorme avantage stratégique.
La fabrication auprès d'un seul fournisseur consolide la chaîne d'approvisionnement, éliminant les temps de transit associés au déplacement des pièces entre plusieurs fournisseurs spécialisés. Il établit également un point unique de responsabilité. Si une pièce finie échoue à un contrôle de qualité, il n'y a aucun différend entre l'extrudeur et l'atelier d'usinage quant à savoir qui est responsable. Le fabricant contrôle l'ensemble du processus, de la billette au composant fini.
L'hésitation la plus courante lors de la transition vers des extrusions personnalisées est la dépense d'investissement initiale requise pour la création de la matrice. Les matrices en acier personnalisées représentent un coût initial que les profils standard évitent. Cependant, vous devez évaluer cet investissement à travers une analyse complète du seuil de rentabilité.
Le coût initial de l’outillage est généralement rapidement compensé par les économies unitaires générées pendant la production. En obtenant une forme proche de la valeur nette, les extrusions personnalisées éliminent des heures d'usinage CNC coûteux. Ils réduisent considérablement les taux de rebut de matériaux et éliminent les coûts de main-d'œuvre associés à l'assemblage de plusieurs pièces standard. Pour les séries de production en grand volume, le coût de l’outillage est amorti sur des milliers d’unités, réduisant ainsi l’impact sur le prix des pièces individuelles à quelques fractions de centime.
Même pour les petites séries de production, les extrusions personnalisées deviennent économiquement viables si l'alternative implique un usinage multi-axes très complexe à partir de billettes solides. L'évaluation des seuils de volume et la comparaison du coût total de fabrication révèlent que les outils personnalisés offrent souvent un retour sur investissement supérieur à long terme.
Les ingénieurs doivent trouver un compromis inhérent entre la conception de formes de profilés asymétriques très complexes et la rapidité et la faisabilité du processus d'extrusion. Pousser l’aluminium à travers une filière est soumis aux lois de la physique ; Toutes les formes dessinées en CAO ne peuvent pas être extrudées avec succès.
La mise en œuvre des principes de conception pour la fabricabilité (DFM) spécifiques à l’extrusion d’aluminium est essentielle. Les principales lignes directrices du DFM comprennent :
Standardisez l'épaisseur de paroi : maintenez une épaisseur uniforme sur tout le profil pour éviter des taux de refroidissement inégaux qui provoquent une courbure ou une torsion de la table de sortie.
Rayonner tous les coins : appliquez un rayon minimum aux coins internes et externes pour réduire les contraintes sur la matrice en acier et éviter une défaillance prématurée de l'outil.
Limiter les rapports de languette : maintenez le rapport profondeur/largeur des canaux faible pour empêcher la languette de matrice en acier de se casser sous la pression de la presse.
Symétrisez le profil : concevez des sections transversales symétriques autant que possible pour garantir un flux de métal équilibré à travers les ports de la matrice.
En adhérant à ces principes DFM, les ingénieurs optimisent le cycle d'extrusion, garantissant des vitesses de presse plus rapides, des taux de rebuts inférieurs et des coûts de production globaux réduits.
Des conceptions mal optimisées conduisent directement à des défauts d’extrusion. Les problèmes courants incluent les déchirures de surface causées par des vitesses de presse excessives, les déformations dimensionnelles résultant d'un refroidissement inégal et les remplissages incomplets dans les sections de profil délicates. La correction de ces défauts après la découpe de la matrice en acier est coûteuse et entraîne de graves retards dans le projet.
L’atténuation de ces risques nécessite une validation rigoureuse à un stade précoce. Avant de s'engager dans un outillage dur, les équipes d'ingénierie doivent utiliser l'impression 3D pour évaluer la forme, l'ajustement et la fonction au sein d'un assemblage plus large. Parallèlement, une analyse par éléments finis (FEA) doit être utilisée pour valider l'intégrité structurelle de la conception dans des conditions de charge anticipées.
La stratégie d'atténuation la plus critique consiste à engager des revues techniques collaboratives entre votre équipe de conception et les concepteurs de matrices du fabricant d'extrusion. Les ingénieurs en extrusion possèdent une expérience pratique sur le terrain en matière de dynamique des écoulements de métaux. Leur implication précoce garantit que les goulots d'étranglement potentiels sont identifiés et résolus avant qu'ils ne se manifestent par des défauts physiques sur la presse.
S'appuyer sur un partenaire d'extrusion doté d'un équipement obsolète ou d'un point de défaillance unique présente un risque important pour la chaîne d'approvisionnement. Une panne sur une presse d'extrusion critique ou une panne dans un four vieillissant peut interrompre complètement la production, provoquant des retards en cascade tout au long de votre calendrier de fabrication.
Pour garantir un approvisionnement ininterrompu, évaluez les partenaires en fonction de leur redondance opérationnelle. Sélectionnez des fabricants équipés de plusieurs presses d'extrusion de différentes tailles, de machines de manutention automatisées multifonctions et de programmes de maintenance préventive robustes. Cette redondance garantit que si une machine tombe en panne pour maintenance, la production passe facilement à une autre ligne.
Des protocoles stricts de contrôle de qualité ne sont pas négociables. Vérifiez que le fabricant détient les certifications ISO pertinentes et utilise des technologies d’inspection avancées. Les systèmes d'inspection optique automatisée (AOI) et la vérification des machines à mesurer tridimensionnelles (CMM) garantissent que chaque lot répond aux tolérances dimensionnelles et aux exigences de finition de surface spécifiées.
Pour intégrer avec succès des extrusions d'aluminium personnalisées dans votre flux de fabrication et obtenir des avantages opérationnels immédiats, exécutez les étapes concrètes suivantes :
Soumettez des modèles CAO préliminaires à un partenaire d'extrusion présélectionné pour valider l'extrudabilité et identifier les goulots d'étranglement potentiels du DFM avant de finaliser votre conception.
Demandez un examen complet des matériaux pour sélectionner l'alliage et la trempe exacts des séries 6000 ou 7000 qui correspondent à vos exigences structurelles, thermiques et environnementales spécifiques.
Auditez les partenaires de fabrication potentiels pour détecter les capacités de presse redondantes et les opérations secondaires internes complètes afin de sécuriser votre chaîne d'approvisionnement et de réduire les délais de livraison.
Calculez le seuil de rentabilité précis pour un outillage personnalisé en comparant l'investissement initial dans la matrice aux économies unitaires projetées en termes de temps d'usinage, de main d'œuvre d'assemblage et de gaspillage de matériaux.
R : Les délais de livraison dépendent de la complexité du profil. La conception initiale des matrices et la découpe prennent de deux à quatre semaines. Les échantillons d’inspection du premier article (FAI) arrivent généralement dans un délai de quatre à six semaines. Après l'approbation du prototype, les cycles de production à grande échelle nécessitent trois à cinq semaines supplémentaires, en fonction de la capacité de la presse et des exigences de finition secondaire.
R : Les coûts des matrices varient en fonction de la taille du profil, de sa complexité et du fait qu'il s'agisse d'une forme solide ou creuse. Les matrices solides simples nécessitent moins de capital initial, tandis que les matrices creuses complexes à plusieurs empreintes nécessitent un investissement initial plus important. Cette dépense ponctuelle en outillage est rapidement rentabilisée en éliminant les étapes d'usinage et d'assemblage en aval.
R : Les tolérances standard suivent les directives de l’Aluminium Association et conviennent à la charpente de base. Les tolérances de précision sont beaucoup plus strictes, maintenant souvent les dimensions à ± 0,005 pouces ou mieux. Atteindre ces micro-tolérances nécessite une conception de matrice spécialisée, un contrôle strict de la température au niveau de la presse et des techniques de refroidissement avancées sur la table de sortie.
R : Oui, vous pouvez concevoir des profilés avec différentes épaisseurs de paroi pour placer le matériau exactement là où se produisent les contraintes. Cependant, des transitions drastiques entre les sections épaisses et minces provoquent un refroidissement inégal, conduisant à une déformation dimensionnelle. Gardez les transitions progressives et maintenez l'uniformité autant que possible pour garantir un flux de métal stable.
R : Le 6061 offre une résistance à la traction et une limite d'élasticité plus élevées, ce qui en fait la référence pour les pièces structurelles robustes, mais il est plus difficile à insérer dans des matrices complexes. Le 6063 a une résistance légèrement inférieure mais offre une extrudabilité supérieure pour les parois minces et les détails complexes. Cela donne également une surface beaucoup plus lisse pour l’anodisation cosmétique.
R : De nombreux fabricants avancés proposent des quantités minimales de commande (MOQ) flexibles pour prendre en charge le prototypage rapide et les essais pilotes. Même si les petits lots entraînent un coût de configuration par unité plus élevé, ils permettent aux équipes d'ingénierie de valider les pièces physiques et les processus d'assemblage de manière rentable avant de se lancer dans une production en grand volume.
R : Des partenaires d'extrusion compétents proposent des opérations secondaires internes complètes. Ceux-ci incluent la découpe de précision, le fraisage CNC multi-axes, le perçage, le taraudage et l'ébavurage. Ils gèrent également les traitements thermiques et la finition de surface comme l'anodisation dure ou le revêtement en poudre. Garder ces processus sous un même toit réduit les délais de livraison et renforce le contrôle qualité.


