


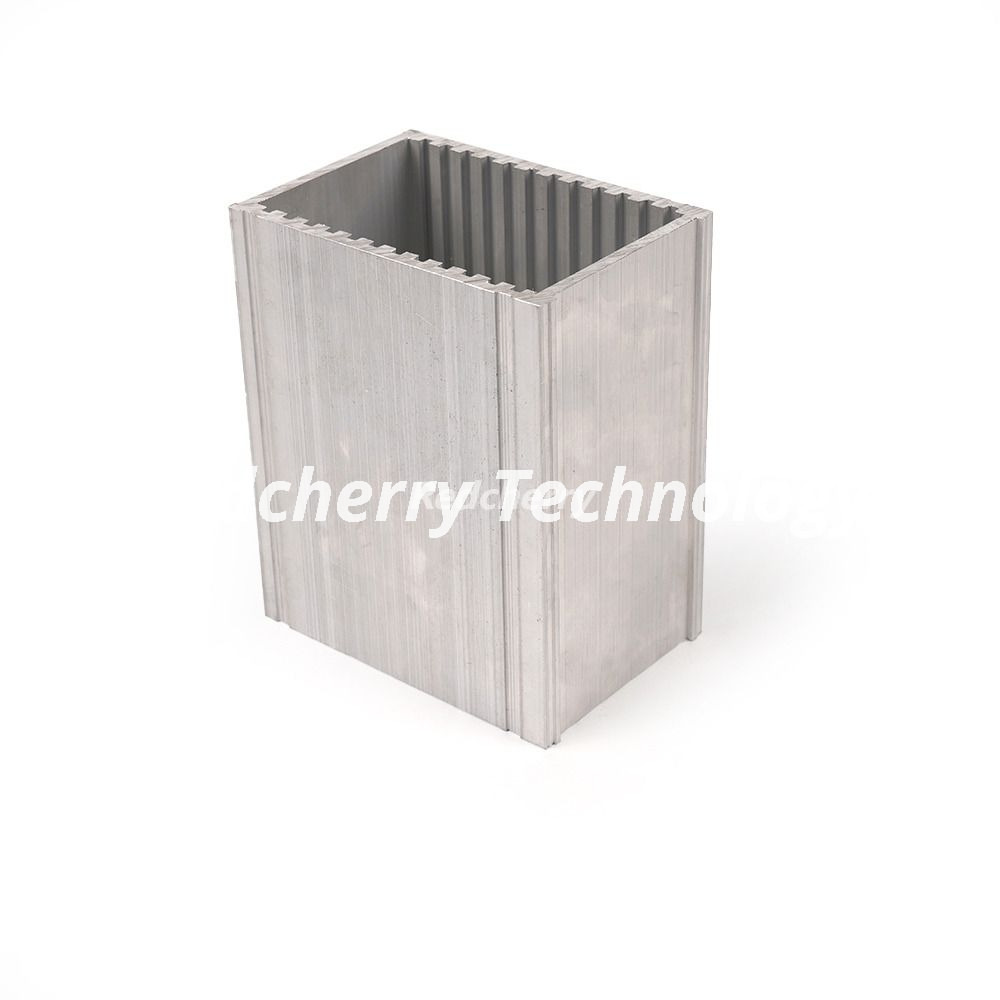
航空宇宙、自動車、医療製造のエンジニアリング チームは、重量制限、構造上の欠陥、厳しい公差と常に闘っています。標準的な既製プロファイルでは、これらの厳しい要求を満たせないことがよくあります。標準の形状に依存すると、過剰な二次加工、複雑な複数部品のアセンブリが発生し、構造的完全性が損なわれることになります。このアプローチでは、単価が高騰し、生産スケジュールが長引きます。実際的な解決策は、カスタムのアルミニウム押し出し材に移行することです。専用のエンジニアリングを行うことで、 アルミニウム押出チューブ や非常に特殊な複雑なプロファイルでは、最初から必要な形状を統合できます。原材料の無駄を削減し、最初の専用押出ダイ設計から直接正確な機械的特性を実現します。この戦略では、複雑なサブトラクティブ製造段階を省略し、完成した高性能コンポーネントをより早く完成させることができます。
カスタムのアルミニウム押出チューブは、プレスから直接ニアネットシェイプを実現することで、冗長な組み立てステップを排除し、材料の無駄を大幅に削減します。
最適な合金シリーズ (例: 6000 シリーズと 7000 シリーズ) を選択することは、押出性、引張強度、および後加工仕上げの適合性のバランスを取る上で重要な最初のステップです。
カスタム金型には事前の工具投資が必要ですが、このコストは二次 CNC 加工、労働力、スクラップ率の長期的な削減によってすぐに相殺されます。
少量バッチのプロトタイピングと大量生産の両方を処理できる押出機と提携することで、サプライヤーを変更することなくシームレスな拡張性が保証されます。
押出成形パートナーを評価するには、サプライチェーンのリスクを軽減するための自動化技術、多機能機械、社内の二次加工、および品質管理の冗長性を厳密に精査する必要があります。
機械工場のフロアに足を踏み入れると、標準的なアルミニウム形状を特殊な用途に適応させると、経済的に浪費されることがわかります。標準的な長方形の素材を購入し、それを特定の寸法にフライス加工するには、膨大なスピンドル時間がかかります。リブ付きチャネルを作成するためだけに固体ビレットの 60% ~ 70% を買い占めると、アルミニウム チップのビンが生成されます。このサブトラクティブ製造アプローチは、材料効率とサイクル時間の短縮を優先するリーン製造原則と直接矛盾します。
原材料の無駄だけでなく、標準プロファイルにより、エンジニアは複数の部品からなるアセンブリの設計を余儀なくされます。 MIG または TIG 溶接によっていくつかの標準コンポーネントを接合すると、熱影響部 (HAZ) が発生します。この局所的な熱サイクルによりアルミニウムの焼き戻しが低下し、接合部の降伏強度が大幅に低下します。機械式ファスナーはそれほど優れたものではありません。不必要な重量が追加され、応力集中部として機能するドリル穴が必要で、高周波振動で後退する傾向があります。単一のモノリシック カスタム押し出しを利用することで、これらの弱点が完全に排除され、コンポーネント全体に均一な負荷分散が保証されます。
既製の部品に依存すると、サプライチェーンも肥大化します。複数の異なるコンポーネントの在庫を管理し、さまざまなベンダーのリードタイムを追跡し、複雑な組み立てプロセスを調整すると、オーバーヘッドが増加します。これらの部品を単一のカスタム プロファイルに統合することで、調達が合理化され、現場での組み立て作業が軽減され、市場投入までの時間が短縮されます。
高性能アプリケーションでは、標準プロファイルでは達成できない特殊な基準を厳密に順守することが求められます。航空宇宙分野では、主な要因は購入率と全体的な重量対強度の指標です。シートトラック、胴体ストリンガー、内部構造サポートなどのコンポーネントは、燃料効率を最大化するために可能な限り重量を減らしながら、莫大な機械的ストレスに耐える必要があります。
自動車業界、特に電気自動車 (EV) 部門は、熱管理と衝突安全性を優先しています。 EV バッテリーのエンクロージャには、熱を迅速に放散するために高い熱伝導率を備えた押出成形品が必要です。エンジニアは、バッテリーセルに直接隣接して冷却剤を循環させるために、統合されたマイクロチャネル流体ポートを備えたカスタムプロファイルを設計します。標準プロファイルでは、複雑で漏れが発生しやすい二次配管なしではこれを達成できません。
医療機器の製造では、厳しい寸法要件が導入されます。自動化された組み立て環境では、妥協のない精度が求められます。 1 インチの数千分の 1 のずれにより、ロボット ハンドラーが診断装置内で光学コンポーネントに引っかかったり、位置がずれたりする可能性があります。これらの押出成形品の表面仕上げも同様に重要です。初期の押出品質は、医療環境を無菌状態に保つハードコート陽極酸化処理や抗菌粉体塗装などの下流プロセスの成功を左右します。
カスタム金型の本当のエンジニアリング上の利点は、非常に複雑で多機能な断面を製造できることです。カスタム アルミニウム押出チューブは 、ねじり剛性を強化するための内部ウェビング、応力集中が発生する場所に正確に材料を配置するためのさまざまな壁厚、およびドリル穴やタップ穴を排除する統合された固定チャネルを備えています。
この設計の柔軟性により、複数の機能フィーチャーを単一の押し出しプロファイルに統合できます。構造サポートビームは、外部冷却フィンを備えたヒートシンクとして同時に機能し、アクティブな液体冷却のための内部流体チャネルを備えています。この統合により、全体の部品数が大幅に削減され、最終製品のアーキテクチャが簡素化されます。
マルチキャビティチューブ設計により、厳しい空間と重量の制約が解決されます。ポートホールダイによって作成された中空の内部チャンバーを利用することで、エンジニアは断面積を最小限に抑えながら慣性モーメントを最大化します。このアプローチは、ロボット アーム、自動コンベヤ システムの構造フレーム、軽量ドローン シャーシに導入されており、質量を最小限に抑えながら剛性を最大化することが主な目的となっています。
カスタム押出は、ニアネットシェイプの製造プロセスです。加熱されたアルミニウムビレットを精密に機械加工されたスチールダイに押し込むことにより、材料は最終的に必要な形状に厳密に一致する形状で現れます。これにより、大規模なサブトラクティブ加工の必要性が最小限に抑えられ、固体ブロックから部品を機械加工する場合と比較して、原材料の使用量が大幅に削減されます。
この効率性が企業の持続可能性への取り組みをサポートします。アルミニウムは、機械的特性を失うことなく無限にリサイクル可能です。カスタム押出成形を利用すると、部品ごとに必要な一次アルミニウムの総体積が削減されます。押出プロセス中に発生するビレットバットや端材などのスクラップは、簡単に捕捉、再溶解してサプライチェーンに再導入できるため、持続可能性の高いクローズドループの製造サイクルが形成されます。
適切なアルミニウム合金を選択することにより、最終部品の押出性、機械的性能、仕上げ特性が決まります。マグネシウムとシリコンを合金化した 6000 シリーズ合金は、強度、耐食性、機械加工性の優れたバランスにより、カスタム押出成形品の業界標準となっています。 7000 シリーズは超高強度を提供しますが、複雑な中空に押し出すのが難しいことで知られています。
合金グレード |
主な特徴 |
代表的な用途 |
押出性評価 |
|---|---|---|---|
6061 |
高い構造強度、良好な靭性 |
航空宇宙用フレーム、自動車用シャーシ |
適度 |
6063 |
優れた表面仕上げ、高い耐食性 |
医療用ハウジング、建築用トリム |
高い |
6005A |
バランスの取れた強度と複雑なプロファイル機能 |
鉄道部品、重量物輸送 |
良い |
7075 |
超高強度、耐食性が悪い |
高応力の航空宇宙部品 |
低い |
合金の化学的性質を超えて、焼き戻しプロセスは金属の機械的特性を根本的に変えます。 T6 焼き戻しは、プレスでの溶体化熱処理とそれに続くオーブンでの人工時効によって達成され、6000 シリーズ合金の降伏強度と硬度を最大化します。コンポーネントの長期的な信頼性を確保するには、特定の合金と質を環境暴露に適合させることが重要です。
一般的な建設には業界標準の公差で十分です。ただし、高度な製造部門では、非常に厳しい精度公差が必要です。これらの微小公差の達成は、専用の金型設計の物理的性質と押出プレスの制御に完全に依存します。
金型の設計は複雑な分野です。アルミニウムは、摩擦により金型の中心では速く流れ、端では遅くなります。金型の設計者は、さまざまなベアリング長を使用して金属の流れを詰まらせたり軽減したりして、プロファイルが金型からまっすぐに出るようにします。加熱されたアルミニウムの流量、ダイ支持面に対する摩擦、およびプレスから出るときの冷却速度はすべて、寸法安定性に影響を与えます。
大手メーカーは、高度なシミュレーション ソフトウェアを利用することで流れの問題を軽減しています。数値流体力学により、金型設計者は圧力下で金属がどのように動作するかを予測できます。押出成形プロセスをデジタルでシミュレーションすることで、エンジニアは、工具用に物理的な鋼材を切断する前に、ベアリングの長さを調整し、流れの不均衡を修正できます。
押出成形パートナーにとって重要な評価要素は、生産をシームレスに拡張できる能力です。プロジェクトは多くの場合、パイロットラン、市場テスト、ラピッドプロトタイピングから始まります。これらの初期段階では、最小注文数量 (MOQ) に関する柔軟性が非常に重要です。設計が完全に検証される前に大規模な生産を強制すると、資本が圧迫され、陳腐化した在庫を抱えるリスクが高まります。
小バッチ生産機能により、エンジニアリング チームは現実世界の条件で物理部品をテストし、設計を改良し、組み立てプロセスを検証できます。設計がロックされると、製造パートナーは、別のサプライヤーに移行することなく、大量の自動生産にスケールアップするための運用インフラストラクチャを所有する必要があります。
このシームレスな拡張性には、さまざまなトン数の複数の押出プレスを備えた施設が必要です。小型のプレス機で軽量プロファイルの初期プロトタイピングを処理できる一方で、大型の自動プレス機が大量生産を引き継ぎ、注文量に関係なく一貫したリードタイムを確保します。
未加工の押出成形品の調達が最終ステップになることはほとんどありません。ほとんどのコンポーネントでは、精密切断、CNC フライス加工、穴あけ、タッピング、バリ取り、表面仕上げなどの二次作業が必要です。これらのサービスを社内で提供する押出機と提携することは、大きな戦略的利点をもたらします。
シングルソース製造によりサプライチェーンが統合され、複数の専門ベンダー間での部品の移動に伴う輸送時間が排除されます。また、説明責任の単一点も確立されます。完成した部品が品質検査に合格しなかった場合、誰が責任を負うかについて押出機と機械工場の間で争いはありません。メーカーは、ビレットから完成部品までのプロセス全体を管理します。
カスタム押出に移行する際に最もよく迷うのは、金型の作成に必要な初期資本支出です。カスタムスチールダイスは、標準プロファイルでは回避できる初期費用となります。ただし、この投資は包括的な損益分岐点分析を通じて評価する必要があります。
初期の工具コストは、通常、生産中に発生するユニットあたりの節約によってすぐに相殺されます。ニアネットシェイプを実現することで、カスタム押し出しにより、何時間もの高価な CNC 加工時間が不要になります。これらにより、材料のスクラップ率が大幅に削減され、複数の標準部品の組み立てに伴う人件費が削減されます。大量生産の場合、工具コストは数千個のユニットにわたって償却され、個々の部品の価格への影響は数セント単位に抑えられます。
小規模な生産工程であっても、固体ビレットからの非常に複雑な多軸加工が代替手段に含まれる場合、カスタム押出成形は経済的に実行可能になります。量のしきい値を評価し、総製造コストを比較すると、カスタム ツールが優れた長期投資収益率を実現することが多いことがわかります。
エンジニアは、非常に複雑で非対称なプロファイル形状の設計と、押出プロセスの速度および実現可能性との間の固有のトレードオフをナビゲートする必要があります。アルミニウムを金型に押し込むには、物理法則が適用されます。 CAD で描画されたすべての形状を正常に押し出すことができるわけではありません。
アルミニウム押出成形に特有の製造容易性設計 (DFM) 原則の実装は不可欠です。 DFM の主要なガイドラインには次のものが含まれます。
壁の厚さを標準化する: プロファイル全体で均一な厚さを維持し、ランナウト テーブルの曲がりやねじれの原因となる不均一な冷却速度を防ぎます。
すべてのコーナーに半径を与える: 内側と外側のコーナーに最小半径を適用して、スチール ダイへの応力を軽減し、工具の早期破損を防ぎます。
トング比率を制限する: プレス圧力でスチールダイのタングが折れるのを防ぐために、チャネルの深さと幅の比率を低く保ちます。
プロファイルを対称化する: ダイ ポートを通る金属の流れのバランスを確保するために、可能な限り対称的な断面を設計します。
これらの DFM 原則に従うことで、エンジニアは押出サイクルを最適化し、プレス速度の高速化、スクラップ率の低下、全体的な生産コストの削減を実現します。
最適化が不十分な設計は、押出成形の欠陥に直接つながります。一般的な問題には、過剰なプレス速度によって引き起こされる表面の裂け、不均一な冷却によって生じる寸法の歪み、繊細なプロファイル部分の不完全な充填などが含まれます。スチール金型の切断後にこれらの欠陥を修正するには費用がかかり、プロジェクトの大幅な遅れを引き起こします。
これらのリスクを軽減するには、初期段階での厳密な検証が必要です。ハードツールに取り組む前に、エンジニアリング チームは 3D プリンティングを利用して、より大きなアセンブリ内の形状、適合性、機能を評価する必要があります。同時に、有限要素解析 (FEA) を使用して、予想される荷重条件下での設計の構造的完全性を検証する必要があります。
最も重要な緩和戦略は、設計チームと押出成形メーカーの金型設計者が協力してエンジニアリング レビューを行うことです。押出成形エンジニアは、金属流動力学に関する現場での実践的な経験を持っています。早期に関与させることで、潜在的なボトルネックが印刷機の物理的な欠陥として現れる前に特定され、解決されることが保証されます。
旧式の設備や単一障害点を備えた押出パートナーに依存すると、サプライチェーンに重大なリスクが生じます。重要な押出プレスの故障や老朽化したオーブンの故障により、生産が完全に停止し、製造スケジュール全体にわたって連鎖的な遅延が発生する可能性があります。
中断のない供給を確保するには、運用上の冗長性に基づいてパートナーを評価します。さまざまなサイズの複数の押出プレス、多機能自動ハンドリング機械、堅牢な予防保守スケジュールを備えたメーカーを選択してください。この冗長性により、1 台のマシンがメンテナンスのために停止した場合でも、生産が別のラインにシームレスに移行することが保証されます。
厳格な品質管理プロトコルには交渉の余地がありません。メーカーが関連する ISO 認証を取得し、高度な検査技術を活用していることを確認してください。自動光学検査 (AOI) システムと三次元測定機 (CMM) 検証により、すべてのバッチが指定された寸法公差と表面仕上げの要件を満たしていることが保証されます。
カスタム アルミニウム押し出し材を製造ワークフローにうまく統合し、すぐに運用上のメリットを実現するには、次の実行可能な手順を実行します。
設計を最終決定する前に、予備の CAD モデルを候補リストに挙げられた押出パートナーに提出して、押出性を検証し、潜在的な DFM ボトルネックを特定します。
包括的な材料レビューをリクエストして、特定の構造、熱、環境要件に適合する正確な 6000 または 7000 シリーズの合金と質を選択してください。
潜在的な製造パートナーを監査して、サプライ チェーンを保護しリード タイムを短縮するために、冗長プレス機能と包括的な社内二次業務を実施します。
金型の先行投資と、予測される加工時間、組み立て労力、および材料廃棄物のユニットあたりの節約を比較することにより、カスタム ツールの正確な損益分岐点を計算します。
A: リードタイムはプロファイルの複雑さによって異なります。最初の金型の設計と切断には 2 ~ 4 週間かかります。通常、初回品目検査 (FAI) サンプルは 4 ~ 6 週間以内に到着します。プロトタイプの承認後、本格的な生産には、プレス能力と二次仕上げの要件に応じてさらに 3 ~ 5 週間かかります。
A: 金型のコストは、プロファイルのサイズ、複雑さ、中実か中空かによって異なります。単純な中実ダイには初期投資が少なくて済みますが、複雑な複数キャビティの中空ダイには多額の初期投資が必要です。この 1 回限りの工具の支出は、下流の機械加工と組み立てのステップを排除することですぐに回収されます。
A: 標準公差はアルミニウム協会のガイドラインに従っており、基本的なフレームに適しています。精度公差は非常に厳しく、多くの場合、寸法は ±0.005 インチ以上に保たれます。これらの微小公差を達成するには、特殊な金型設計、プレスでの厳格な温度制御、ランナウトテーブルでの高度な冷却技術が必要です。
A: はい、壁の厚さが異なるプロファイルを設計して、応力が発生する場所に正確に材料を配置することができます。ただし、厚い部分と薄い部分の間の急激な移行は不均一な冷却を引き起こし、寸法の歪みにつながります。安定した金属の流れを確保するために、移行を緩やかに保ち、可能な限り均一性を維持します。
A: 6061 は、より高い引張強度と降伏強度を備えているため、頑丈な構造部品に最適ですが、複雑な金型を押し通すのは困難です。 6063 は強度が若干劣りますが、薄壁や複雑な細部に対して優れた押出性を備えています。また、化粧用陽極酸化処理の際に、より滑らかな表面が得られます。
A: 多くの先進的なメーカーは、迅速なプロトタイピングとパイロット実行をサポートするために、柔軟な最小注文数量 (MOQ) を提供しています。小規模バッチではユニットあたりのセットアップコストが高くなりますが、エンジニアリングチームは大量生産を確定する前に、物理的な部品と組み立てプロセスをコスト効率よく検証できます。
A: 有能な押出パートナーは、包括的な社内二次加工を提供します。これらには、精密切断、多軸 CNC フライス加工、穴あけ、タッピング、バリ取りが含まれます。ハードコートアルマイトやパウダーコーティングなどの熱処理や表面仕上げにも対応します。これらのプロセスを 1 つの屋根の下に置くことで、リードタイムが短縮され、品質管理が強化されます。


