
Visualizações: 124 Autor: Editor do site Horário de publicação: 30/09/2026 Origem: Site


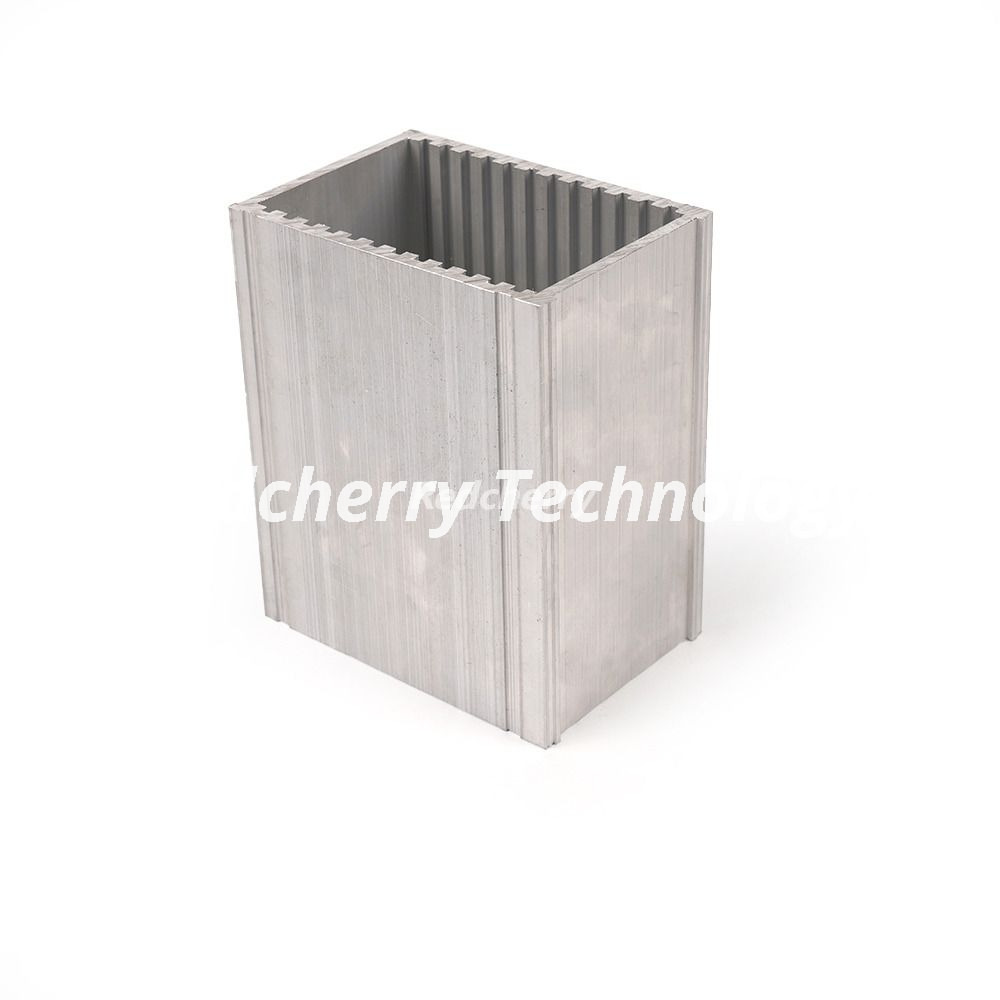
As equipes de engenharia da indústria aeroespacial, automotiva e médica lutam constantemente contra limites de peso, falhas estruturais e tolerâncias rígidas. Perfis padrão prontos para uso muitas vezes não atendem a essas demandas rigorosas. Ao confiar em formatos padrão, você acaba com usinagem secundária excessiva, montagens complexas de várias peças e integridade estrutural comprometida. Essa abordagem inflaciona os custos unitários e prolonga os prazos de produção. A solução prática é a transição para extrusões de alumínio personalizadas. Ao projetar um projeto específico Tubo de extrusão de alumínio ou um perfil complexo altamente específico, você integra as geometrias necessárias desde o início. Você reduz o desperdício de matéria-prima e atinge propriedades mecânicas precisas diretamente do projeto inicial da matriz de extrusão dedicada. Essa estratégia elimina a pesada fase de fabricação subtrativa e leva você a um componente acabado e de alto desempenho com mais rapidez.
Os tubos de extrusão de alumínio personalizados eliminam etapas de montagem redundantes e reduzem significativamente o desperdício de material, obtendo um formato quase final diretamente da prensa.
A seleção da série de liga ideal (por exemplo, série 6000 vs. série 7000) é o primeiro passo crítico para equilibrar a extrusabilidade, a resistência à tração e a compatibilidade do acabamento pós-processo.
Embora as matrizes personalizadas exijam um investimento inicial em ferramentas, esse custo é rapidamente compensado por reduções de longo prazo na usinagem CNC secundária, na mão de obra e nas taxas de refugo.
A parceria com uma extrusora capaz de lidar com prototipagem de pequenos lotes e produção de alto volume garante escalabilidade perfeita sem transição de fornecedores.
A avaliação de um parceiro de extrusão exige um exame minucioso de suas tecnologias automatizadas, máquinas multifuncionais, operações secundárias internas e redundâncias de controle de qualidade para mitigar os riscos da cadeia de fornecimento.
Entre em qualquer oficina mecânica e você verá o desperdício financeiro de adaptar formatos de alumínio padrão a aplicações especializadas. Comprar material retangular padrão e fresá-lo em dimensões específicas consome muito tempo do fuso. Consumir 60% a 70% de um tarugo sólido apenas para criar um canal com nervuras gera caixas de cavacos de alumínio. Esta abordagem de produção subtrativa entra em conflito direto com os princípios da produção enxuta, que priorizam a eficiência dos materiais e a redução do tempo de ciclo.
Além do desperdício de matéria-prima, os perfis padrão forçam os engenheiros a projetar montagens de várias peças. A união de vários componentes padrão por meio de soldagem MIG ou TIG introduz uma Zona Afetada pelo Calor (HAZ). Este ciclo térmico localizado degrada a têmpera do alumínio, diminuindo significativamente o limite de escoamento na junta. Os fixadores mecânicos não são muito melhores. Eles adicionam peso desnecessário, exigem furos que atuam como concentradores de tensão e tendem a recuar sob vibração de alta frequência. A utilização de uma extrusão personalizada única e monolítica elimina totalmente esses pontos fracos, garantindo uma distribuição uniforme da carga em todo o componente.
Depender de peças prontas para uso também cria uma cadeia de suprimentos inchada. Gerenciar o estoque de vários componentes distintos, rastrear prazos de entrega de diferentes fornecedores e coordenar processos de montagem complexos aumenta a sobrecarga. A consolidação dessas peças em um único perfil personalizado simplifica a aquisição, reduz o trabalho de montagem no local e acelera o tempo de colocação no mercado.
Aplicações de alto desempenho exigem adesão estrita a critérios especializados que os perfis padrão simplesmente não conseguem atingir. No setor aeroespacial, o principal fator é a relação entre comprar e voar e a métrica geral de peso/resistência. Componentes como trilhos de assento, longarinas de fuselagem e suportes estruturais internos devem suportar imenso estresse mecânico enquanto eliminam cada grama possível para maximizar a eficiência de combustível.
A indústria automotiva, especificamente o setor de veículos elétricos (VE), prioriza o gerenciamento térmico e a resistência a colisões. Os gabinetes de baterias EV exigem extrusões que ofereçam alta condutividade térmica para dissipar o calor rapidamente. Os engenheiros projetam perfis personalizados com portas de fluido de microcanais integradas para circular os refrigerantes diretamente adjacentes às células da bateria. Um perfil padrão não consegue isso sem um encanamento secundário complexo e sujeito a vazamentos.
A fabricação de dispositivos médicos introduz requisitos dimensionais rigorosos. Ambientes de montagem automatizados exigem precisão intransigente. Um desvio de alguns milésimos de polegada pode fazer com que os manipuladores robóticos emperrem ou desalinhem os componentes ópticos do equipamento de diagnóstico. O acabamento superficial destas extrusões é igualmente crítico. A qualidade inicial da extrusão determina o sucesso dos processos posteriores, como anodização de revestimento duro ou revestimento em pó antimicrobiano, que mantêm os ambientes médicos estéreis.
A verdadeira vantagem de engenharia das matrizes personalizadas é a capacidade de produzir seções transversais altamente complexas e multifuncionais. Um costume O tubo de extrusão de alumínio pode apresentar cinta interna para maior rigidez torcional, espessuras de parede variadas para colocar o material exatamente onde ocorrem as concentrações de tensão e canais de fixação integrados para eliminar furos perfurados e roscados.
Essa flexibilidade de design permite consolidar vários recursos funcionais em um único perfil extrudado. Uma viga de suporte estrutural pode atuar simultaneamente como dissipador de calor com aletas de resfriamento externas e apresentar canais de fluido internos para resfriamento ativo de líquido. Esta consolidação reduz drasticamente o número total de peças e simplifica a arquitetura do produto final.
Projetos de tubos com múltiplas cavidades resolvem severas restrições espaciais e de peso. Ao utilizar câmaras internas ocas criadas através de matrizes de vigia, os engenheiros maximizam o momento de inércia enquanto minimizam a área da seção transversal. Você vê essa abordagem implantada em braços robóticos, estruturas estruturais para sistemas de transporte automatizados e chassis leves de drones, onde maximizar a rigidez e minimizar a massa é o objetivo principal.
A extrusão personalizada é um processo de fabricação com formato quase final. Ao empurrar o tarugo de alumínio aquecido através de uma matriz de aço usinada com precisão, o material emerge em uma forma que se aproxima da geometria final necessária. Isso minimiza a necessidade de usinagem subtrativa extensa, reduzindo drasticamente o uso de matéria-prima em comparação com a usinagem de peças a partir de blocos sólidos.
Essa eficiência apoia iniciativas de sustentabilidade corporativa. O alumínio é infinitamente reciclável sem perder suas propriedades mecânicas. A utilização de extrusões personalizadas reduz o volume geral de alumínio primário necessário por peça. A sucata gerada durante o processo de extrusão, como pontas de tarugos e sobras, é facilmente capturada, fundida novamente e reintroduzida na cadeia de fornecimento, criando um ciclo de fabricação de circuito fechado altamente sustentável.
A seleção da liga de alumínio correta determina a extrusabilidade, o desempenho mecânico e as características de acabamento da peça final. As ligas da série 6000, ligadas com magnésio e silício, são o padrão da indústria para extrusões personalizadas devido ao seu excelente equilíbrio entre resistência, resistência à corrosão e usinabilidade. A série 7000 oferece resistência ultra-alta, mas é notoriamente difícil de extrusar em cavidades complexas.
Grau de liga |
Características Primárias |
Aplicações Típicas |
Classificação de extrudabilidade |
|---|---|---|---|
6061 |
Alta resistência estrutural, boa tenacidade |
Quadros aeroespaciais, chassis automotivos |
Moderado |
6063 |
Excelente acabamento superficial, alta resistência à corrosão |
Alojamentos médicos, acabamentos arquitetônicos |
Alto |
6005A |
Força equilibrada e capacidade de perfil complexo |
Componentes ferroviários, transporte pesado |
Bom |
7075 |
Ultra-alta resistência, baixa resistência à corrosão |
Componentes aeroespaciais de alto estresse |
Baixo |
Além da química da liga, o processo de revenimento altera fundamentalmente as propriedades mecânicas do metal. A têmpera T6, obtida por meio de tratamento térmico de solução na prensa seguido de envelhecimento artificial em forno, maximiza o limite de escoamento e a dureza das ligas da série 6000. Combinar a liga e a têmpera específicas com a exposição ambiental é fundamental para garantir a confiabilidade dos componentes a longo prazo.
As tolerâncias padrão da indústria são suficientes para construção geral. No entanto, os setores industriais avançados exigem tolerâncias de precisão significativamente mais rigorosas. Alcançar essas microtolerâncias depende inteiramente da física do projeto dedicado da matriz e do controle da prensa de extrusão.
O design de matrizes é uma disciplina complexa. O alumínio flui mais rápido no centro da matriz e mais lento nas bordas devido ao atrito. Os projetistas da matriz usam comprimentos variados de rolamento para sufocar ou aliviar o fluxo do metal, garantindo que o perfil saia reto da matriz. A vazão do alumínio aquecido, o atrito contra as superfícies de apoio da matriz e a velocidade de resfriamento ao sair da prensa impactam a estabilidade dimensional.
Os principais fabricantes atenuam os problemas de fluxo utilizando software de simulação avançado. A dinâmica de fluidos computacional permite que os projetistas de matrizes prevejam como o metal se comportará sob pressão. Ao simular digitalmente o processo de extrusão, os engenheiros podem ajustar os comprimentos dos rolamentos e corrigir desequilíbrios de fluxo antes que qualquer aço físico seja cortado para o ferramental.
Uma dimensão de avaliação crítica para qualquer parceiro de extrusão é a sua capacidade de dimensionar a produção de forma integrada. Os projetos geralmente começam com execuções piloto, testes de mercado e prototipagem rápida. Durante esses estágios iniciais, a flexibilidade em relação às Quantidades Mínimas de Pedido (MOQs) é vital. Forçar uma produção massiva antes que um projeto seja totalmente validado envolve capital e aumenta o risco de manter estoques obsoletos.
Os recursos de produção de pequenos lotes permitem que as equipes de engenharia testem peças físicas em condições reais, refinem o projeto e validem os processos de montagem. Depois que o projeto estiver definido, o parceiro de fabricação deverá possuir a infraestrutura operacional para escalar para uma produção automatizada de alto volume, sem exigir a transição para um fornecedor diferente.
Essa escalabilidade perfeita requer uma instalação equipada com múltiplas prensas de extrusão de diversas capacidades de tonelagem. Uma impressora menor pode lidar com a prototipagem inicial de um perfil leve, enquanto impressoras maiores e automatizadas assumem a produção em massa, garantindo prazos de entrega consistentes, independentemente do volume do pedido.
Obter uma extrusão bruta raramente é a etapa final. A maioria dos componentes requer operações secundárias, como corte de precisão, fresamento CNC, perfuração, rosqueamento, rebarbação e acabamento superficial. A parceria com uma extrusora que oferece esses serviços internamente oferece uma enorme vantagem estratégica.
A fabricação de fonte única consolida a cadeia de suprimentos, eliminando os tempos de trânsito associados à movimentação de peças entre vários fornecedores especializados. Também estabelece um ponto único de responsabilização. Se uma peça acabada falhar na inspeção de qualidade, não haverá disputa entre a extrusora e a oficina mecânica sobre quem é o responsável. O fabricante controla todo o processo, desde o tarugo até o componente acabado.
A hesitação mais comum ao fazer a transição para extrusões personalizadas é o gasto de capital inicial necessário para a criação da matriz. As matrizes de aço personalizadas representam um custo inicial que os perfis padrão evitam. No entanto, você deve avaliar esse investimento por meio de uma análise abrangente do ponto de equilíbrio.
O custo inicial do ferramental normalmente é compensado rapidamente pelas economias por unidade geradas durante a produção. Ao atingir um formato quase final, as extrusões personalizadas eliminam horas de dispendioso tempo de usinagem CNC. Eles reduzem drasticamente as taxas de desperdício de material e eliminam os custos de mão de obra associados à montagem de diversas peças padrão. Para execuções de produção de alto volume, o custo do ferramental é amortizado em milhares de unidades, reduzindo o impacto no preço da peça individual para frações de centavo.
Mesmo para tiragens de produção menores, as extrusões personalizadas tornam-se economicamente viáveis se a alternativa envolver usinagem multieixos altamente complexa a partir de tarugos sólidos. Avaliar os limites de volume e comparar o custo total de fabricação revela que ferramentas personalizadas frequentemente proporcionam um retorno do investimento superior a longo prazo.
Os engenheiros devem navegar pelo equilíbrio inerente entre o projeto de perfis assimétricos e altamente complexos e a velocidade e viabilidade do processo de extrusão. Empurrar o alumínio através de uma matriz está sujeito às leis da física; nem todas as formas desenhadas em CAD podem ser extrudadas com sucesso.
A implementação dos princípios de Design for Manufacturability (DFM) específicos para extrusão de alumínio é essencial. As principais diretrizes do DFM incluem:
Padronize a espessura da parede: mantenha a espessura uniforme em todo o perfil para evitar taxas de resfriamento irregulares que causam curvatura ou torção na mesa de desvio.
Radiar todos os cantos: aplique um raio mínimo aos cantos internos e externos para reduzir a tensão na matriz de aço e evitar falhas prematuras da ferramenta.
Proporções Limite da Língua: Mantenha baixa a relação profundidade/largura dos canais para evitar que a língua da matriz de aço se quebre sob pressão da prensa.
Simetlize o perfil: Projete seções transversais simétricas sempre que possível para garantir um fluxo de metal equilibrado através das portas da matriz.
Ao aderir a esses princípios DFM, os engenheiros otimizam o ciclo de extrusão, garantindo velocidades de prensagem mais rápidas, taxas de refugo mais baixas e custos gerais de produção reduzidos.
Projetos mal otimizados levam diretamente a defeitos de extrusão. Problemas comuns incluem rasgos na superfície causados por velocidades excessivas de prensagem, deformações dimensionais resultantes de resfriamento irregular e preenchimentos incompletos em seções de perfil delicadas. Corrigir essas falhas após o corte da matriz de aço é caro e causa graves atrasos no projeto.
A mitigação destes riscos requer uma validação rigorosa na fase inicial. Antes de se comprometerem com ferramentas pesadas, as equipes de engenharia devem utilizar a impressão 3D para avaliar a forma, o ajuste e a função dentro da montagem maior. Ao mesmo tempo, a análise de elementos finitos (FEA) deve ser empregada para validar a integridade estrutural do projeto sob condições de carga previstas.
A estratégia de mitigação mais crítica é envolver-se em revisões de engenharia colaborativas entre sua equipe de projeto e os projetistas de matrizes do fabricante de extrusão. Os engenheiros de extrusão possuem experiência prática em relação à dinâmica do fluxo de metal. Envolvê-los antecipadamente garante que possíveis gargalos sejam identificados e resolvidos antes que se manifestem como defeitos físicos na impressora.
Depender de um parceiro de extrusão com equipamentos desatualizados ou com um único ponto de falha apresenta um risco significativo na cadeia de fornecimento. Uma pane em uma prensa de extrusão crítica ou uma falha no forno antigo pode interromper totalmente a produção, causando atrasos em cascata ao longo do cronograma de fabricação.
Para garantir o fornecimento ininterrupto, avalie os parceiros com base na sua redundância operacional. Selecione fabricantes equipados com diversas prensas de extrusão de tamanhos variados, máquinas de manuseio automatizadas multifuncionais e cronogramas robustos de manutenção preventiva. Essa redundância garante que, se uma máquina parar para manutenção, a produção seja transferida perfeitamente para outra linha.
Protocolos rígidos de controle de qualidade não são negociáveis. Verifique se o fabricante possui certificações ISO relevantes e utiliza tecnologias avançadas de inspeção. Os sistemas de inspeção óptica automatizada (AOI) e a verificação da máquina de medição por coordenadas (CMM) garantem que cada lote atenda às tolerâncias dimensionais e aos requisitos de acabamento superficial especificados.
Para integrar com sucesso extrusões de alumínio personalizadas em seu fluxo de trabalho de fabricação e obter benefícios operacionais imediatos, execute as seguintes etapas práticas:
Envie modelos CAD preliminares a um parceiro de extrusão selecionado para validar a extrusabilidade e identificar possíveis gargalos de DFM antes de finalizar seu projeto.
Solicite uma revisão abrangente do material para selecionar a liga e a têmpera exatas das séries 6000 ou 7000 que se alinhem com seus requisitos estruturais, térmicos e ambientais específicos.
Audite potenciais parceiros de fabricação para obter recursos de impressão redundantes e operações secundárias internas abrangentes para proteger sua cadeia de suprimentos e reduzir os prazos de entrega.
Calcule o ponto de equilíbrio preciso para ferramentas personalizadas comparando o investimento inicial em matrizes com a economia projetada por unidade em tempo de usinagem, mão de obra de montagem e desperdício de material.
R: Os prazos de entrega dependem da complexidade do perfil. O projeto inicial e o corte da matriz levam de duas a quatro semanas. As amostras da inspeção do primeiro artigo (FAI) geralmente chegam dentro de quatro a seis semanas. Após a aprovação do protótipo, a produção em grande escala requer três a cinco semanas adicionais, dependendo da capacidade da prensa e dos requisitos de acabamento secundário.
R: Os custos da matriz variam de acordo com o tamanho do perfil, a complexidade e se ele é sólido ou oco. Matrizes sólidas simples exigem menos capital inicial, enquanto matrizes ocas complexas com múltiplas cavidades exigem um investimento inicial maior. Esse gasto único com ferramentas compensa rapidamente, eliminando etapas posteriores de usinagem e montagem.
R: As tolerâncias padrão seguem as diretrizes da Associação de Alumínio, adequadas para estruturas básicas. As tolerâncias de precisão são muito mais restritas, geralmente mantendo dimensões de ±0,005 polegadas ou melhores. Atingir essas microtolerâncias requer um projeto de matriz especializado, controle rigoroso de temperatura na prensa e técnicas avançadas de resfriamento na mesa de saída.
R: Sim, você pode projetar perfis com espessuras de parede variadas para colocar o material exatamente onde ocorre a tensão. No entanto, transições drásticas entre seções grossas e finas causam resfriamento desigual, levando a deformações dimensionais. Mantenha as transições graduais e mantenha a uniformidade sempre que possível para garantir um fluxo de metal estável.
R: 6061 oferece maior resistência à tração e ao escoamento, tornando-o ideal para peças estruturais pesadas, mas é mais difícil de passar por matrizes complexas. 6063 tem resistência ligeiramente inferior, mas oferece extrusabilidade superior para paredes finas e detalhes complexos. Também produz uma superfície muito mais lisa para anodização cosmética.
R: Muitos fabricantes avançados oferecem Quantidades Mínimas de Pedido (MOQs) flexíveis para suportar prototipagem rápida e execuções piloto. Embora lotes pequenos tenham um custo de configuração por unidade mais alto, eles permitem que as equipes de engenharia validem peças físicas e processos de montagem de maneira econômica antes de iniciarem a produção em alto volume.
R: Parceiros de extrusão competentes oferecem operações secundárias internas abrangentes. Isso inclui corte de precisão, fresamento CNC multieixos, perfuração, rosqueamento e rebarbação. Eles também lidam com tratamentos térmicos e acabamento de superfície, como anodização de revestimento duro ou revestimento em pó. Manter esses processos sob o mesmo teto reduz os prazos de entrega e reforça o controle de qualidade.


