
المشاهدات: 124 المؤلف: محرر الموقع وقت النشر: 30-09-2026 المنشأ: موقع


تكافح الفرق الهندسية في مجال الطيران والسيارات والتصنيع الطبي باستمرار ضد حدود الوزن والفشل الهيكلي والتفاوتات الصارمة. غالبًا ما تفشل الملفات الشخصية القياسية الجاهزة في تلبية هذه المتطلبات الصارمة. عندما تعتمد على الأشكال القياسية، ينتهي بك الأمر إلى استخدام الآلات الثانوية المفرطة، وتجميعات معقدة متعددة الأجزاء، وسلامة هيكلية معرضة للخطر. يؤدي هذا النهج إلى تضخيم تكاليف الوحدة وتأخير الجداول الزمنية للإنتاج. الحل العملي هو الانتقال إلى سحب الألمنيوم المخصص. من خلال هندسة بنيت لهذا الغرض أنبوب بثق الألومنيوم أو ملف تعريف معقد للغاية، يمكنك دمج الأشكال الهندسية اللازمة منذ البداية. يمكنك تقليل هدر المواد الخام والحصول على خصائص ميكانيكية دقيقة مباشرةً من التصميم الأولي المخصص لقالب البثق. تعمل هذه الإستراتيجية على قطع مرحلة التصنيع الطرحية الثقيلة وتوصلك إلى مكون نهائي عالي الأداء بشكل أسرع.
تعمل أنابيب بثق الألومنيوم المخصصة على التخلص من خطوات التجميع الزائدة عن الحاجة وتقليل هدر المواد بشكل كبير من خلال تحقيق شكل قريب من الشبكة مباشرة من المكبس.
يعد اختيار سلسلة السبائك المثالية (على سبيل المثال، سلسلة 6000 مقابل سلسلة 7000) بمثابة الخطوة الأولى الحاسمة في تحقيق التوازن بين قابلية البثق وقوة الشد والتوافق النهائي بعد العملية.
في حين أن القوالب المخصصة تتطلب استثمارًا مقدمًا في الأدوات، فإن هذه التكلفة يتم تعويضها بسرعة من خلال التخفيضات طويلة المدى في معدلات التصنيع باستخدام الحاسب الآلي الثانوية والعمالة والخردة.
إن الشراكة مع جهاز بثق قادر على التعامل مع النماذج الأولية ذات الدفعات الصغيرة والإنتاج بكميات كبيرة تضمن قابلية التوسع بسلاسة دون تغيير الموردين.
يتطلب تقييم شريك البثق فحصًا صارمًا لتقنياته الآلية، والآلات متعددة الوظائف، والعمليات الثانوية الداخلية، وتكرار مراقبة الجودة للتخفيف من مخاطر سلسلة التوريد.
قم بالسير على أي أرضية ورشة ماكينات، وسوف ترى الاستنزاف المالي الناتج عن تكييف أشكال الألومنيوم القياسية مع التطبيقات المتخصصة. إن شراء مخزون مستطيل قياسي وطحنه إلى أبعاد محددة يستهلك كميات هائلة من وقت المغزل. إن استخراج 60% إلى 70% من البليت الصلب فقط لإنشاء قناة مضلعة ينتج عنه صناديق من رقائق الألومنيوم. يتعارض نهج التصنيع الطرحي هذا بشكل مباشر مع مبادئ التصنيع الخالي من الهدر، والتي تعطي الأولوية لكفاءة المواد وتقليل وقت الدورة.
وبعيدًا عن نفايات المواد الخام، فإن التشكيلات القياسية تجبر المهندسين على تصميم مجموعات متعددة الأجزاء. يؤدي ربط العديد من المكونات القياسية من خلال لحام MIG أو TIG إلى ظهور منطقة متأثرة بالحرارة (HAZ). تؤدي هذه الدورة الحرارية الموضعية إلى تدهور درجة حرارة الألومنيوم، مما يؤدي إلى انخفاض قوة الخضوع بشكل كبير عند الوصلة. السحابات الميكانيكية ليست أفضل بكثير. إنها تضيف وزنًا غير ضروري، وتتطلب ثقوبًا محفورة تعمل كمكثفات للضغط، وتميل إلى التراجع تحت الاهتزازات عالية التردد. يؤدي استخدام قذف مخصص واحد ومتجانس إلى التخلص من نقاط الضعف هذه تمامًا، مما يضمن توزيعًا موحدًا للحمل عبر المكون.
كما أن الاعتماد على الأجزاء الجاهزة يؤدي إلى تضخم سلسلة التوريد. تؤدي إدارة المخزون لمكونات متميزة متعددة، وتتبع فترات وصول البائعين المختلفة، وتنسيق عمليات التجميع المعقدة إلى زيادة النفقات العامة. يؤدي دمج هذه الأجزاء في ملف تعريف مخصص واحد إلى تبسيط عملية الشراء، وتقليل عمالة التجميع على الأرض، وتسريع وقت طرحك في السوق.
تتطلب التطبيقات عالية الأداء التزامًا صارمًا بالمعايير المتخصصة التي لا يمكن للملفات التعريفية القياسية الوصول إليها. في قطاع الطيران، المحرك الأساسي هو نسبة الشراء إلى الطيران ومقياس الوزن إلى القوة الإجمالي. يجب أن تتحمل المكونات مثل مسارات المقاعد، وأوتار جسم الطائرة، والدعامات الهيكلية الداخلية الضغط الميكانيكي الهائل مع التخلص من كل جرام ممكن لتحقيق أقصى قدر من كفاءة استهلاك الوقود.
تعطي صناعة السيارات، وتحديدًا قطاع السيارات الكهربائية (EV)، الأولوية لإدارة الحرارة والقدرة على تحمل الصدمات. تتطلب حاويات بطاريات السيارات الكهربائية عمليات سحب توفر موصلية حرارية عالية لتبديد الحرارة بسرعة. يقوم المهندسون بتصميم ملفات تعريف مخصصة مع منافذ سائلة مدمجة ذات قنوات صغيرة لتدوير المبردات المجاورة مباشرة لخلايا البطارية. لا يمكن للملف القياسي تحقيق ذلك بدون سباكة ثانوية معقدة وعرضة للتسرب.
يقدم تصنيع الأجهزة الطبية متطلبات أبعاد صارمة. تتطلب بيئات التجميع الآلي دقة لا هوادة فيها. يمكن أن يؤدي الانحراف بمقدار بضعة أجزاء من الألف من البوصة إلى تشويش المعالجات الآلية أو اختلال محاذاة المكونات البصرية داخل معدات التشخيص. إن تشطيب سطح هذه المقذوفات أمر بالغ الأهمية بنفس القدر. تملي جودة البثق الأولية نجاح العمليات النهائية مثل طلاء الأنودة الصلب أو طلاء المسحوق المضاد للميكروبات، مما يحافظ على البيئات الطبية معقمة.
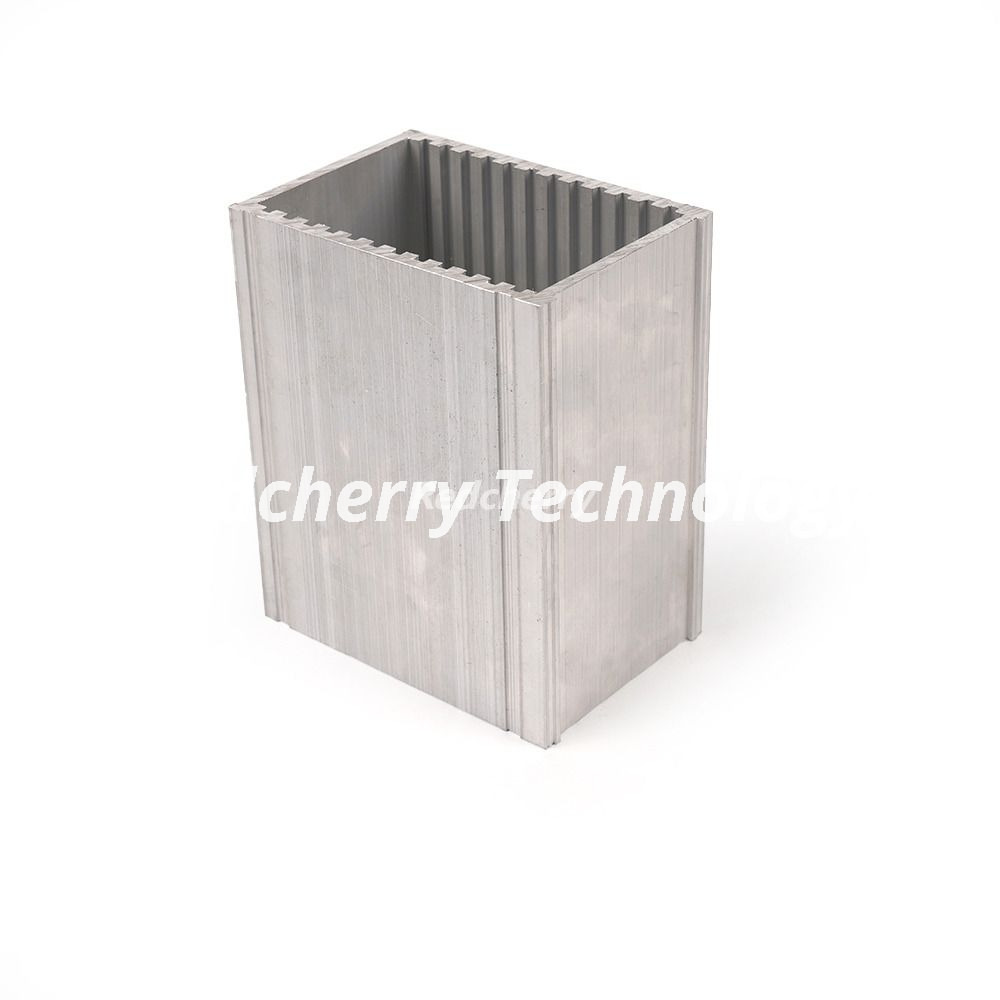
الميزة الهندسية الحقيقية للقوالب المخصصة هي القدرة على إنتاج مقاطع عرضية معقدة للغاية ومتعددة الوظائف. عرف يمكن أن يتميز أنبوب بثق الألومنيوم بحزام داخلي لتعزيز الصلابة الالتوائية، وسمك جدار متفاوت لوضع المواد بالضبط حيث تحدث تركيزات الضغط، وقنوات تثبيت متكاملة للتخلص من الثقوب المحفورة والمسدودة.
تتيح لك مرونة التصميم هذه دمج ميزات وظيفية متعددة في ملف تعريف واحد مبثوق. يمكن لشعاع الدعم الهيكلي أن يعمل في نفس الوقت كمشتت حراري مع زعانف تبريد خارجية ويتميز بقنوات سائلة داخلية للتبريد السائل النشط. يؤدي هذا الدمج إلى تقليل إجمالي عدد الأجزاء بشكل كبير وتبسيط بنية المنتج النهائي.
تعمل تصميمات الأنابيب متعددة التجاويف على حل القيود المكانية والوزنية الشديدة. من خلال استخدام الغرف الداخلية المجوفة التي تم إنشاؤها من خلال قوالب الكوة، يقوم المهندسون بتعظيم لحظة القصور الذاتي مع تقليل مساحة المقطع العرضي. ترى هذا النهج منتشرًا في الأذرع الآلية، والإطار الهيكلي لأنظمة النقل الآلية، وهيكل الطائرة بدون طيار خفيف الوزن، حيث يكون الهدف الأساسي هو تحقيق أقصى قدر من الصلابة مع تقليل الكتلة.
البثق المخصص هو عملية تصنيع ذات شكل شبكي قريب. من خلال دفع كتلة الألومنيوم الساخنة من خلال قالب فولاذي مُشكل بدقة، تظهر المادة في شكل يتطابق بشكل وثيق مع الشكل الهندسي النهائي المطلوب. وهذا يقلل من الحاجة إلى تصنيع الآلات الطرحية واسعة النطاق، مما يقلل بشكل كبير من استخدام المواد الخام مقارنة بأجزاء التصنيع من الكتل الصلبة.
وتدعم هذه الكفاءة مبادرات الاستدامة المؤسسية. الألومنيوم قابل لإعادة التدوير بشكل لا نهائي دون أن يفقد خصائصه الميكانيكية. يؤدي استخدام عمليات السحب المخصصة إلى تقليل الحجم الإجمالي للألمنيوم الأساسي المطلوب لكل جزء. يتم بسهولة التقاط الخردة الناتجة أثناء عملية البثق، مثل أعقاب القضبان وقطعها، وإعادة صهرها وإعادة إدخالها في سلسلة التوريد، مما يؤدي إلى إنشاء دورة تصنيع ذات حلقة مغلقة ومستدامة للغاية.
إن اختيار سبائك الألومنيوم الصحيحة يحدد قابلية البثق والأداء الميكانيكي وخصائص التشطيب للجزء النهائي. تعتبر سبائك سلسلة 6000، المخلوطة بالمغنيسيوم والسيليكون، هي المعيار الصناعي لعمليات البثق المخصصة نظرًا لتوازنها الممتاز بين القوة، ومقاومة التآكل، وقابلية التشغيل الآلي. توفر السلسلة 7000 قوة فائقة ولكن من الصعب جدًا أن يتم بثقها في تجاويف معقدة.
درجة السبائك |
الخصائص الأولية |
التطبيقات النموذجية |
تصنيف البثق |
|---|---|---|---|
6061 |
قوة هيكلية عالية، وصلابة جيدة |
إطارات الفضاء الجوي، هيكل السيارة |
معتدل |
6063 |
تشطيب سطحي ممتاز، مقاومة عالية للتآكل |
المساكن الطبية، تقليم المعماري |
عالي |
6005 أ |
قوة متوازنة وقدرة ملف تعريف معقدة |
مكونات السكك الحديدية والنقل الثقيل |
جيد |
7075 |
قوة عالية للغاية، مقاومة ضعيفة للتآكل |
مكونات الفضاء الجوي عالية الضغط |
قليل |
وبعيدًا عن كيمياء السبائك، فإن عملية التقسية تغير بشكل أساسي الخواص الميكانيكية للمعدن. إن درجة حرارة T6، التي يتم تحقيقها من خلال المعالجة الحرارية للمحلول في المكبس متبوعة بالتعمير الاصطناعي في الفرن، تزيد من قوة الخضوع والصلابة لسبائك سلسلة 6000. تعد مطابقة السبائك المحددة والمزاج مع التعرض البيئي أمرًا بالغ الأهمية لضمان موثوقية المكونات على المدى الطويل.
تعتبر التفاوتات الصناعية القياسية كافية للبناء العام. ومع ذلك، تتطلب قطاعات التصنيع المتقدمة تفاوتات دقيقة أكثر صرامة بشكل ملحوظ. يعتمد تحقيق هذه التفاوتات الدقيقة كليًا على فيزياء تصميم القالب المخصص والتحكم في مكبس البثق.
تصميم القالب هو نظام معقد. يتدفق الألمنيوم بشكل أسرع في وسط القالب وأبطأ عند الحواف بسبب الاحتكاك. يستخدم مصممو القالب أطوال محامل مختلفة لخنق أو تخفيف تدفق المعدن، مما يضمن خروج الشكل من القالب بشكل مستقيم. إن معدل تدفق الألمنيوم الساخن، والاحتكاك ضد الأسطح الحاملة للقالب، وسرعة التبريد عند الخروج من المكبس، كلها تؤثر على استقرار الأبعاد.
تعمل الشركات المصنعة الرائدة على تخفيف مشكلات التدفق من خلال استخدام برامج المحاكاة المتقدمة. تسمح ديناميكيات الموائع الحسابية لمصممي القوالب بالتنبؤ بكيفية تصرف المعدن تحت الضغط. من خلال محاكاة عملية البثق رقميًا، يمكن للمهندسين ضبط أطوال المحامل وتصحيح اختلالات التدفق قبل قطع أي فولاذ مادي للأدوات.
أحد أبعاد التقييم الحاسمة لأي شريك في مجال البثق هو قدرته على توسيع نطاق الإنتاج بسلاسة. غالبًا ما تبدأ المشاريع بالتشغيل التجريبي واختبار السوق والنماذج الأولية السريعة. خلال هذه المراحل المبكرة، تعد المرونة فيما يتعلق بالحد الأدنى لكميات الطلب (MOQs) أمرًا حيويًا. يؤدي فرض عملية إنتاج ضخمة قبل التحقق من صحة التصميم بالكامل إلى تقييد رأس المال وزيادة خطر الاحتفاظ بمخزون قديم.
تسمح قدرات الإنتاج بكميات صغيرة للفرق الهندسية باختبار الأجزاء المادية في ظروف العالم الحقيقي، وتحسين التصميم، والتحقق من صحة عمليات التجميع. بمجرد تأمين التصميم، يجب أن يمتلك شريك التصنيع البنية التحتية التشغيلية لتوسيع نطاق الإنتاج الآلي بكميات كبيرة دون مطالبتك بالانتقال إلى مورد مختلف.
تتطلب قابلية التوسع السلسة هذه منشأة مجهزة بمكابس بثق متعددة ذات حمولة متفاوتة. قد تتعامل المطابع الأصغر حجمًا مع النماذج الأولية لملف تعريف خفيف الوزن، بينما تتولى المطابع الآلية الأكبر حجمًا الإنتاج الضخم، مما يضمن فترات زمنية متسقة بغض النظر عن حجم الطلب.
نادراً ما يكون شراء البثق الخام هو الخطوة النهائية. تتطلب معظم المكونات عمليات ثانوية مثل القطع الدقيق، والطحن باستخدام الحاسب الآلي، والحفر، والتنصت، وإزالة الأزيز، وتشطيب السطح. إن الشراكة مع شركة بثق تقدم هذه الخدمات داخل الشركة توفر ميزة استراتيجية هائلة.
يعمل التصنيع من مصدر واحد على توحيد سلسلة التوريد، مما يلغي أوقات العبور المرتبطة بنقل الأجزاء بين العديد من البائعين المتخصصين. كما أنه يحدد نقطة واحدة للمساءلة. إذا فشل الجزء النهائي في فحص الجودة، فلا يوجد نزاع بين آلة البثق وورشة الآلات بشأن من المسؤول. تتحكم الشركة المصنعة في العملية برمتها بدءًا من المواد الخام وحتى المكون النهائي.
التردد الأكثر شيوعًا عند الانتقال إلى عمليات البثق المخصصة هو الإنفاق الرأسمالي الأولي المطلوب لإنشاء القالب. تمثل القوالب الفولاذية المخصصة تكلفة أولية تتجنبها الملفات القياسية. ومع ذلك، يجب عليك تقييم هذا الاستثمار من خلال تحليل التعادل الشامل.
عادةً ما يتم تعويض تكلفة الأدوات الأولية بسرعة من خلال التوفير لكل وحدة الناتج أثناء الإنتاج. من خلال تحقيق شكل قريب من الشبكة، تقضي عمليات البثق المخصصة على ساعات من وقت التصنيع باستخدام الحاسب الآلي الباهظ الثمن. إنها تقلل بشكل كبير من معدلات خردة المواد وتزيل تكاليف العمالة المرتبطة بتجميع الأجزاء القياسية المتعددة. بالنسبة لعمليات الإنتاج كبيرة الحجم، يتم استهلاك تكلفة الأدوات عبر آلاف الوحدات، مما يقلل التأثير على سعر الجزء الفردي إلى أجزاء من السنت.
حتى بالنسبة لعمليات الإنتاج الأصغر، تصبح عمليات البثق المخصصة مجدية اقتصاديًا إذا كان البديل يتضمن تصنيعًا معقدًا للغاية ومتعدد المحاور من قطع معدنية صلبة. يكشف تقييم عتبات الحجم ومقارنة إجمالي تكلفة التصنيع أن الأدوات المخصصة توفر في كثير من الأحيان عائدًا ممتازًا على الاستثمار على المدى الطويل.
يجب على المهندسين أن يتنقلوا بين المفاضلة المتأصلة بين تصميم أشكال جانبية معقدة للغاية وغير متماثلة وسرعة وجدوى عملية البثق. إن دفع الألومنيوم خلال القالب يخضع لقوانين الفيزياء؛ لا يمكن بثق كل شكل مرسوم في CAD بنجاح.
يعد تنفيذ مبادئ التصميم للتصنيع (DFM) الخاصة بسحب الألمنيوم أمرًا ضروريًا. تتضمن المبادئ التوجيهية الرئيسية لسوق دبي المالي ما يلي:
توحيد سماكة الجدار: حافظ على سماكة موحدة عبر المظهر الجانبي لمنع معدلات التبريد غير المتساوية التي تسبب الانحناء أو الالتواء على طاولة الجريان.
نصف القطر لجميع الزوايا: ضع الحد الأدنى من نصف القطر على الزوايا الداخلية والخارجية لتقليل الضغط على القالب الفولاذي ومنع فشل الأداة المبكر.
الحد من نسب اللسان: حافظ على نسبة العمق إلى العرض للقنوات منخفضة لمنع لسان القالب الفولاذي من الانكسار تحت ضغط الضغط.
تناسق الملف الشخصي: قم بتصميم مقاطع عرضية متناظرة كلما أمكن ذلك لضمان التدفق المعدني المتوازن عبر منافذ القالب.
من خلال الالتزام بمبادئ سوق دبي المالي، يقوم المهندسون بتحسين دورة البثق، مما يضمن سرعات ضغط أسرع، ومعدلات خردة أقل، وخفض تكاليف الإنتاج الإجمالية.
تؤدي التصميمات المحسنة بشكل سيء إلى حدوث عيوب في البثق مباشرةً. تشمل المشكلات الشائعة تمزق السطح الناتج عن سرعات الضغط المفرطة، وتشويه الأبعاد الناتج عن التبريد غير المتساوي، والتعبئة غير الكاملة في أقسام الملف الشخصي الدقيقة. يعد تصحيح هذه العيوب بعد قطع القالب الفولاذي أمرًا مكلفًا ويسبب تأخيرًا شديدًا في المشروع.
ويتطلب التخفيف من هذه المخاطر التحقق الصارم من الصحة في مرحلة مبكرة. قبل الالتزام بالأدوات الصلبة، يجب على الفرق الهندسية استخدام الطباعة ثلاثية الأبعاد لتقييم الشكل والملاءمة والوظيفة داخل التجميع الأكبر. في الوقت نفسه، ينبغي استخدام تحليل العناصر المحدودة (FEA) للتحقق من السلامة الهيكلية للتصميم في ظل ظروف الحمل المتوقعة.
تتمثل إستراتيجية التخفيف الأكثر أهمية في المشاركة في المراجعات الهندسية التعاونية بين فريق التصميم الخاص بك ومصممي القوالب لدى الشركة المصنعة للبثق. يمتلك مهندسو البثق خبرة عملية على الأرض فيما يتعلق بديناميكيات تدفق المعادن. إن إشراكهم مبكرًا يضمن تحديد الاختناقات المحتملة وحلها قبل أن تظهر على شكل عيوب جسدية في الصحافة.
إن الاعتماد على شريك بثق مزود بمعدات قديمة أو نقطة فشل واحدة يؤدي إلى مخاطر كبيرة في سلسلة التوريد. يمكن أن يؤدي حدوث عطل في مكبس البثق الحرج أو عطل في الفرن القديم إلى إيقاف الإنتاج تمامًا، مما يتسبب في تأخيرات متتالية طوال جدول التصنيع الخاص بك.
لضمان عدم انقطاع العرض، قم بتقييم الشركاء بناءً على التكرار التشغيلي لديهم. حدد الشركات المصنعة المجهزة بمكابس بثق متعددة بأحجام مختلفة، وآلات مناولة آلية متعددة الوظائف، وجداول صيانة وقائية قوية. يضمن هذا التكرار أنه في حالة تعطل جهاز ما للصيانة، ينتقل الإنتاج بسلاسة إلى خط آخر.
بروتوكولات مراقبة الجودة الصارمة غير قابلة للتفاوض. التحقق من أن الشركة المصنعة حاصلة على شهادات ISO ذات الصلة وتستخدم تقنيات الفحص المتقدمة. تضمن أنظمة الفحص البصري الآلي (AOI) والتحقق من آلة قياس الإحداثيات (CMM) أن كل دفعة تلبي تفاوتات الأبعاد المحددة ومتطلبات تشطيب السطح.
لدمج سحب الألمنيوم المخصص بنجاح في سير عمل التصنيع الخاص بك وتحقيق فوائد تشغيلية فورية، قم بتنفيذ الخطوات القابلة للتنفيذ التالية:
قم بإرسال نماذج CAD الأولية إلى أحد شركاء البثق المختارين للتحقق من قابلية البثق وتحديد الاختناقات المحتملة في سوق دبي المالي قبل الانتهاء من التصميم الخاص بك.
اطلب مراجعة شاملة للمواد لتحديد سبيكة سلسلة 6000 أو 7000 بالضبط والمزاج الذي يتوافق مع متطلباتك الهيكلية والحرارية والبيئية المحددة.
قم بتدقيق شركاء التصنيع المحتملين بحثًا عن القدرات الصحفية الزائدة عن الحاجة والعمليات الثانوية الداخلية الشاملة لتأمين سلسلة التوريد الخاصة بك وتقليل المهل الزمنية.
احسب نقطة التعادل الدقيقة للأدوات المخصصة من خلال مقارنة الاستثمار في القالب الأولي مع التوفير المتوقع لكل وحدة في وقت التشغيل الآلي وعمالة التجميع ونفايات المواد.
ج: تعتمد المهل الزمنية على تعقيد الملف الشخصي. يستغرق تصميم القالب الأولي وقطعه من أسبوعين إلى أربعة أسابيع. عادةً ما تصل عينات فحص المادة الأولى (FAI) في غضون أربعة إلى ستة أسابيع. بعد الموافقة على النموذج الأولي، تتطلب عمليات الإنتاج واسعة النطاق فترة إضافية من ثلاثة إلى خمسة أسابيع، اعتمادًا على قدرة الطباعة ومتطلبات التشطيب الثانوية.
ج: تختلف تكاليف القالب بناءً على حجم الملف الشخصي وتعقيده وما إذا كان شكلًا صلبًا أو مجوفًا. تتطلب القوالب الصلبة البسيطة رأس مال أقل مقدمًا، بينما تتطلب القوالب المجوفة المعقدة والمتعددة التجاويف استثمارًا أوليًا أكبر. إن إنفاق الأدوات لمرة واحدة يؤتي ثماره بسرعة من خلال التخلص من خطوات التصنيع والتجميع النهائية.
ج: التفاوتات القياسية تتبع إرشادات جمعية الألومنيوم، وهي مناسبة للتأطير الأساسي. تعد تفاوتات الدقة أكثر إحكامًا، وغالبًا ما تحمل الأبعاد إلى ±0.005 بوصة أو أفضل. يتطلب الوصول إلى هذه التفاوتات الدقيقة تصميمًا متخصصًا للقالب، وتحكمًا صارمًا في درجة الحرارة عند الضغط، وتقنيات تبريد متقدمة على طاولة التشغيل.
ج: نعم، يمكنك تصميم مقاطع بسماكات مختلفة للجدران لوضع المواد في المكان الذي يحدث فيه الإجهاد بالضبط. ومع ذلك، فإن التحولات الجذرية بين المقاطع السميكة والرقيقة تسبب تبريدًا غير متساوٍ، مما يؤدي إلى تزييف الأبعاد. حافظ على التحولات تدريجية وحافظ على التجانس حيثما كان ذلك ممكنًا لضمان التدفق المستقر للمعادن.
ج: يوفر 6061 قوة شد وإنتاج أعلى، مما يجعله الخيار الأمثل للأجزاء الهيكلية شديدة التحمل، ولكن من الصعب الدفع عبر القوالب المعقدة. يتمتع 6063 بقوة أقل قليلاً ولكنه يوفر قابلية بثق فائقة للجدران الرقيقة والتفاصيل المعقدة. كما أنه ينتج سطحًا أكثر سلاسة للأنودة التجميلية.
ج: توفر العديد من الشركات المصنعة المتقدمة حدًا أدنى مرنًا لكميات الطلب (MOQs) لدعم النماذج الأولية السريعة وعمليات التشغيل التجريبية. على الرغم من أن الدفعات الصغيرة تحمل تكلفة إعداد أعلى لكل وحدة، إلا أنها تسمح للفرق الهندسية بالتحقق من صحة الأجزاء المادية وعمليات التجميع بشكل فعال من حيث التكلفة قبل تأمين الإنتاج بكميات كبيرة.
ج: يقدم شركاء البثق القادرون عمليات ثانوية داخلية شاملة. وتشمل هذه القطع الدقيقة، والطحن باستخدام الحاسب الآلي متعدد المحاور، والحفر، والتنصت، وإزالة الأزيز. كما أنهم يتعاملون مع المعالجات الحرارية والتشطيب السطحي مثل طلاء الأنودة الصلب أو طلاء المسحوق. إن إبقاء هذه العمليات تحت سقف واحد يقلل من المهلة الزمنية ويشدد مراقبة الجودة.


