
Visualizzazioni: 124 Autore: Editor del sito Orario di pubblicazione: 30/09/2026 Origine: Sito


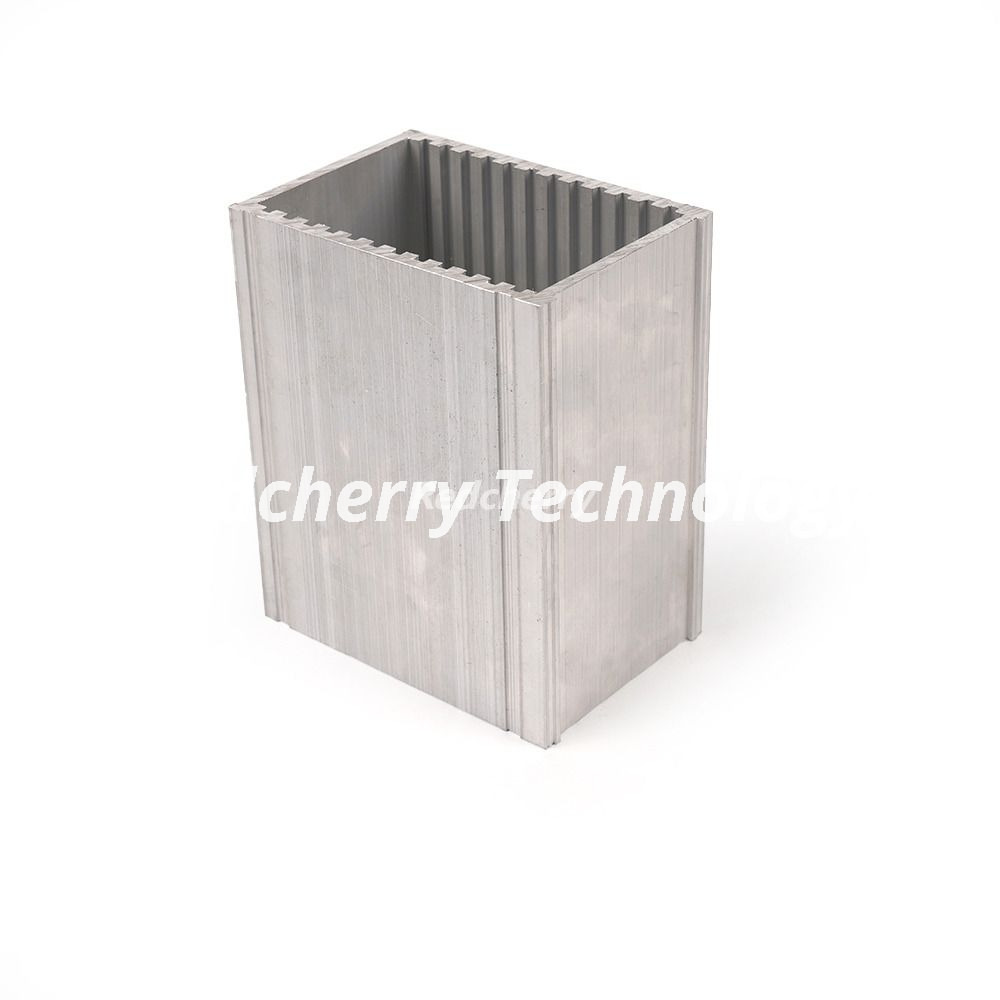
I team di ingegneri della produzione aerospaziale, automobilistica e medica combattono costantemente contro limiti di peso, cedimenti strutturali e tolleranze ristrette. I profili standard disponibili spesso non riescono a soddisfare questi rigorosi requisiti. Quando si fa affidamento su forme standard, ci si ritrova con un'eccessiva lavorazione secondaria, complessi assemblaggi multiparte e un'integrità strutturale compromessa. Questo approccio gonfia i costi unitari e allunga i tempi di produzione. La soluzione pratica è il passaggio alle estrusioni di alluminio personalizzate. Progettando uno scopo costruito Tubo estruso in alluminio o un profilo complesso altamente specifico, integri le geometrie necessarie fin dall'inizio. Riduci gli sprechi di materie prime e raggiungi proprietà meccaniche precise direttamente dalla progettazione iniziale della matrice di estrusione dedicata. Questa strategia elimina la pesante fase di produzione sottrattiva e consente di ottenere più rapidamente un componente finito e ad alte prestazioni.
I tubi di estrusione di alluminio personalizzati eliminano le fasi di assemblaggio ridondanti e riducono significativamente gli sprechi di materiale ottenendo una forma quasi perfetta direttamente dalla pressa.
La selezione della serie di leghe ottimale (ad esempio, serie 6000 o serie 7000) è il primo passo fondamentale per bilanciare estrudibilità, resistenza alla trazione e compatibilità di finitura post-processo.
Sebbene gli stampi personalizzati richiedano un investimento iniziale in attrezzature, questo costo viene rapidamente compensato da riduzioni a lungo termine della lavorazione CNC secondaria, della manodopera e dei tassi di scarto.
La collaborazione con un estrusore in grado di gestire sia la prototipazione di piccoli lotti che la produzione di volumi elevati garantisce una scalabilità perfetta senza cambiare fornitore.
La valutazione di un partner di estrusione richiede un esame rigoroso delle sue tecnologie automatizzate, dei macchinari multifunzione, delle operazioni secondarie interne e delle ridondanze del controllo qualità per mitigare i rischi della catena di approvvigionamento.
Entrando in qualsiasi officina meccanica, vedrai il dispendio finanziario derivante dall'adattamento delle forme standard in alluminio ad applicazioni specializzate. L'acquisto di un grezzo rettangolare standard e la fresatura fino a dimensioni specifiche consuma enormi quantità di tempo del mandrino. Eliminando dal 60% al 70% di una billetta solida solo per creare un canale nervato si generano contenitori di trucioli di alluminio. Questo approccio di produzione sottrattiva è in diretto conflitto con i principi della produzione snella, che danno priorità all’efficienza dei materiali e alla riduzione dei tempi di ciclo.
Oltre allo spreco di materie prime, i profili standard costringono gli ingegneri a progettare assiemi composti da più parti. L'unione di diversi componenti standard tramite saldatura MIG o TIG introduce una zona interessata dal calore (HAZ). Questo ciclo termico localizzato degrada la tempra dell'alluminio, riducendo significativamente la resistenza allo snervamento in corrispondenza della giunzione. Gli elementi di fissaggio meccanici non sono molto migliori. Aggiungono peso inutile, richiedono fori che agiscono come concentratori di stress e tendono a indietreggiare sotto vibrazioni ad alta frequenza. L'utilizzo di un'estrusione personalizzata singola e monolitica elimina completamente questi punti deboli, garantendo una distribuzione uniforme del carico su tutto il componente.
Affidarsi a componenti standardizzati crea anche una catena di fornitura gonfia. La gestione dell'inventario per più componenti distinti, il monitoraggio dei tempi di consegna dei diversi fornitori e il coordinamento di processi di assemblaggio complessi aumentano i costi generali. Il consolidamento di queste parti in un unico profilo personalizzato semplifica l'approvvigionamento, riduce la manodopera di assemblaggio in loco e accelera il time-to-market.
Le applicazioni ad alte prestazioni richiedono una rigorosa aderenza a criteri specializzati che i profili standard semplicemente non possono soddisfare. Nel settore aerospaziale, il fattore principale è il rapporto buy-to-fly e il parametro peso/resistenza complessivo. Componenti come i binari dei sedili, i longheroni della fusoliera e i supporti strutturali interni devono resistere a immensi stress meccanici riducendo al contempo ogni grammo possibile per massimizzare l'efficienza del carburante.
L’industria automobilistica, in particolare il settore dei veicoli elettrici (EV), dà priorità alla gestione termica e alla resistenza agli urti. Gli involucri delle batterie dei veicoli elettrici richiedono estrusioni che offrano un'elevata conduttività termica per dissipare rapidamente il calore. Gli ingegneri progettano profili personalizzati con porte del fluido a microcanali integrate per far circolare i refrigeranti direttamente adiacenti alle celle della batteria. Un profilo standard non può raggiungere questo obiettivo senza un impianto idraulico secondario complesso e soggetto a perdite.
La produzione di dispositivi medici introduce severi requisiti dimensionali. Gli ambienti di assemblaggio automatizzato richiedono una precisione senza compromessi. Una deviazione di pochi millesimi di pollice può causare l'inceppamento o il disallineamento dei componenti ottici all'interno delle apparecchiature diagnostiche. La finitura superficiale di queste estrusioni è altrettanto critica. La qualità iniziale dell'estrusione determina il successo dei processi successivi come l'anodizzazione del rivestimento duro o il rivestimento in polvere antimicrobico, che mantengono sterili gli ambienti medici.
Il vero vantaggio ingegneristico degli stampi personalizzati è la capacità di produrre sezioni trasversali altamente complesse e multifunzionali. Una consuetudine Il tubo per estrusione di alluminio può essere dotato di cinghie interne per una maggiore rigidità torsionale, spessori di parete variabili per posizionare il materiale esattamente dove si verificano le concentrazioni di sollecitazioni e canali di fissaggio integrati per eliminare fori praticati e maschiati.
Questa flessibilità di progettazione consente di consolidare più caratteristiche funzionali in un unico profilo estruso. Una trave di supporto strutturale può fungere contemporaneamente da dissipatore di calore con alette di raffreddamento esterne e presentare canali di fluido interni per il raffreddamento a liquido attivo. Questo consolidamento riduce drasticamente il numero complessivo delle parti e semplifica l'architettura del prodotto finale.
I design dei tubi multi-cavità risolvono severi vincoli di spazio e peso. Utilizzando camere interne cave create attraverso matrici a oblò, gli ingegneri massimizzano il momento di inerzia riducendo al minimo l'area della sezione trasversale. Si vede questo approccio implementato nei bracci robotici, nelle strutture strutturali per i sistemi di trasporto automatizzati e nei telai leggeri dei droni, dove massimizzare la rigidità riducendo al minimo la massa è l’obiettivo primario.
L'estrusione personalizzata è un processo di produzione quasi netto. Spingendo la billetta di alluminio riscaldata attraverso uno stampo in acciaio lavorato con precisione, il materiale emerge in una forma che si adatta perfettamente alla geometria finale richiesta. Ciò riduce al minimo la necessità di estese lavorazioni sottrattive, riducendo drasticamente l'utilizzo di materie prime rispetto alla lavorazione di parti da blocchi solidi.
Questa efficienza supporta le iniziative di sostenibilità aziendale. L’alluminio è riciclabile all’infinito senza perdere le sue proprietà meccaniche. L'utilizzo di estrusioni personalizzate riduce il volume complessivo di alluminio primario richiesto per parte. Gli scarti generati durante il processo di estrusione, come i mozziconi e gli scarti delle billette, vengono facilmente catturati, rifusi e reintrodotti nella catena di approvvigionamento, creando un ciclo di produzione a circuito chiuso altamente sostenibile.
La selezione della lega di alluminio corretta determina l'estrusione, le prestazioni meccaniche e le caratteristiche di finitura della parte finale. Le leghe della serie 6000, legate con magnesio e silicio, rappresentano lo standard del settore per le estrusioni personalizzate grazie al loro eccellente equilibrio tra resistenza, resistenza alla corrosione e lavorabilità. La serie 7000 offre una resistenza ultraelevata ma è notoriamente difficile da estrudere in cavità complesse.
Grado di lega |
Caratteristiche primarie |
Applicazioni tipiche |
Valutazione di estrudibilità |
|---|---|---|---|
6061 |
Elevata resistenza strutturale, buona tenacità |
Telai aerospaziali, telai automobilistici |
Moderare |
6063 |
Eccellente finitura superficiale, elevata resistenza alla corrosione |
Alloggiamenti medici, finiture architettoniche |
Alto |
6005A |
Forza bilanciata e capacità di profilo complesso |
Componenti ferroviari, trasporti pesanti |
Bene |
7075 |
Resistenza ultraelevata, scarsa resistenza alla corrosione |
Componenti aerospaziali ad alto stress |
Basso |
Al di là della chimica della lega, il processo di rinvenimento altera sostanzialmente le proprietà meccaniche del metallo. Lo stato d'animo T6, ottenuto mediante solubilizzazione presso pressa seguito da invecchiamento artificiale in forno, massimizza il limite di snervamento e la durezza delle leghe della serie 6000. La corrispondenza della lega e dello stato d'animo specifici con l'esposizione ambientale è fondamentale per garantire l'affidabilità dei componenti a lungo termine.
Le tolleranze standard del settore sono sufficienti per l'edilizia generale. Tuttavia, i settori manifatturieri avanzati richiedono tolleranze di precisione significativamente più strette. Il raggiungimento di queste microtolleranze dipende interamente dalla fisica della progettazione della matrice dedicata e dal controllo della pressa di estrusione.
La progettazione degli stampi è una disciplina complessa. L'alluminio scorre più velocemente al centro dello stampo e più lentamente sui bordi a causa dell'attrito. I progettisti delle matrici utilizzano cuscinetti di varia lunghezza per soffocare o scaricare il flusso di metallo, garantendo che il profilo esca direttamente dalla matrice. La portata dell'alluminio riscaldato, l'attrito contro le superfici di appoggio dello stampo e la velocità di raffreddamento all'uscita dalla pressa incidono sulla stabilità dimensionale.
I principali produttori mitigano i problemi di flusso utilizzando software di simulazione avanzati. La fluidodinamica computazionale consente ai progettisti di stampi di prevedere come si comporterà il metallo sotto pressione. Simulando digitalmente il processo di estrusione, gli ingegneri possono regolare le lunghezze dei cuscinetti e correggere gli squilibri del flusso prima che l'acciaio fisico venga tagliato per l'utensileria.
Una dimensione di valutazione critica per qualsiasi partner di estrusione è la sua capacità di scalare la produzione senza problemi. I progetti spesso iniziano con esecuzioni pilota, test di mercato e prototipazione rapida. Durante queste fasi iniziali, la flessibilità relativa alle quantità minime di ordine (MOQ) è vitale. Forzare una produzione massiccia prima che un progetto sia completamente convalidato vincola capitale e aumenta il rischio di tenere scorte obsolete.
Le funzionalità di produzione in piccoli lotti consentono ai team di ingegneri di testare parti fisiche in condizioni reali, perfezionare la progettazione e convalidare i processi di assemblaggio. Una volta definita la progettazione, il partner di produzione deve possedere l'infrastruttura operativa per passare alla produzione automatizzata di volumi elevati senza richiedere il passaggio a un fornitore diverso.
Questa scalabilità senza soluzione di continuità richiede una struttura dotata di più presse di estrusione di capacità di tonnellaggio variabili. Una macchina da stampa più piccola potrebbe gestire la prototipazione iniziale di un profilo leggero, mentre macchine da stampa più grandi e automatizzate subentrano nella produzione di massa, garantendo tempi di consegna costanti indipendentemente dal volume dell'ordine.
L'acquisizione di un'estrusione grezza raramente è il passaggio finale. La maggior parte dei componenti richiede operazioni secondarie come taglio di precisione, fresatura CNC, foratura, maschiatura, sbavatura e finitura superficiale. La collaborazione con un estrusore che offre questi servizi internamente offre un enorme vantaggio strategico.
La produzione da un unico fornitore consolida la catena di fornitura, eliminando i tempi di transito associati allo spostamento di parti tra più fornitori specializzati. Stabilisce inoltre un unico punto di responsabilità. Se un pezzo finito non supera il controllo di qualità, non vi è alcuna controversia tra l'estrusore e l'officina meccanica su chi sia responsabile. Il produttore controlla l'intero processo dalla billetta al componente finito.
L'esitazione più comune quando si passa alle estrusioni personalizzate riguarda la spesa in conto capitale iniziale richiesta per la creazione dello stampo. Le matrici in acciaio personalizzate rappresentano un costo iniziale che i profili standard evitano. Tuttavia, è necessario valutare questo investimento attraverso un'analisi completa del pareggio.
Il costo iniziale degli utensili viene generalmente compensato rapidamente dal risparmio unitario generato durante la produzione. Ottenendo una forma quasi perfetta, le estrusioni personalizzate eliminano ore di costose lavorazioni CNC. Riducono drasticamente il tasso di scarto dei materiali ed eliminano i costi di manodopera associati all'assemblaggio di più parti standard. Per i cicli di produzione di volumi elevati, il costo degli utensili viene ammortizzato su migliaia di unità, riducendo l'impatto sul prezzo del singolo pezzo a frazioni di centesimo.
Anche per lotti di produzione più piccoli, le estrusioni personalizzate diventano economicamente sostenibili se l’alternativa prevede una lavorazione multiasse altamente complessa da billette piene. La valutazione delle soglie di volume e il confronto del costo di produzione totale rivelano che gli utensili personalizzati spesso offrono un ritorno sull’investimento superiore a lungo termine.
Gli ingegneri devono affrontare il compromesso intrinseco tra la progettazione di forme di profilo asimmetriche altamente complesse e la velocità e la fattibilità del processo di estrusione. Spingere l'alluminio attraverso uno stampo è soggetto alle leggi della fisica; non tutte le forme disegnate in CAD possono essere estruse con successo.
È essenziale implementare i principi di Design for Manufacturability (DFM) specifici per l’estrusione dell’alluminio. Le principali linee guida DFM includono:
Standardizzare lo spessore della parete: mantenere uno spessore uniforme su tutto il profilo per evitare velocità di raffreddamento irregolari che causano piegamenti o torsioni sulla tavola di runout.
Raggio di tutti gli angoli: applicare un raggio minimo agli angoli interni ed esterni per ridurre lo stress sulla matrice in acciaio e prevenire guasti prematuri dell'utensile.
Limitare i rapporti della linguetta: mantenere basso il rapporto profondità-larghezza dei canali per evitare che la linguetta della matrice in acciaio si spezzi sotto la pressione della pressa.
Simmetrizzare il profilo: progettare sezioni trasversali simmetriche quando possibile per garantire un flusso di metallo bilanciato attraverso le porte dello stampo.
Aderendo a questi principi DFM, gli ingegneri ottimizzano il ciclo di estrusione, garantendo velocità di stampa più elevate, tassi di scarto inferiori e costi di produzione complessivi.
I progetti scarsamente ottimizzati portano direttamente a difetti di estrusione. I problemi più comuni includono la lacerazione della superficie causata da velocità di stampa eccessive, deformazione dimensionale derivante da un raffreddamento non uniforme e riempimenti incompleti in sezioni delicate del profilo. Correggere questi difetti dopo il taglio della matrice in acciaio è costoso e causa gravi ritardi nel progetto.
La mitigazione di questi rischi richiede una rigorosa convalida in fase iniziale. Prima di impegnarsi nella realizzazione di attrezzature complesse, i team di ingegneri dovrebbero utilizzare la stampa 3D per valutare forma, adattamento e funzione all’interno dell’assieme più grande. Allo stesso tempo, l’analisi degli elementi finiti (FEA) dovrebbe essere impiegata per convalidare l’integrità strutturale del progetto nelle condizioni di carico previste.
La strategia di mitigazione più critica è impegnarsi in revisioni tecniche collaborative tra il team di progettazione e i progettisti delle matrici del produttore di estrusioni. Gli ingegneri dell'estrusione possiedono esperienza pratica sul campo per quanto riguarda la dinamica del flusso dei metalli. Coinvolgerli tempestivamente garantisce che i potenziali colli di bottiglia vengano identificati e risolti prima che si manifestino come difetti fisici sulla macchina da stampa.
Affidarsi a un partner di estrusione con attrezzature obsolete o con un singolo punto di guasto introduce un rischio significativo nella catena di fornitura. Un guasto su una pressa di estrusione critica o un guasto nel forno di invecchiamento può interrompere completamente la produzione, causando ritardi a cascata durante il programma di produzione.
Per garantire una fornitura ininterrotta, valutare i partner in base alla loro ridondanza operativa. Produttori selezionati dotati di più presse di estrusione di varie dimensioni, macchinari di movimentazione automatizzati multifunzione e solidi programmi di manutenzione preventiva. Questa ridondanza garantisce che, se una macchina si ferma per manutenzione, la produzione si sposta senza interruzioni su un'altra linea.
I rigorosi protocolli di controllo qualità non sono negoziabili. Verificare che il produttore possieda le certificazioni ISO pertinenti e utilizzi tecnologie di ispezione avanzate. I sistemi di ispezione ottica automatizzata (AOI) e la verifica della macchina di misura a coordinate (CMM) garantiscono che ogni lotto soddisfi le tolleranze dimensionali e i requisiti di finitura superficiale specificati.
Per integrare con successo le estrusioni di alluminio personalizzate nel flusso di lavoro di produzione e ottenere vantaggi operativi immediati, esegui i seguenti passaggi attuabili:
Invia modelli CAD preliminari a un partner di estrusione selezionato per convalidare l'estrusione e identificare potenziali colli di bottiglia DFM prima di finalizzare il progetto.
Richiedi una revisione completa dei materiali per selezionare l'esatta lega della serie 6000 o 7000 e la tempra che si allinea ai tuoi specifici requisiti strutturali, termici e ambientali.
Controlla i potenziali partner di produzione per le capacità di stampa ridondanti e le operazioni secondarie interne complete per proteggere la catena di fornitura e ridurre i tempi di consegna.
Calcola il punto di pareggio preciso per gli utensili personalizzati confrontando l'investimento iniziale sullo stampo con il risparmio unitario previsto in termini di tempo di lavorazione, manodopera di assemblaggio e spreco di materiale.
R: I tempi di consegna dipendono dalla complessità del profilo. La progettazione iniziale dello stampo e il taglio richiedono da due a quattro settimane. I campioni per l'ispezione del primo articolo (FAI) di solito arrivano entro quattro-sei settimane. Dopo l'approvazione del prototipo, i cicli di produzione su vasta scala richiedono dalle tre alle cinque settimane aggiuntive, a seconda della capacità della macchina da stampa e dei requisiti di finitura secondaria.
R: I costi degli stampi variano in base alle dimensioni del profilo, alla complessità e alla forma solida o cava. Gli stampi solidi semplici richiedono un capitale iniziale inferiore, mentre gli stampi cavi complessi a più cavità richiedono un investimento iniziale maggiore. Questa spesa una tantum per gli utensili viene ammortizzata rapidamente eliminando le fasi di lavorazione e assemblaggio a valle.
R: Le tolleranze standard seguono le linee guida dell'Aluminium Association, adatte per l'intelaiatura di base. Le tolleranze di precisione sono molto più strette, spesso mantenendo dimensioni fino a ±0,005 pollici o superiori. Il raggiungimento di queste microtolleranze richiede una progettazione specializzata dello stampo, un rigoroso controllo della temperatura sulla pressa e tecniche di raffreddamento avanzate sulla tavola di concentricità.
R: Sì, è possibile progettare profili con spessori di parete variabili per posizionare il materiale esattamente dove si verificano le sollecitazioni. Tuttavia, le transizioni drastiche tra sezioni spesse e sottili causano un raffreddamento non uniforme, con conseguente deformazione dimensionale. Mantenere le transizioni graduali e mantenere l'uniformità ove possibile per garantire un flusso di metallo stabile.
R: Il 6061 offre una maggiore resistenza alla trazione e allo snervamento, rendendolo la soluzione ideale per parti strutturali pesanti, ma è più difficile da far passare attraverso stampi complessi. Il 6063 ha una resistenza leggermente inferiore ma fornisce un'estrusione superiore per pareti sottili e dettagli complessi. Produce anche una superficie molto più liscia per l'anodizzazione cosmetica.
R: Molti produttori avanzati offrono quantità minime di ordine flessibili (MOQ) per supportare la prototipazione rapida e le esecuzioni pilota. Anche se i piccoli lotti comportano un costo di installazione più elevato per unità, consentono ai team di ingegneri di convalidare le parti fisiche e i processi di assemblaggio in modo economicamente vantaggioso prima di avviare una produzione in grandi volumi.
R: I partner di estrusione più competenti offrono operazioni secondarie interne complete. Questi includono taglio di precisione, fresatura CNC multiasse, foratura, maschiatura e sbavatura. Gestiscono anche trattamenti termici e finiture superficiali come l'anodizzazione a rivestimento duro o la verniciatura a polvere. Mantenere questi processi sotto lo stesso tetto riduce i tempi di consegna e rafforza il controllo di qualità.


