
Aantal keren bekeken: 124 Auteur: Site-editor Publicatietijd: 30-09-2026 Herkomst: Locatie


Technische teams in de lucht- en ruimtevaart-, automobiel- en medische productiesector vechten voortdurend tegen gewichtslimieten, structureel falen en nauwe toleranties. Standaard kant-en-klare profielen voldoen vaak niet aan deze strenge eisen. Wanneer u vertrouwt op standaardvormen, krijgt u te maken met buitensporige secundaire bewerkingen, complexe meerdelige assemblages en een aangetaste structurele integriteit. Deze aanpak verhoogt de eenheidskosten en vertraagt de productietijdlijnen. De praktische oplossing is de overgang naar op maat gemaakte aluminium extrusies. Door een speciaal gebouwde oplossing te ontwerpen Aluminium extrusiebuis of een zeer specifiek complex profiel, u integreert vanaf het begin de noodzakelijke geometrieën. U vermindert de verspilling van grondstoffen en bereikt nauwkeurige mechanische eigenschappen rechtstreeks vanaf het initiële speciale extrusiematrijsontwerp. Deze strategie elimineert de zware subtractieve productiefase en zorgt ervoor dat u sneller een kant-en-klaar, krachtig onderdeel krijgt.
Op maat gemaakte aluminium extrusiebuizen elimineren overbodige montagestappen en verminderen de materiaalverspilling aanzienlijk door rechtstreeks vanuit de pers een bijna-netvorm te bereiken.
Het selecteren van de optimale legeringsserie (bijvoorbeeld de 6000 versus de 7000-serie) is de cruciale eerste stap in het balanceren van extrudeerbaarheid, treksterkte en compatibiliteit met nabewerking.
Hoewel op maat gemaakte matrijzen een investering vooraf in gereedschap vereisen, worden deze kosten snel gecompenseerd door langdurige reducties in secundaire CNC-bewerkingen, arbeid en afvalpercentages.
Door samen te werken met een extruder die zowel prototypes in kleine batches als productie in grote volumes kan verwerken, wordt naadloze schaalbaarheid gegarandeerd zonder dat er van leverancier hoeft te worden gewisseld.
Het evalueren van een extrusiepartner vereist strikt toezicht op hun geautomatiseerde technologieën, multifunctionele machines, interne secundaire activiteiten en overtollige kwaliteitscontroles om de risico's in de toeleveringsketen te beperken.
Loop de vloer van een willekeurige machinewerkplaats op en u zult zien hoeveel geld het kost om standaard aluminiumvormen aan te passen aan gespecialiseerde toepassingen. Het kopen van standaard rechthoekig materiaal en het frezen ervan tot specifieke afmetingen vergt enorme hoeveelheden spiltijd. Door 60% tot 70% van een massieve knuppel eruit te halen, alleen maar om een geribbeld kanaal te creëren, ontstaan bakken aluminiumspanen. Deze subtractieve productiebenadering is rechtstreeks in strijd met de principes van lean manufacturing, die prioriteit geven aan materiaalefficiëntie en cyclustijdverkorting.
Naast de verspilling van grondstoffen dwingen standaardprofielen ingenieurs tot het ontwerpen van meerdelige assemblages. Door verschillende standaardcomponenten met elkaar te verbinden via MIG- of TIG-lassen ontstaat een Heat-Affected Zone (HAZ). Deze plaatselijke thermische cyclus verslechtert de temperatuur van het aluminium, waardoor de vloeigrens bij de verbinding aanzienlijk afneemt. Mechanische bevestigingsmiddelen zijn niet veel beter. Ze voegen onnodig gewicht toe, vereisen geboorde gaten die fungeren als spanningsconcentrators en hebben de neiging terug te trekken onder hoogfrequente trillingen. Door gebruik te maken van een enkele, monolithische, op maat gemaakte extrusie worden deze zwakke punten volledig geëlimineerd, waardoor een uniforme verdeling van de belasting over het onderdeel wordt gegarandeerd.
Het vertrouwen op kant-en-klare onderdelen zorgt ook voor een opgeblazen supply chain. Het beheren van de voorraad voor meerdere afzonderlijke componenten, het volgen van de doorlooptijden van verschillende leveranciers en het coördineren van complexe assemblageprocessen verhoogt de overhead. Het consolideren van deze onderdelen in één enkel aangepast profiel stroomlijnt de inkoop, vermindert de montagewerkzaamheden op de vloer en versnelt uw time-to-market.
Hoogwaardige toepassingen vereisen strikte naleving van gespecialiseerde criteria waaraan standaardprofielen eenvoudigweg niet kunnen voldoen. In de lucht- en ruimtevaartsector is de voornaamste drijfveer de buy-to-fly-ratio en de algemene maatstaf voor gewicht en sterkte. Componenten zoals stoelrails, rompliggers en structurele steunen aan de binnenkant moeten enorme mechanische spanningen weerstaan en tegelijkertijd elke mogelijke gram kwijtraken om de brandstofefficiëntie te maximaliseren.
De auto-industrie, en met name de sector van elektrische voertuigen (EV), geeft prioriteit aan thermisch beheer en crashbestendigheid. EV-batterijbehuizingen vereisen extrusies die een hoge thermische geleidbaarheid bieden om de warmte snel af te voeren. Ingenieurs ontwerpen op maat gemaakte profielen met geïntegreerde vloeistofpoorten met microkanalen om koelvloeistoffen direct naast de batterijcellen te laten circuleren. Een standaardprofiel kan dit niet bereiken zonder complexe, lekgevoelige secundaire leidingen.
De productie van medische apparatuur stelt strenge eisen aan de afmetingen. Geautomatiseerde assemblageomgevingen vereisen compromisloze nauwkeurigheid. Een afwijking van een paar duizendsten van een inch kan ertoe leiden dat robothandlers optische componenten in diagnostische apparatuur blokkeren of verkeerd uitlijnen. De oppervlakteafwerking van deze extrusies is even kritisch. De initiële extrusiekwaliteit bepaalt het succes van vervolgprocessen zoals anodiseren met harde coating of antimicrobiële poedercoating, die medische omgevingen steriel houden.
Het echte technische voordeel van op maat gemaakte matrijzen is de mogelijkheid om zeer complexe, multifunctionele doorsneden te produceren. Een gewoonte Aluminium extrusiebuizen kunnen zijn voorzien van interne banden voor verbeterde torsiestijfheid, variërende wanddiktes om materiaal precies daar te plaatsen waar spanningsconcentraties optreden, en geïntegreerde bevestigingskanalen om geboorde en getapte gaten te elimineren.
Dankzij deze ontwerpflexibiliteit kunt u meerdere functionele kenmerken consolideren in één enkel geëxtrudeerd profiel. Een structurele steunbalk kan tegelijkertijd fungeren als koellichaam met externe koelvinnen en is voorzien van interne vloeistofkanalen voor actieve vloeistofkoeling. Deze consolidatie vermindert het totale aantal onderdelen drastisch en vereenvoudigt de architectuur van het eindproduct.
Buisontwerpen met meerdere holtes lossen ernstige ruimtelijke en gewichtsbeperkingen op. Door gebruik te maken van holle interne kamers die zijn gecreëerd door patrijspoorten, maximaliseren ingenieurs het traagheidsmoment en minimaliseren ze het dwarsdoorsnedeoppervlak. Je ziet deze aanpak ingezet in robotarmen, structurele frames voor geautomatiseerde transportsystemen en lichtgewicht drone-chassis, waarbij het maximaliseren van de stijfheid en het minimaliseren van de massa het primaire doel is.
Aangepaste extrusie is een bijna-netvormig productieproces. Door verwarmde aluminium knuppels door een nauwkeurig bewerkte stalen matrijs te duwen, komt het materiaal tevoorschijn in een vorm die nauw aansluit bij de uiteindelijke vereiste geometrie. Dit minimaliseert de noodzaak voor uitgebreide subtractieve bewerking, waardoor het grondstoffenverbruik drastisch wordt verminderd in vergelijking met het bewerken van onderdelen uit massieve blokken.
Deze efficiëntie ondersteunt initiatieven op het gebied van duurzaamheid van bedrijven. Aluminium is oneindig recycleerbaar zonder zijn mechanische eigenschappen te verliezen. Het gebruik van op maat gemaakte extrusies vermindert het totale benodigde volume primair aluminium per onderdeel. Het schroot dat tijdens het extrusieproces wordt gegenereerd, zoals knuppels en resten, kan gemakkelijk worden opgevangen, opnieuw gesmolten en opnieuw in de toeleveringsketen worden geïntroduceerd, waardoor een zeer duurzame, gesloten productiecyclus ontstaat.
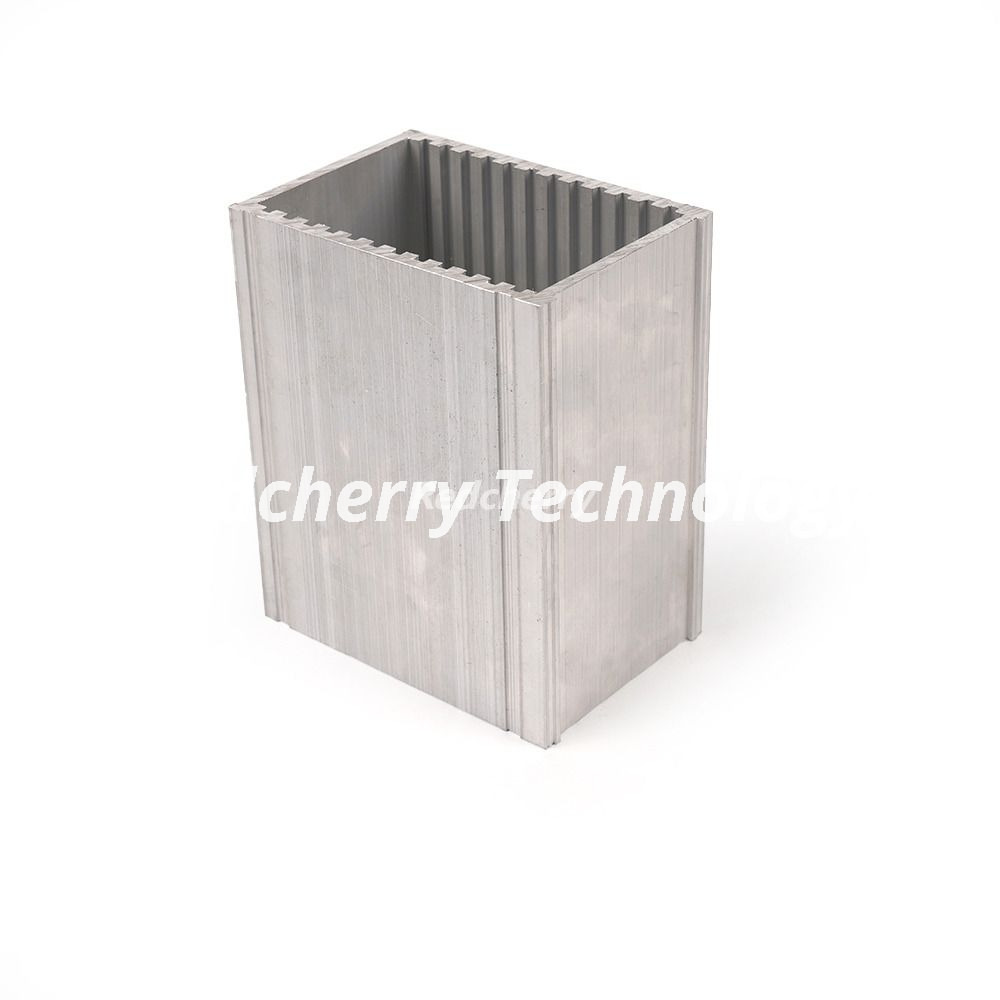
Het selecteren van de juiste aluminiumlegering bepaalt de extrudeerbaarheid, mechanische prestaties en afwerkingseigenschappen van het uiteindelijke onderdeel. De legeringen uit de 6000-serie, gelegeerd met magnesium en silicium, zijn de industriestandaard voor extrusies op maat vanwege hun uitstekende balans tussen sterkte, corrosieweerstand en bewerkbaarheid. De 7000-serie biedt ultrahoge sterkte, maar is notoir moeilijk te extruderen in complexe holtes.
Legering kwaliteit |
Primaire kenmerken |
Typische toepassingen |
Beoordeling van extrudeerbaarheid |
|---|---|---|---|
6061 |
Hoge structurele sterkte, goede taaiheid |
Luchtvaartframes, autochassis |
Gematigd |
6063 |
Uitstekende oppervlakteafwerking, hoge corrosieweerstand |
Medische behuizingen, architectonische bekleding |
Hoog |
6005A |
Evenwichtige sterkte en complexe profielmogelijkheden |
Spoorwegcomponenten, zwaar transport |
Goed |
7075 |
Ultrahoge sterkte, slechte corrosieweerstand |
Lucht- en ruimtevaartcomponenten met hoge spanning |
Laag |
Naast de legeringschemie verandert het temperingsproces de mechanische eigenschappen van het metaal fundamenteel. De T6-temperatie, bereikt door oplossingswarmtebehandeling bij de pers gevolgd door kunstmatige veroudering in een oven, maximaliseert de vloeigrens en hardheid van legeringen uit de 6000-serie. Het afstemmen van de specifieke legering en temperatuur op de omgevingsblootstelling is van cruciaal belang voor het garanderen van de betrouwbaarheid van componenten op de lange termijn.
Standaard industrietoleranties zijn voldoende voor algemene constructies. Geavanceerde productiesectoren vereisen echter precisietoleranties die aanzienlijk krapper zijn. Het bereiken van deze microtoleranties hangt volledig af van de fysica van het specifieke matrijsontwerp en de controle van de extrusiepers.
Matrijsontwerp is een complexe discipline. Aluminium stroomt sneller in het midden van de matrijs en langzamer aan de randen als gevolg van wrijving. Matrijsontwerpers gebruiken verschillende lagerlengtes om de metaalstroom te verstikken of te ontlasten, zodat het profiel recht uit de matrijs komt. De stroomsnelheid van het verwarmde aluminium, de wrijving tegen de matrijslageroppervlakken en de koelsnelheid bij het verlaten van de pers hebben allemaal invloed op de dimensionale stabiliteit.
Toonaangevende fabrikanten verminderen stromingsproblemen door gebruik te maken van geavanceerde simulatiesoftware. Computationele vloeistofdynamica stelt matrijsontwerpers in staat te voorspellen hoe het metaal zich onder druk zal gedragen. Door het extrusieproces digitaal te simuleren, kunnen ingenieurs de lagerlengtes aanpassen en onevenwichtigheden in de stroom corrigeren voordat er fysiek staal wordt gesneden voor het gereedschap.
Een kritische evaluatiedimensie voor elke extrusiepartner is hun vermogen om de productie naadloos op te schalen. Projecten beginnen vaak met proefruns, markttesten en rapid prototyping. Tijdens deze vroege stadia is flexibiliteit met betrekking tot de minimale bestelhoeveelheden (MOQ's) van cruciaal belang. Het forceren van een enorme productierun voordat een ontwerp volledig gevalideerd is, vergt kapitaal en vergroot het risico dat er verouderde voorraad aanwezig is.
Dankzij de productiecapaciteiten voor kleine batches kunnen technische teams fysieke onderdelen testen in reële omstandigheden, het ontwerp verfijnen en assemblageprocessen valideren. Zodra het ontwerp vastligt, moet de productiepartner over de operationele infrastructuur beschikken om op te schalen naar geautomatiseerde productie met grote volumes, zonder dat u hoeft over te stappen naar een andere leverancier.
Deze naadloze schaalbaarheid vereist een faciliteit die is uitgerust met meerdere extrusiepersen met verschillende tonnagecapaciteiten. Een kleinere pers kan de eerste prototypes van een lichtgewicht profiel afhandelen, terwijl grotere, geautomatiseerde persen de massaproductie overnemen, waardoor consistente doorlooptijden worden gegarandeerd, ongeacht het ordervolume.
Het verkrijgen van een ruwe extrusie is zelden de laatste stap. De meeste componenten vereisen secundaire bewerkingen zoals precisiesnijden, CNC-frezen, boren, tappen, ontbramen en oppervlakteafwerking. Samenwerken met een extruder die deze diensten intern aanbiedt, biedt een enorm strategisch voordeel.
Single-source productie consolideert de toeleveringsketen, waardoor de transittijden die gepaard gaan met bewegende onderdelen tussen meerdere gespecialiseerde leveranciers worden geëlimineerd. Er wordt ook één enkel verantwoordingspunt ingesteld. Als een voltooid onderdeel de kwaliteitscontrole niet doorstaat, bestaat er geen geschil tussen de extruder en de machinewerkplaats over wie verantwoordelijk is. De fabrikant controleert het hele proces, van blok tot afgewerkt onderdeel.
De meest voorkomende aarzeling bij de overstap naar aangepaste extrusies zijn de initiële kapitaaluitgaven die nodig zijn voor het maken van matrijzen. Op maat gemaakte stalen matrijzen vertegenwoordigen initiële kosten die standaardprofielen vermijden. U moet deze investering echter evalueren via een uitgebreide break-evenanalyse.
De gereedschapskosten vooraf worden doorgaans snel gecompenseerd door de besparingen per eenheid die tijdens de productie worden gegenereerd. Door een bijna netto vorm te bereiken, elimineren aangepaste extrusies uren dure CNC-bewerkingstijd. Ze verminderen de hoeveelheid materiaalafval drastisch en elimineren de arbeidskosten die gepaard gaan met het assembleren van meerdere standaardonderdelen. Voor productieruns met grote volumes worden de gereedschapskosten over duizenden eenheden afgeschreven, waardoor de impact op de prijs van individuele onderdelen tot fracties van een cent wordt teruggebracht.
Zelfs voor kleinere productieruns worden extrusies op maat economisch haalbaar als het alternatief een zeer complexe, meerassige bewerking uit massief blok omvat. Uit het evalueren van de volumedrempels en het vergelijken van de totale productiekosten blijkt dat op maat gemaakte gereedschappen vaak een superieur langetermijnrendement op de investering opleveren.
Ingenieurs moeten omgaan met de inherente afweging tussen het ontwerpen van zeer complexe, asymmetrische profielvormen en de snelheid en haalbaarheid van het extrusieproces. Aluminium door een matrijs duwen is onderworpen aan de wetten van de natuurkunde; niet elke vorm getekend in CAD kan met succes worden geëxtrudeerd.
Het implementeren van Design for Manufacturability (DFM)-principes die specifiek zijn voor aluminiumextrusie is essentieel. De belangrijkste DFM-richtlijnen zijn onder meer:
Standaardiseer de wanddikte: Behoud een uniforme dikte over het profiel om ongelijkmatige koelsnelheden te voorkomen die buigen of draaien op de uitlooptafel veroorzaken.
Radius alle hoeken: Pas een minimale radius toe op interne en externe hoeken om de spanning op de stalen matrijs te verminderen en voortijdig falen van het gereedschap te voorkomen.
Beperk de tongverhoudingen: Houd de diepte-breedteverhouding van de kanalen laag om te voorkomen dat de stalen matrijstong breekt onder persdruk.
Symmetrie in het profiel: Ontwerp waar mogelijk symmetrische dwarsdoorsneden om een evenwichtige metaalstroom door de matrijspoorten te garanderen.
Door zich aan deze DFM-principes te houden, optimaliseren ingenieurs de extrusiecyclus, waardoor hogere perssnelheden, lagere afvalpercentages en lagere totale productiekosten worden gegarandeerd.
Slecht geoptimaliseerde ontwerpen leiden direct tot extrusiedefecten. Veelvoorkomende problemen zijn onder meer scheuren van het oppervlak veroorzaakt door te hoge perssnelheden, kromtrekken van de afmetingen als gevolg van ongelijkmatige koeling en onvolledige vullingen in delicate profielsecties. Het corrigeren van deze gebreken nadat de stalen matrijs is gesneden, is duur en veroorzaakt ernstige projectvertragingen.
Om deze risico's te beperken is een rigoureuze validatie in een vroeg stadium vereist. Voordat ze zich met harde gereedschappen bezighouden, moeten technische teams 3D-printen gebruiken om vorm, pasvorm en functie binnen de grotere assemblage te evalueren. Tegelijkertijd moet eindige elementenanalyse (FEA) worden gebruikt om de structurele integriteit van het ontwerp onder verwachte belastingsomstandigheden te valideren.
De meest kritische risicobeperkingsstrategie is het uitvoeren van gezamenlijke technische beoordelingen tussen uw ontwerpteam en de matrijsontwerpers van de extrusiefabrikant. Extrusie-ingenieurs beschikken over praktische ervaring op de werkvloer met betrekking tot de dynamiek van metaalstromen. Door hen vroegtijdig te betrekken, zorgt u ervoor dat potentiële knelpunten worden geïdentificeerd en opgelost voordat ze zich als fysieke defecten op de pers manifesteren.
Als u vertrouwt op een extrusiepartner met verouderde apparatuur of met één enkel storingspunt, brengt dit aanzienlijke risico's voor de toeleveringsketen met zich mee. Een defect aan een kritische extrusiepers of een storing in de verouderingsoven kan de productie volledig stilleggen, wat tot opeenvolgende vertragingen in uw productieschema kan leiden.
Om een ononderbroken levering te garanderen, evalueert u partners op basis van hun operationele redundantie. Selecteer fabrikanten die zijn uitgerust met meerdere extrusiepersen van verschillende afmetingen, multifunctionele geautomatiseerde verwerkingsmachines en robuuste preventieve onderhoudsschema's. Deze redundantie garandeert dat als een machine uitvalt voor onderhoud, de productie naadloos overschakelt naar een andere lijn.
Strenge kwaliteitscontroleprotocollen zijn niet onderhandelbaar. Controleer of de fabrikant over relevante ISO-certificeringen beschikt en geavanceerde inspectietechnologieën gebruikt. Geautomatiseerde optische inspectiesystemen (AOI) en coördinatenmeetmachines (CMM)-verificatie zorgen ervoor dat elke batch voldoet aan de gespecificeerde maattoleranties en vereisten voor oppervlakteafwerking.
Om op maat gemaakte aluminium extrusies succesvol te integreren in uw productieworkflow en onmiddellijke operationele voordelen te realiseren, voert u de volgende bruikbare stappen uit:
Dien voorlopige CAD-modellen in bij een extrusiepartner op de shortlist om de extrudeerbaarheid te valideren en potentiële DFM-knelpunten te identificeren voordat u uw ontwerp voltooit.
Vraag een uitgebreide materiaalbeoordeling aan om de exacte legering en temperering uit de 6000- of 7000-serie te selecteren die aansluit bij uw specifieke structurele, thermische en milieuvereisten.
Audit potentiële productiepartners op overtollige perscapaciteiten en uitgebreide interne secundaire activiteiten om uw toeleveringsketen te beveiligen en doorlooptijden te verkorten.
Bereken het precieze break-evenpunt voor aangepaste gereedschappen door de initiële matrijsinvestering te vergelijken met de verwachte besparingen per eenheid op het gebied van bewerkingstijd, assemblagearbeid en materiaalverspilling.
A: Doorlooptijden zijn afhankelijk van de complexiteit van het profiel. Het eerste matrijsontwerp en het snijden duren twee tot vier weken. Monsters van de eerste artikelinspectie (FAI) arriveren doorgaans binnen vier tot zes weken. Na goedkeuring van het prototype vergen volledige productieruns nog eens drie tot vijf weken, afhankelijk van de perscapaciteit en de secundaire afwerkingsvereisten.
A: De matrijskosten variëren afhankelijk van de grootte en complexiteit van het profiel en of het een massieve of holle vorm heeft. Eenvoudige massieve matrijzen vereisen minder kapitaal vooraf, terwijl complexe holle matrijzen met meerdere holtes een grotere initiële investering vergen. Deze eenmalige gereedschapskosten worden snel terugverdiend doordat de bewerkings- en assemblagestappen verderop in het proces worden geëlimineerd.
A: Standaardtoleranties volgen de richtlijnen van de Aluminium Association, geschikt voor basisframes. Precisietoleranties zijn veel nauwer en houden vaak afmetingen aan van ±0,005 inch of beter. Het bereiken van deze microtoleranties vereist een gespecialiseerd matrijsontwerp, strikte temperatuurcontrole bij de pers en geavanceerde koeltechnieken op de uitlooptafel.
A: Ja, u kunt profielen ontwerpen met verschillende wanddiktes om materiaal precies daar te plaatsen waar spanning optreedt. Drastische overgangen tussen dikke en dunne secties veroorzaken echter ongelijkmatige koeling, wat leidt tot kromtrekken van de afmetingen. Houd overgangen geleidelijk en handhaaf waar mogelijk uniformiteit om een stabiele metaalstroom te garanderen.
A: 6061 biedt een hogere trek- en vloeigrens, waardoor het de beste keuze is voor zware structurele onderdelen, maar het is moeilijker om door complexe matrijzen te duwen. 6063 heeft een iets lagere sterkte, maar biedt superieure extrudeerbaarheid voor dunne wanden en ingewikkelde details. Het levert ook een veel gladder oppervlak op voor cosmetisch anodiseren.
A: Veel geavanceerde fabrikanten bieden flexibele minimum bestelhoeveelheden (MOQ's) ter ondersteuning van snelle prototyping en pilotruns. Hoewel kleine batches hogere instelkosten per eenheid met zich meebrengen, kunnen engineeringteams fysieke onderdelen en assemblageprocessen kosteneffectief valideren voordat ze de productie van grote volumes vastleggen.
A: Bekwame extrusiepartners bieden uitgebreide interne secundaire bewerkingen. Deze omvatten precisiesnijden, meerassig CNC-frezen, boren, tappen en ontbramen. Ze verzorgen ook thermische behandelingen en oppervlakteafwerking, zoals anodiseren met een harde laag of poedercoaten. Het onder één dak houden van deze processen verkort de doorlooptijden en verscherpt de kwaliteitscontrole.


